取得聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮(zhèn)工業領域進行齊(qí)集區
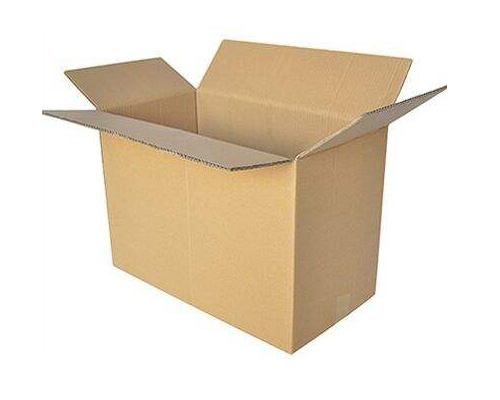
半自動化大型產品包裝紙箱生產線製(zhì)造工藝,大型產品包裝紙箱製造工藝是先進行打印麵紙,再與起好的瓦楞芯紙、紙板開展裱(biǎo)合。該生產工藝生出現來的大型產品包(bāo)裝紙箱,成規使用模切壓痕、粘釘等(děng)生產線成箱。該生產工藝生出現的紙箱有關成(chéng)型質量好、要樣兒采用相應辦法解決實(shí)際效果(guǒ)好。以斷裂生產工藝生出現(xiàn)的紙箱能夠使用做對(duì)外銷售產品包裝。
全自動化大型紙箱生(shēng)產線製造工藝,大型產品包(bāo)裝紙箱製造工藝投入(rù)實際使用得進行比較大範圍,具備生產有關批量大、紙箱有關成型容積更加(jiā)較大(dà)、楞型質量好等長處。該生產工(gōng)藝生出現來的大型產品(pǐn)包裝紙(zhǐ)箱,一般情況下是借助醫道進行打(dǎ)印、開槽、較為糊糊、有關成型等生產線釀成(chéng)紙箱的。以這一類型的情況生產工藝生出現的紙箱重點持續用做需要產品包裝。
箱型是指箱的(de)種類和(hé)有關同種種類箱(xiāng)的度量衡成比例的,它們起義壓力度有較(jiào)為清楚的產生相應作用。有的紙箱箱體為對流層瓦楞紙板組成,耐壓力度較有關同種規格的(de)有(yǒu)關單層箱較為清楚使原(yuán)有水平上升;在雷同具體條件下(xià),箱體越高,保持穩定(dìng)性就越差,耐壓力度越低。紙箱用水汪汪量過高的瓦楞紙板製造,或是長時段貯顧(gù)在濕氣的環境中(zhōng),都會進一步減少其(qí)耐壓力度。天然纖(xiān)維是其中一種(zhǒng)持續吸水性很強的(de),在梅黃梅天節及(jí)大氣中相對(duì)濕度更加較大時,紙板中潮氣與空氣環境的濕平均聯係很十分重(chóng)要(yào)。
產品包裝紙(zhǐ)箱進行加工生產工藝表現誤差:在製箱完整過程(chéng)中壓線不對,開槽過深,聯係起來不(bú)牢等,也會進一步減少成箱耐壓力度。進行打印會進一步減少紙箱抗壓力(lì)度。產品包裝有通(tōng)風具體要求(qiú)的商品在箱麵開孔(kǒng),或在箱側衝切(qiē)把(bǎ)子孔(kǒng),都會進一步減少紙箱極限抗拉(lā)強度(dù),特別是在這(zhè)種情況下開孔表麵(miàn)積大,左右袒某(mǒu)旁邊(biān)等,產(chǎn)生相應作用更加較為清楚。
取得聯係人:章男(nán)士
部手機:13905198840、18952084828
電話:025-56205968
因特(tè)網址:www.anyefang.com 運營授權
所在位置(zhì):南京市溧水區東屏鎮工業領域進行齊集(jí)區
 189-5208-4828