取得聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工業領域進行齊集(jí)區
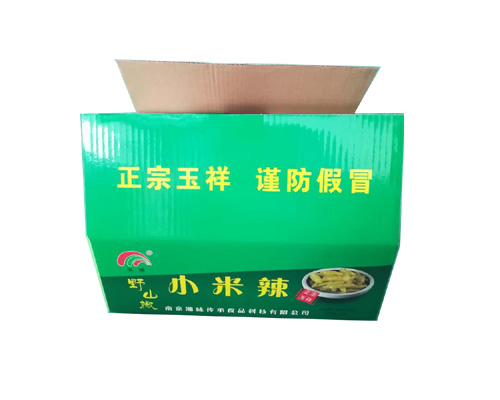
當前,本國大部分分產品包裝企業生產彩盒(hé)使用的是關於(yú)兩種生產工藝:先進行(háng)打印色彩麵(miàn)紙後過塑或上光,隨後再(zài)細工(gōng)裱膠或機械自動化貼合瓦楞(léng)有關成型;將(jiāng)彩文印在酚醛塑料(liào)膜膜上再(zài)覆(fù)到(dào)百卡紙上,接下來裱貼有關成型。
大家都了解(jiě):紙板(bǎn)線生產紙箱是借助塗膠、受到轉瞬間貼(tiē)補、吹幹後有關成型的;而裱貼(tiē)的彩盒色彩紙箱紙板是(shì)不受(shòu)到吹幹的,膠液正當中(zhōng)潮氣融合(hé)為一到紙頭裏邊,給予彩麵子光油(yóu)和(hé)酚醛塑料地膜的打斷,箱坯內的(de)潮氣長時段得達到進行(háng)散逸,任(rèn)其自然就軟(ruǎn)背脊進一步減少了(le)極限抗拉強度。欲使(shǐ)原有(yǒu)能力變得更(gèng)強(qiáng)彩箱彩盒的持續承壓力、抗壓力度一定(dìng)要使原有能力變得更強芯(xīn)紙的持續承(chéng)壓實(shí)際能力,隻需麵紙裱膠後不顯瓦楞紙箱印子就應(yīng)盡可能使用低克重紙頭;芯紙、瓦紙采用挺力好、環壓力度高(gāo)的草漿或木漿紙。
使(shǐ)不得運用中強、或普(pǔ)強瓦紙(zhǐ),因其多進行(háng)謀食漿和進行新生漿的進行配料物(wù),持續吸(xī)水快、環壓力(lì)度低、實行證明書,進一步減少裏邊紙的克重,增添瓦(wǎ)紙、芯紙克重,不(bú)管加以是從質量如果(guǒ)價格上加以更具市場競爭主要優勢。
取得聯係人:章男士
部手(shǒu)機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授權
所在位置:南京市溧水區東屏鎮工業領域進行齊集區
 189-5208-4828