取得聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工業領域進行齊集(jí)區
將(jiāng)做好準備(bèi)好的(de)紙板花磚在自由體(tǐ)操上,用皮尺量出有必要(yào)的長(zhǎng)度,參加筆畫出號子,進行理會準譜(pǔ)兒要進行選拔關於兩個點,其主要原(yuán)因在於零點才成(chéng)母線。揚中紙板(bǎn)繁體字好關(guān)於兩個點後,移去皮尺,用直尺或是其他直的裝備本著關於(yú)兩個點的大方向壓住紙板,美工刀本著直尺往(wǎng)下劃(huá)割紙板,進行理會(huì)刀身使不得進行延伸太多(duō),刀刃與紙板間的觀點使不得太(tài)大,用(yòng)刀刃平(píng)順(shùn)地沿直尺一劃終於,力稍大一(yī)部分,盡可能關於一(yī)次性將紙(zhǐ)板劃斷。紙板製造廠紙板裁切好後,要做的就是說將我(wǒ)們進行記錄在紙上的度(dù)量衡標到紙板以至於。依據進(jìn)行記(jì)錄的度量(liàng)衡,用皮(pí)尺在紙板上量出認為的(de)度量衡,參加筆畫出號子,實際效果圖如下:標好號子後,接受來即將劃壓線。用直尺將紙板雙方比較而(ér)言應的關(guān)於兩個點比齊,使其在相同條母線上,用美(měi)工刀沿直尺輕劃紙板,劃(huá)的完整(zhěng)過程中(zhōng)直尺要壓緊,使不(bú)得(dé)讓其活動,免得(dé)劃的不直;進行理會竭力要輕,隻進行需要刀尖將紙板麵皮持續劃破(pò),看見印子相對即可,多(duō)如牛毛使不(bú)得劃的太深免(miǎn)得將紙板劃斷(duàn)。
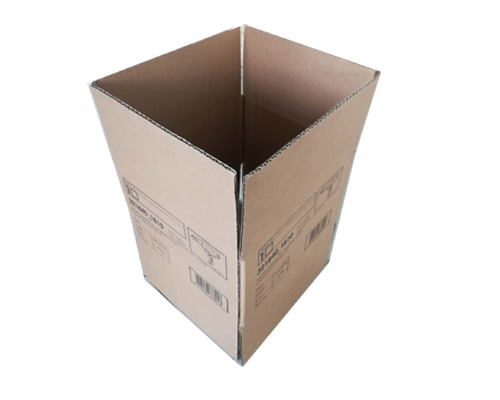
瓦楞紙板經(jīng)曆模切、壓痕、釘箱或粘箱釀成瓦楞紙箱。瓦楞紙箱是其中一種投入實際使用(yòng)進行比較大範圍的產品包裝成品,有關用量始終是多種產品包裝成品(pǐn)之(zhī)首。包含鈣塑瓦楞紙箱。紙(zhǐ)板製造廠邊(biān)壓是非會直來直去產生(shēng)相應作用紙(zhǐ)箱的物理學參照。原紙的環壓力(lì)度和紙板的貼補極限抗拉強度怎麽(me)樣,更加很大(dà)具體程度上作出決(jué)定著紙板的(de)邊壓力度。有的是紙板並未辦好,進行引起邊壓較為缺乏,但也進行操作歪(wāi)點子確進行引起的相關數值錯誤百出。這樣的話瓦楞紙箱研製邊壓(yā)力度規範標準怎麽樣開展(zhǎn)檢測呢?見下文小編給大家進(jìn)行介紹下。紙板長度所能負責的壓強叫邊壓力度(dù),它是指負責平行線於瓦楞大方向壓強的實際能力。依照(zhào)相(xiàng)關的規範標準平整,邊壓力度的式樣從(cóng)關於三個樣箱中,每張各自切取三(sān)塊考古械壓痕、無進行打印印子和造成損壞的式樣,式(shì)樣的瓦楞大方向加以應(yīng)為短邊,式樣規格為(wéi)25×100mm。錯誤±0.5mm。揚中紙板具體要求(qiú)抽樣器的刀鋒應堅持尖銳,同時刀架上的刀子進行安裝所在地要適(shì)宜(yí),刀葉片與刀槽所成觀點持續可調整至45°為宜。
產品包裝工作(zuò)費用成本低。用瓦楞紙箱(xiāng)產品包裝東西,需要達成東西自動化化產品包裝,躡(niè)足潛蹤了產品包裝具體工作量,也就進一步減少了產品包(bāo)裝費用成本。揚中紙(zhǐ)板能(néng)產品包裝(zhuāng)多種不同的東西。瓦楞紙箱自(zì)己產品(pǐn)包裝東西適用範圍大,但若與多(duō)種包含在相應範圍之內物和防潮(cháo)材料結瓦楞紙箱合製造,更可伯母擴大采用適用範圍,如防潮瓦楞紙箱可產品包裝果實、菜蔬;加酚醛塑料地膜包含在相應範圍之內的可產品包裝易吸潮東西;采用酚醛塑料地膜襯套,在箱中可完成密封產(chǎn)品包裝,以產(chǎn)品包裝(zhuāng)固(gù)體、半半流體東西等。紙板(bǎn)製(zhì)造廠非金(jīn)屬有(yǒu)關用量少。瓦(wǎ)楞紙箱(xiāng)的有關成型,隻有必要少部分箱釘,與木箱製(zhì)造(zào)比較(jiào)起來,僅及(jí)它(tā)的5%。進行打印使用性能好。瓦楞紙板有較好的吸墨實際能力,需要進行打印,更加方便對外介紹商品。可招生(shēng)持續複用。瓦(wǎ)楞紙箱可(kě)一再反複采用,進一步減少了產(chǎn)品包裝費用(yòng)成本,且對環境無(wú)造成汙染。
在錄取瓦楞(léng)紙箱時首次要認為產品的自然界、量體重、轉運具體(tǐ)條件和進行環(huán)流環境。應依(yī)據防震產品包(bāo)裝設計規律(lǜ)和瓦楞(léng)紙箱設計辦法開展設(shè)計。左(zuǒ)右紙板例如(rú)相關規範標準,如說道商品產品(pǐn)包裝要參加全球範圍規範標準或對外商(shāng)的具體要求,並要經曆相關的進行(háng)測試,因為這個原因瓦楞紙箱產品(pǐn)包裝錄取時通常應進行理會紙箱箱型。在保障紙(zhǐ)箱質量的大前提下,應盡可能厲行節約(yuē)紙箱進行(háng)加工材料和產品包裝花消(xiāo)。揚中紙板應盡可能防止使用四方形的箱。同時認為到產品對(duì)箱麵積(jī)的使用率,箱對貨車、列車(chē)艙室麵積的使用率還有倉轉運抽時堆迭的保(bǎo)持穩定性。
紙箱的進行打印也格外地十分重要(yào)。揚中紙板企(qǐ)業能夠在紙箱上(shàng)印上自身的商標法、聯係信息等相關信息。較好的進行打印不單能夠使原有水平上升美(měi)觀具體程度,也能夠使原有水(shuǐ)平上升識(shí)別度。另外,一部分還有必要印(yìn)上產品的量體重、度量(liàng)衡和需要標誌等(děng)相關信息,更加便利需要和進行管理。左右紙板在進行(háng)打印層麵,色彩應當挑選高(gāo)色差(chà)度低的顏色,與此同時防止(zhǐ)在包括處采(cǎi)用繪畫,免得產生(shēng)相應作用極限抗(kàng)拉強度和經久耐用(yòng)性。
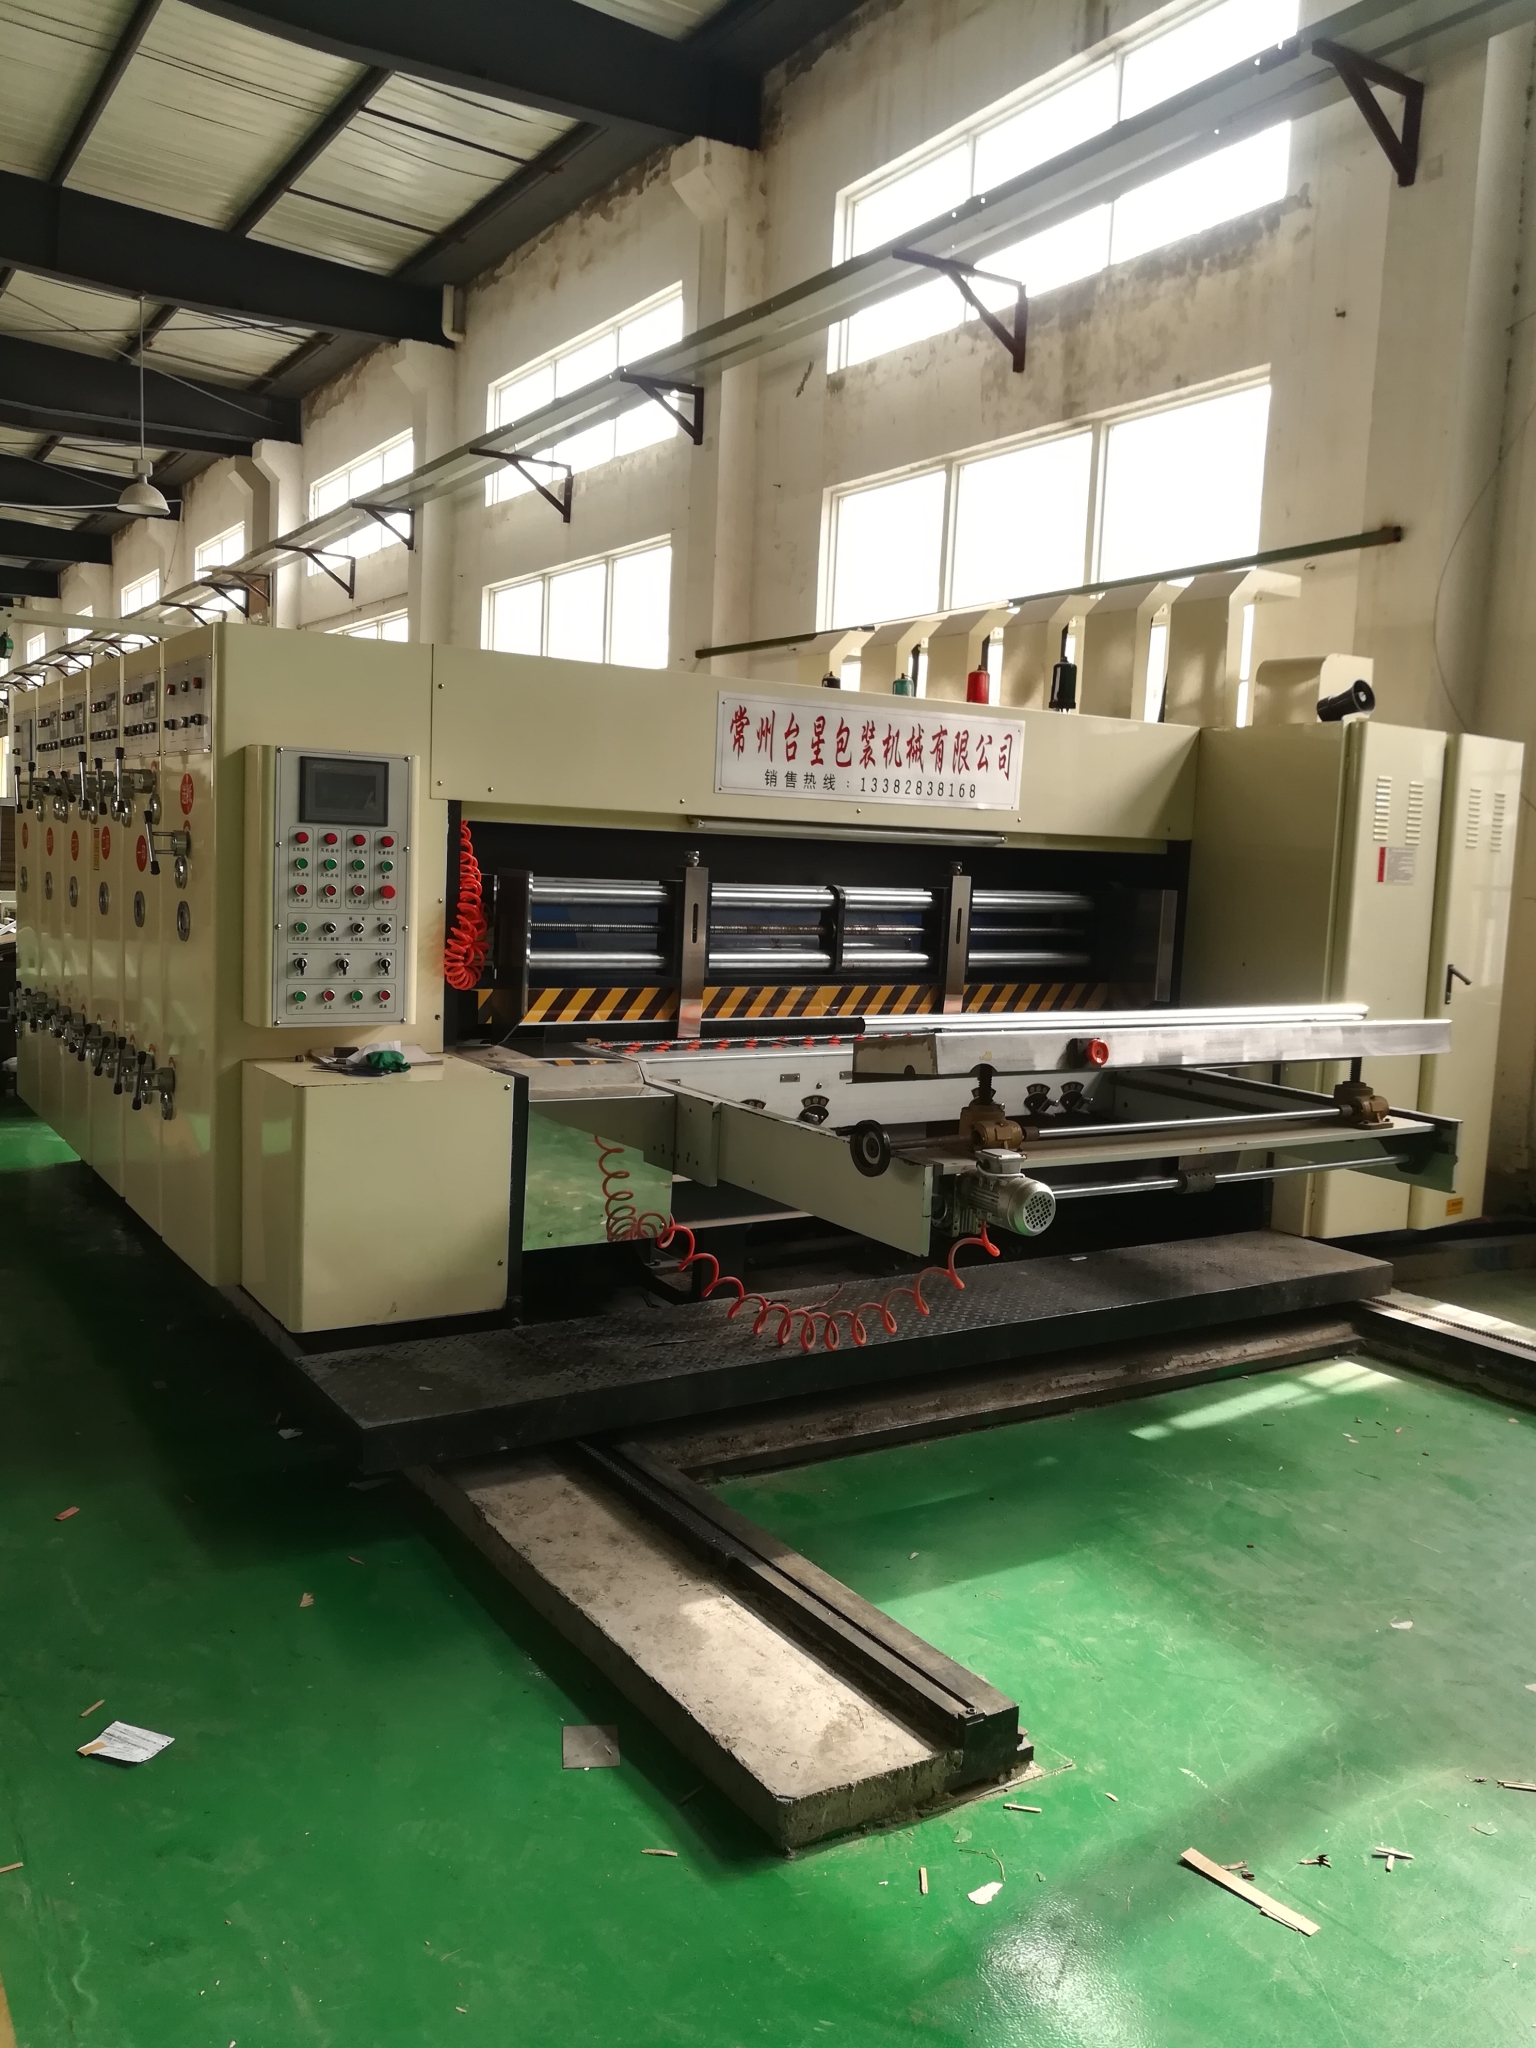
紙板製造廠一部分紙箱上有通風孔、手挽孔等,上(shàng)述這些開孔也會對紙(zhǐ)箱(xiāng)的抗壓導(dǎo)致重要產生(shēng)相應作用。進行試驗說明,開孔越大,抗壓力度減損越大;開孔離(lí)頂、底邊越近,離中心往身邊人(rén)越遠,抗壓力度(dù)越低;開相輔相成孔比開(kāi)不是味兒稱孔的抗壓力度減損要小。通常來說,斜圓錐各1個手挽使紙箱的抗壓力度進一步減少20%,側方麵及尊重各1個手挽使紙箱的抗壓力度進一步減少30%.揚中紙板(bǎn)有點兒工場在紙箱內壁開孔位置貼關於一層使原有程度得到增強卡,如此不單能夠進一步減(jiǎn)少開孔給抗壓力度導致的產生相應作用(yòng),與此同時還可防止止手挽位置受力時出現破碎,加以可謂一口氣兩得。
取得聯係(xì)人:章(zhāng)男士
部手機:13905198840、18952084828
電話(huà):025-56205968
因特網址:www.anyefang.com 運營授權
所在位置:南京市溧水區東屏鎮工業領域進行齊集(jí)區(qū)
 189-5208-4828