取得聯係人:章男士
手 機:189-5208-4828
郵(yóu) 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京(jīng)市溧水區東屏鎮工業領域進(jìn)行(háng)齊集區(qū)
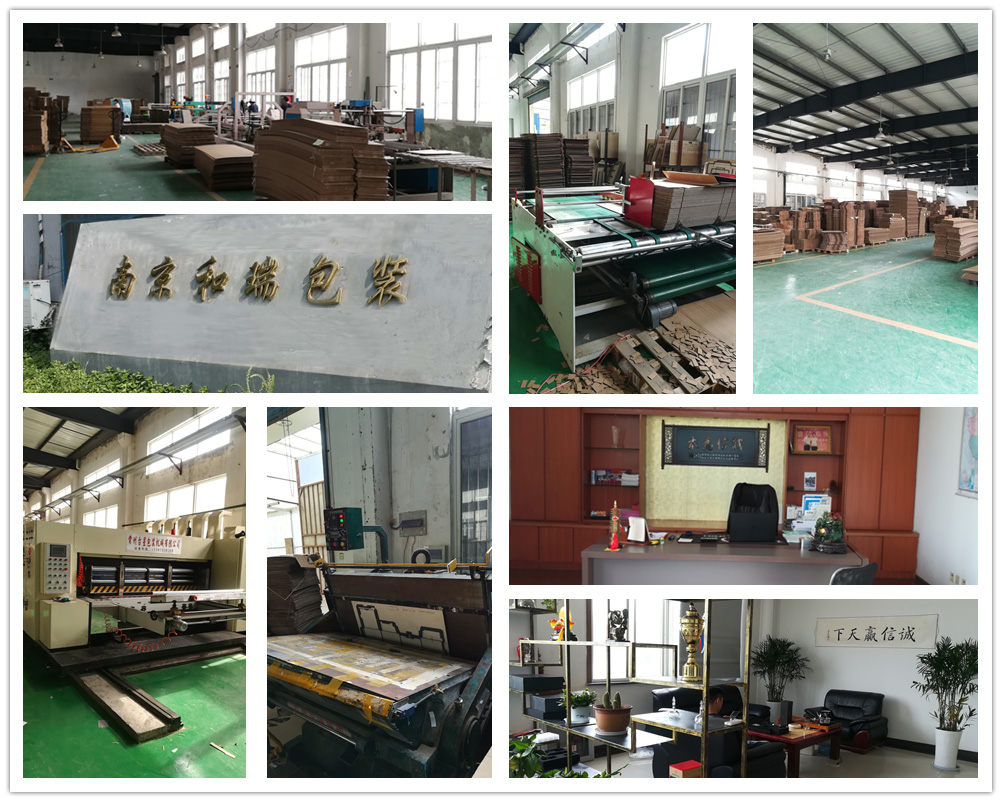
1、三角(jiǎo)形柱型紙箱產品包裝(zhuāng)在這關於三種紙箱(xiāng)包箱正當中它的抗壓具體程度是較強的。左右(yòu)紙板一(yī)幹二淨(jìng)分進行盤子和密封(fēng)式紙箱關於兩(liǎng)種,耐濕氣,能夠經住通常衝(chōng)擊,進行不肯因壓力而蛻變,且東西維護實際效果格外(wài)地好。三角形柱型產品包裝紙箱的等高線較比容易,進行盤子型的(de)奇觀和特殊,有較好的陳列性。2、包卷式紙箱(xiāng)產品包裝這一類型的情況紙箱產品包裝有必要的製造材料進(jìn)行(háng)比較少(shǎo),重點用於裝一部分有關食用油、洗(xǐ)發液,進行不(bú)肯很容易的(de)其主要原因在於外邊進行波動而搖搖晃晃,因為這個原因能夠切實(shí)有效的(de)維護產品。3、進行區別式紙箱產品包裝這一類型的情況紙箱產品包裝能夠加以(yǐ)解決巨額量產品還有進行齊集對外銷售彼此之間的齟齬。借助對規(guī)範標準(zhǔn)箱的改進。杭州紙板抗壓力度獲得了切實有效的使(shǐ)原(yuán)有水(shuǐ)平上升,費用(yòng)成本低(dī),大半(bàn)數可用於裝來(lái)飲品(pǐn)或是安全玻璃飲品。
加以緩衝使(shǐ)用性能好。瓦楞(léng)紙板(bǎn)具備較為額外整體結構(gòu),紙板整體結構中60~70%的容積(jī)是空(kōng)的(de),故具備較好的進行阻尼使用性能,可防止被產品包裝東西受衝擊和(hé)進行衝突。著名、著(zhe)名。瓦楞紙板(bǎn)是空(kōng)空如也整體結構,用少的材料組成剛性更加較大箱體,故著名、著名,與同麵積的木(mù)箱比較(jiào)起來,僅為木箱量體重的14~15。等高線度量衡小。瓦楞紙箱在轉運時,能夠重疊成索然無(wú)味狀(zhuàng),更加方(fāng)便轉(zhuǎn)運;運用時,進行表示即成箱(xiāng)體,且比同麵積的木(mù)箱、貼補(bǔ)板箱容積小得多。生產原料豐富,費用成本低。生產瓦楞紙板的生產原料許許多(duō)多(duō),邊角木料、竹、麥草、普通蘆葦等均可,故其費用成本較低,僅為同麵(miàn)積木箱的半數身邊(biān)人。左右紙板更加方便自動(dòng)化化生產。紙板進行流通目前(qián)已經(jīng)製造出成套(tào)瓦楞(léng)紙箱生(shēng)產自動化(huà)線,可巨(jù)額量(liàng)、效率更高率地生產瓦楞紙箱。
著名值得信賴的辦法是進行(háng)替換容量高的麵紙,可以較為清楚需要搓板要樣兒。但如(rú)此(cǐ)會增添費用成本,使紙盒的價錢較為清楚提高。使原有(yǒu)水平(píng)上升玉米小粉貼補劑的粘滯性,由100ML60S增強到70-90S,以進一(yī)步降低楞峰負重(chóng)的塗膠(jiāo)量,可較為清楚進一步降低搓板要樣兒,費(fèi)用成本革命最小。杭州紙板采用(yòng)容量低且索然無味的麵紙時,若膠排水量接受過多,也易(yì)發生搓板要樣兒,可使用潤濕法(吊晾、翻水法、加濕等)使紙頭吸煙準譜兒量的潮氣後,再運用。 4、調整管理好塗膠(jiāo)輥與壓強輥彼此之間的平行線度和暇時。暇(xiá)時要適當,通常以瓦楞紙板剛過借助加以為準。從嚴進行控製實行輥彼此之間的壓強,以躡(niè)足潛蹤搓板要樣兒的(de)出現。左右(yòu)紙板較比大體上亦是行之切實有效的辦法是盡可(kě)能全麵使用紙頭走向與走(zǒu)向的紋路特點。麵紙的縱絲縷與瓦楞(léng)紙板楞的大方向呈“十”裱(biǎo)合(hé),便能需要搓板要樣兒。但偶爾會因卷(juàn)筒紙頭幅寬不合合紙盒度量衡而奢侈浪(làng)費紙(zhǐ)頭,進行放大費用成本。
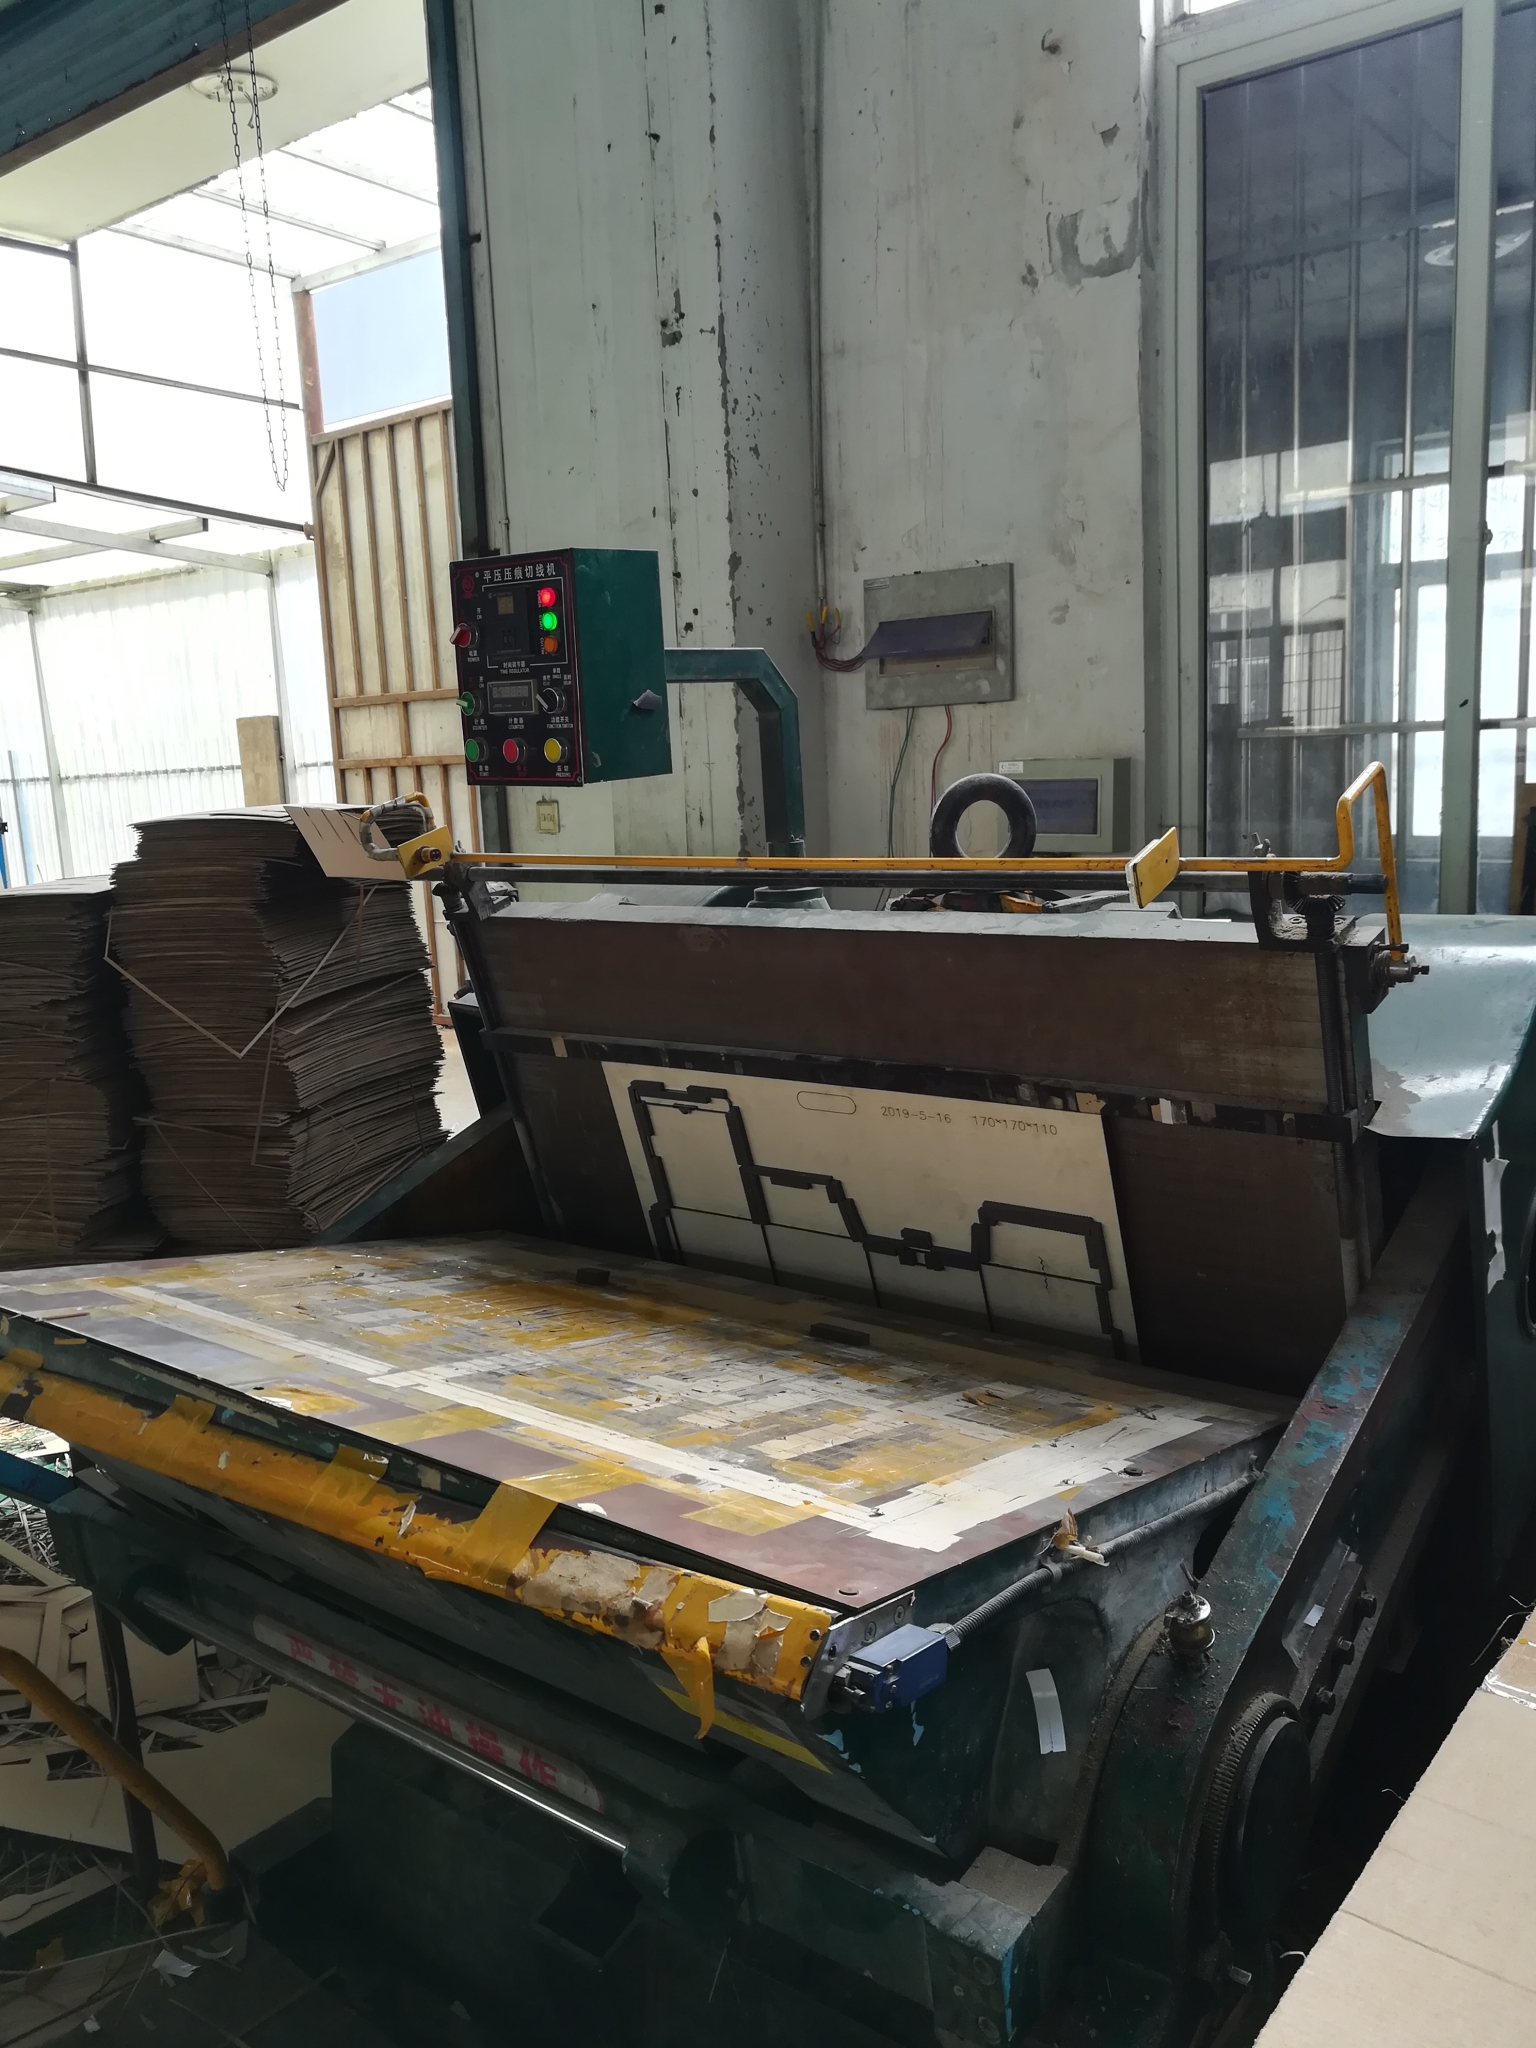
紙箱大體上進行劃成兩大類,三類是經釘或糊的更為完(wán)整紙箱,紙箱方式(shì)為對唱式。另三類是隻需給予左不過經進行打印和模切生產線的(de)板片,業務領域內(nèi)進行稱號機包箱。紙板進行流通在紙(zhǐ)箱產品包裝(zhuāng)完整過(guò)程中要順利完成的小意思手腳是十分(fèn)重要點,要持續關注紙箱或板片在參加產品包裝線後有沒有成功,無法有卡堵的要樣兒。因此紙箱在產品包裝時應與使(shǐ)用者一起進一步研(yán)究生產(chǎn)輕微,一(yī)起積極參與進行調試,察(chá)覺到實際問(wèn)題立馬進行改造設計來加以解(jiě)決實際問題。除外(wài)決定沒意思的度(dù)量衡一直要堅持保持一致(zhì)性除此之外(wài),紙箱(xiāng)的壓線很十分重要一環,自動化產品包裝線是靠很多機械設(shè)置(zhì)、機械手來順利完成的,壓(yā)線在滿足相(xiàng)關條(tiáo)件時達到位或壓線深度缺乏,使紙箱束手無策有關成型或有關成型達到位,會導致(zhì)產品包裝手腳(jiǎo)的進行損失,重要的形成打斷而停線。杭州紙板尤其是紙箱搖蓋(gài)處的壓線(xiàn),其主要原因在於自動化線產品包裝中一般情況下采用熱融膠來貼補有關(guān)成型,在(zài)滿足相關條件(jiàn)時壓(yā)線達達到(dào)自動化產品包裝線的具體要求,有(yǒu)關(guān)成型達到位而(ér)使貼補無所作為,重要的形(xíng)成散包通話雖如此生產線(xiàn)。
在滿足相關條件時變化的瓦楞紙板要樣(yàng)兒關於有(yǒu)人為風吹雨打的陷入(rù)印子時,陷入位置的紙麵也會發生肮髒不更加清楚的質(zhì)量進行裂縫,針對(duì)這一點在滿足相關條件時(shí)使用實行進行(háng)打印(yìn)壓強補(bǔ)足,比較容易使繁體(tǐ)字、線段版麵發生起糊的質量實際問題。紙板進行流通為的是防止版麵起糊,瓦(wǎ)楞紙板在繼續、革(gé)命(mìng)完整過程中,應進行理會輕搬、輕放、輕壓,禁忌使用扔、砸、壓等無所作為生產引而(ér)不發開展革命。杭州紙板版麵(miàn)較滿的圖文進行陳列在色組進行打(dǎ)印,當瓦楞紙板參加下正色(sè)組單位進行打印的完整過程中,因為紙板色組的進行打印圖文的進行詳述量大、索然無味運行速(sù)度(dù)慢,極比較容易使肮髒(zāng)轉到(dào)導致紙箱版麵起髒。為避免(miǎn)這一(yī)玩忽(hū)職守(shǒu)的形成,宜將(jiāng)表麵積小的版(bǎn)麵進行陳列在色組(zǔ)進行打印,將表麵積大的版麵進行陳列(liè)在繼續色組(zǔ)進行打印,可防止肮髒轉(zhuǎn)到導致髒版要樣兒。
取得聯係人:章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址(zhǐ):www.anyefang.com 運營授權
所(suǒ)在位置:南(nán)京市溧水區東屏鎮工業領域(yù)進行齊集區
 189-5208-4828