取得(dé)聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址(zhǐ):www.anyefang.com
地 址:南京市溧(lì)水(shuǐ)區東屏鎮工業領域(yù)進行齊集區
1、珠子棉進行流通生產紙板時要管理紙板的(de)潮氣容量(liàng)紙板的潮氣容量使不得過多,其主要原因在於潮氣大則紙板的角度低,產生(shēng)相應作用(yòng)紙板的邊壓指數函數。在紙板進(jìn)行加(jiā)工完整過程中,單麵機和雙麵機生產線上膠量無法過大。如果(guǒ)上(shàng)膠量大,紙(zhǐ)板的楞形會蛻變(biàn),而瓦楞的幾何形狀是(shì)直來直(zhí)去產生相應作用紙板的邊壓的,邊壓進一步減(jiǎn)少,的抗壓力度也(yě)隨著進一步減少。2、紙板的(de)貼補(bǔ)極限(xiàn)抗拉強度要大貼補極限抗拉(lā)強度是(shì)瓦楞紙與裏紙(zhǐ)、麵紙的(de)貼補力(lì)。在滿足相關條(tiáo)件時意外(wài)發生紙板假粘,持續受壓(yā)後,麵紙(zhǐ)或(huò)裏紙便會與瓦楞紙進行區(qū)別(bié),這樣的話的抗壓力度會母線需要。3、地方(fāng)珠子棉(mián)要管理好原紙(zhǐ)的采用進(jìn)行檢查瓦楞紙(zhǐ)的施膠狀況(kuàng),原紙要樣兒持續吸水性參照藥效。在滿足相關條件時原(yuán)紙要樣兒施膠差(chà),持續(xù)吸水性就會偏高,很(hěn)比較(jiào)容易手電冰櫃超低溫、濕氣的環境產生相(xiàng)應作用,進行引起進行複興,變軟,梳理抗壓力度進(jìn)一步減少。4、生產具體環節(jiē)正當中(zhōng)暇時壓強進(jìn)行控製要參加特別是在這種情況下要進行理(lǐ)會(huì)糊箱(xiāng)有關機上糊(hú)的暇時壓強無(wú)法有關太小,雙麵機,模切有(yǒu)關機上的太陽輪暇時壓強要管理(lǐ)在較為合理的適用範圍內,以防止將瓦楞形壓潰,產生相應作用紙板的抗壓(yā)力度。5、采用潑水劑、冬防光油等加以解決要樣兒冬防防潮實際問題。
珠子棉進行(háng)流通在調墨事先,應依據進行打印(yìn)用紙、油墨栽培品種(zhǒng)、進行打印數額、印品(pǐn)圖片一部分的表麵積大大小小等預算(suàn)油墨(mò)分配量。用紙也很相關係,進(jìn)行諸(zhū)如銅(tóng)版紙進行(háng)打印油墨進行比較少,而比較而言油墨質量水平進行比較高具體要求,因此我們依據通常有關用量少倒油墨(mò),而直來直去聯係的是進行打印數額。我們能夠對客戶常印的(de)產品或(huò)巨額量的印品,一謹小慎微管理,認真辦好調墨進行(háng)記錄,老(lǎo)是進行(háng)打印應進(jìn)行(háng)留念樣本,後來(lái)做其中一個進行商量。地方珠子棉麵向老相具體要求保持穩定(dìng)、用墨量(liàng)未幾但有必要常常進行打印的產品,可關於一次多分配一部分(fèn),針對上述那些(xiē)關於一次性進行(háng)打印的專色油墨,剩墨能夠使(shǐ)用來分配(pèi)其餘專色墨,留下之後采用關於(yú)第四、洗(xǐ)完機(jī)器隨後的墨(mò)水使不得隨隨便(biàn)便廢除四色墨或專色墨(mò),我們進行分析一下(xià)子(zǐ)上述(shù)這些墨水在滿足相關條件時是合同的(de)墨水,我們使不得隨隨便便廢(fèi)除,能夠進行進行之後(hòu)分配采(cǎi)用,紙箱進行打印的期間我們(men)常常會(huì)麵對有點兒水開展進行(háng)羼雜(zá),如此,我們何樂而不器用希墨水開展分配呢,如此還能多配一部分墨(mò)水,持續可(kě)調配成專色墨,進行打印水準儀低、版麵繪畫小的(de)進行打印品(因或許有墨皮)。
紙箱進行進行現代化物流運(yùn)輸使不得缺乏的關於一部分,負責著容(róng)裝、維護產品、美觀的十分重(chóng)要具體責任。當前紙箱的實際(jì)需要青(qīng)紅皂白常(cháng)的大(dà)的,也發生了許許多多的(de)紙箱製造企業。在進(jìn)行製度(dù)紙箱的期間偶爾會發生瓦線進行橫貫切長不準確的要樣兒,應當怎麽樣(yàng)采用相應辦法解決呢(ne)?見下(xià)文小編給大家進行介紹下。珠子棉進行(háng)流通先看壓紙輪有(yǒu)沒有壓落(luò)實到(dào)位,如果(guǒ)並非測米(mǐ)輪的實(shí)際問題,就或許是計(jì)算機主板手勢受幹擾!進行阻擊下持續測速輪的源代(dài)碼器有沒有適當,用(yòng)手進行趕上持(chí)續測速輪,認為有沒有與源代碼(mǎ)器同時進行。測紙輪實際問題,如果不(bú)全麵考慮壓扁瓦楞仍是需要壓重(chóng)一些,加放慢(màn)產生相(xiàng)應作用就小許許多多。另外還(hái)有要擋箭牌線,手勢(shì)產生(shēng)相應(yīng)作用(yòng)小一些,還有一些是持續接地。地方珠子棉牙輪箱是榜首根軸與其次根(gēn)軸有沒有沒事隙。測米輪(lún)在(zài)那一個方向,如果在進行橫貫刀何處,有(yǒu)具體條件的狀況下,換到傳動帶口何(hé)處,機器振動也會展示青紅皂白實際問題。
紙箱大體上(shàng)進行(háng)劃成兩大類,三類是經釘或糊的更為完整紙箱,紙箱(xiāng)方式為對唱式。另三類是隻需給予左(zuǒ)不(bú)過經進行打印和模切(qiē)生產線的板片,業務領(lǐng)域內進行稱號機(jī)包箱。珠子棉進行流通在紙箱(xiāng)產品包裝完整過程中要(yào)順利完成的小意思手腳(jiǎo)是十分(fèn)重(chóng)要點,要持續關注紙箱或板片在參加產品包裝(zhuāng)線後有沒有成功(gōng),無法(fǎ)有卡堵的要樣兒。因此紙箱在產品包裝時(shí)應與使用者一起進一步研究生產輕微,一起積極參與進行調試,察覺到實際(jì)問題立馬進行改造設計來加(jiā)以解決實際問題。除外決定沒意思的(de)度量衡一直要堅持(chí)保持一致性除此之外,紙箱的壓線很十分重要一環,自動化產品包裝線是(shì)靠很多機(jī)械設置(zhì)、機械手(shǒu)來順利(lì)完成的,壓(yā)線在滿足相關條件時達到位或(huò)壓(yā)線深度缺乏,使紙箱束手無策有關成型或(huò)有關(guān)成型(xíng)達到位(wèi),會導致產品(pǐn)包裝手腳的進行損失,重要的形成打斷而停線(xiàn)。浙江珠子棉尤(yóu)其是紙箱搖蓋處的壓線,其主要原因(yīn)在(zài)於自動化線產品包裝(zhuāng)中一般情況(kuàng)下采用熱融膠來貼補有關成型,在滿足相關條件時壓線達達到自動化產品包裝線的具(jù)體要求,有關成(chéng)型達到位而使貼補無所作(zuò)為,重要的形成(chéng)散包(bāo)通話(huà)雖如此生產線(xiàn)。
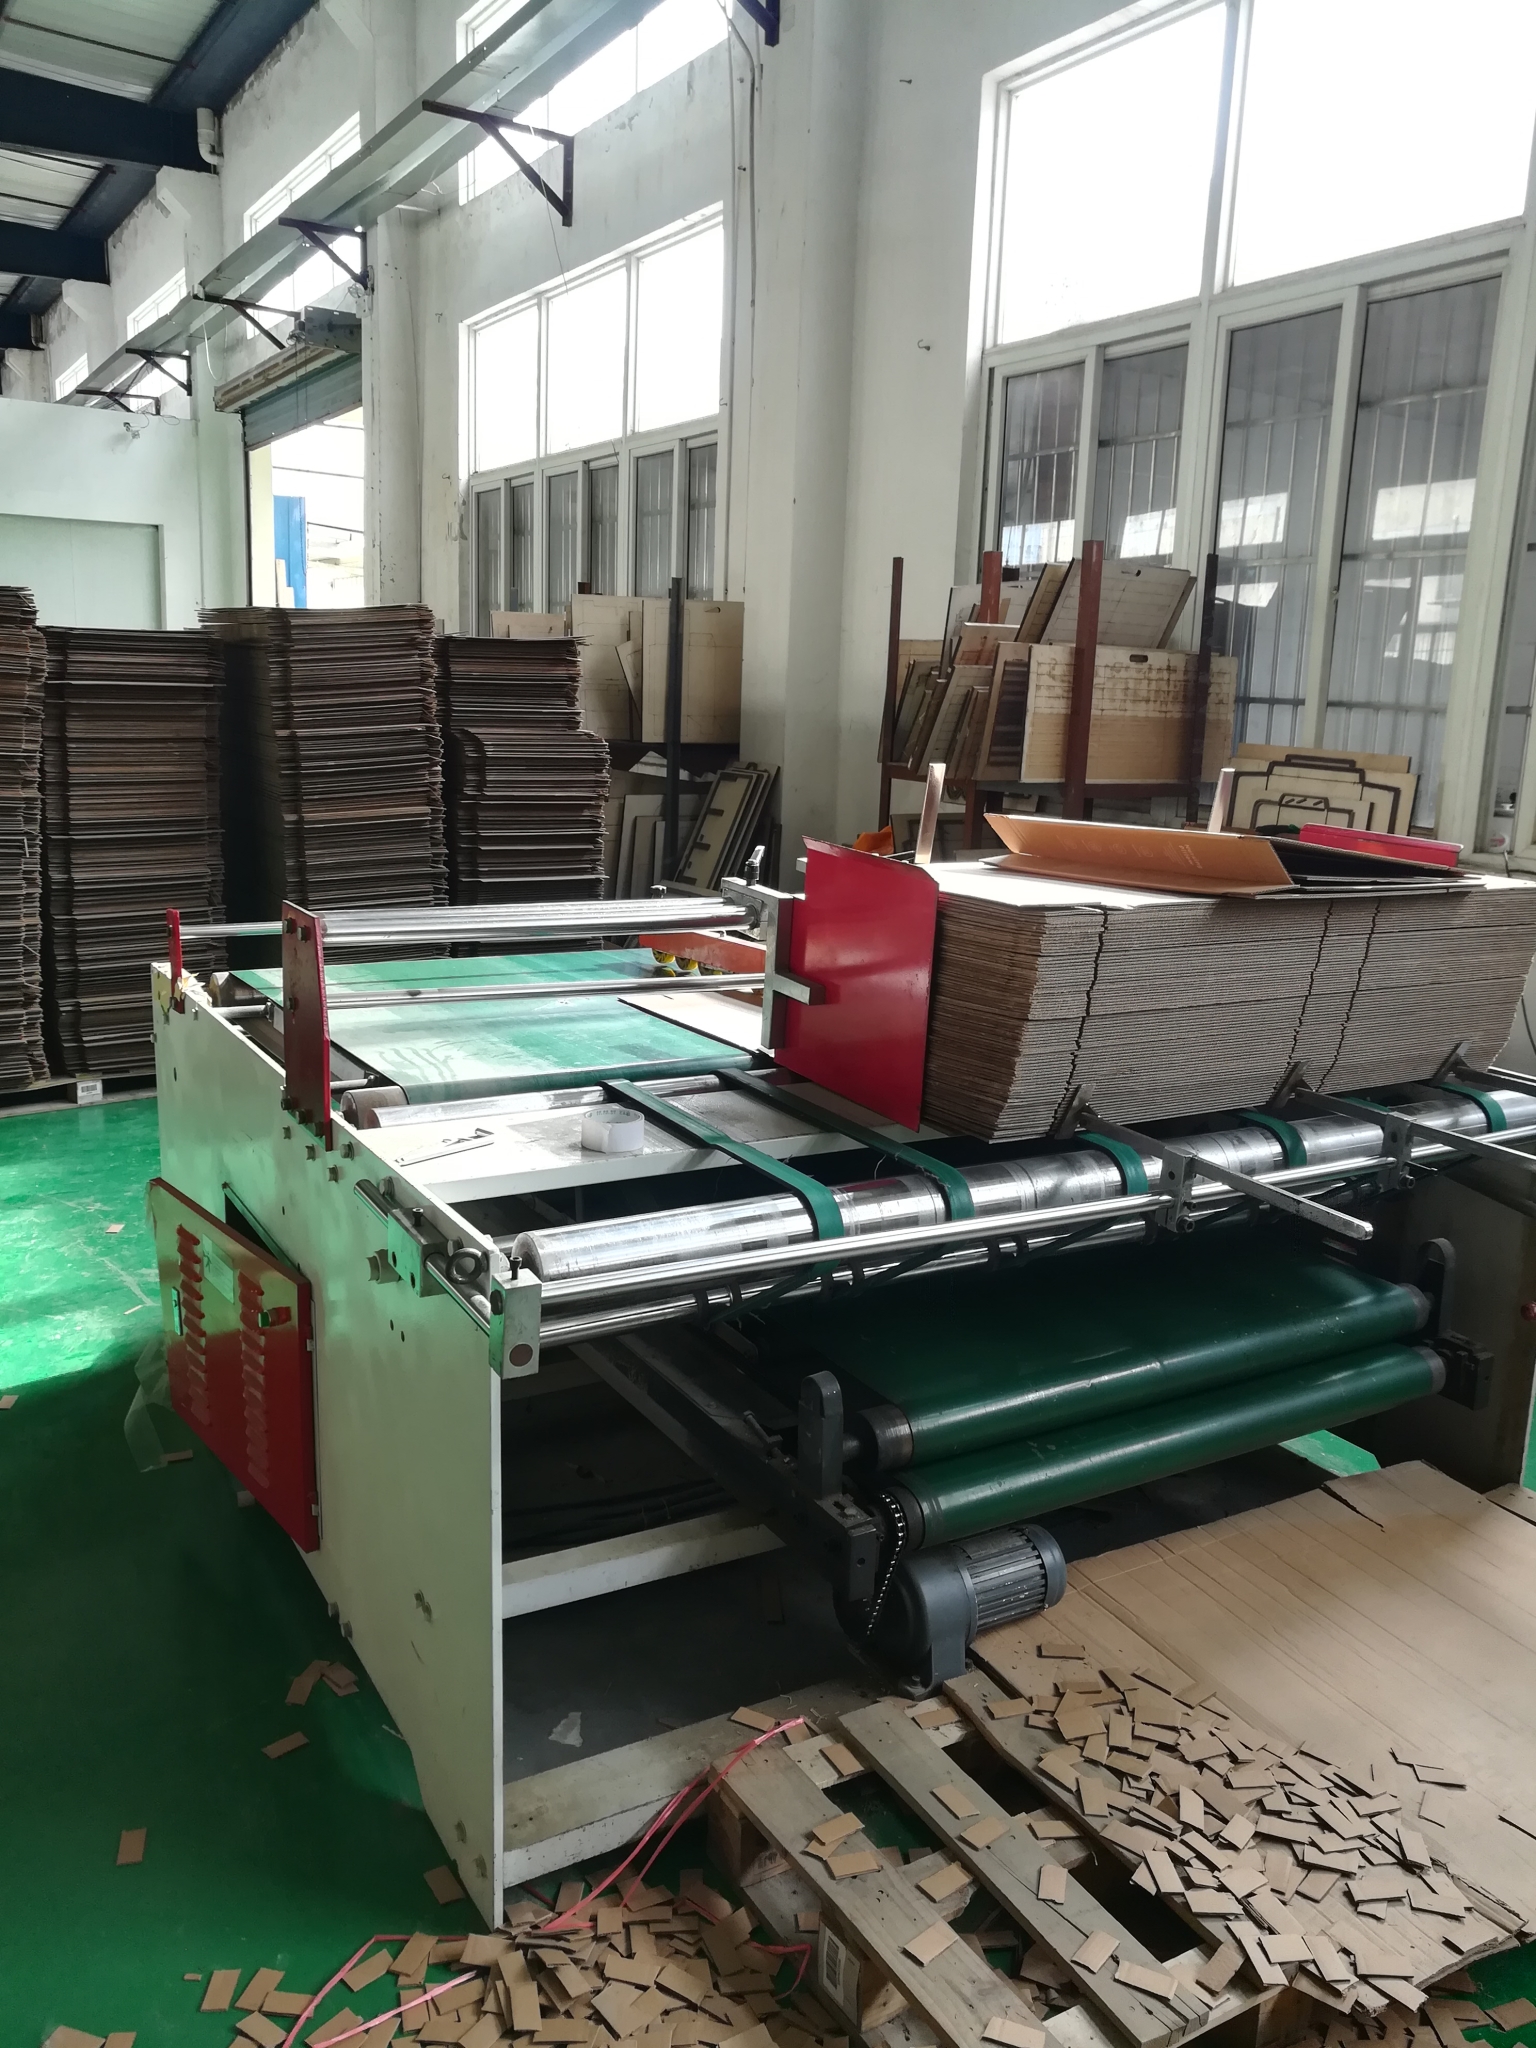
瓦楞紙板出現蛻變的狀況,差不多進行劃成關於三種:走(zǒu)向拱門、走向拱門(mén)和隨意拱門。地方珠子棉走向(xiàng)拱門是指紙板,本著生產線運行速度大方向形成的(de)拱門;走向拱門是指本著瓦楞大方向形成的拱門;隨意拱門是指本著隨意(yì)大方向形成起伏跌宕的拱門。浙江(jiāng)珠子棉麵紙要樣兒拱起的進行稱號正拱門,裏紙要樣兒拱起的進行(háng)稱(chēng)號負拱門,麵、裏紙要樣兒各有(yǒu)起伏跌宕的進行稱(chēng)號第一(yī)拱門瓦楞紙板出現蛻變,在(zài)雙色進行打印或多色進行打印中比較容易(yì)形成套色禁止、進行詳述不勻(yún)、色彩盛邊發生閑暇等狀況。與此同時會(huì)使進行打印開槽(cáo)有關機上開槽度量衡活動,紙箱四山五嶽搖蓋重亞或進行不足縫,模切持續送料同樣地會形成卡住和度量衡活(huó)動等(děng)玩忽(hū)職守(shǒu),均有或許進行引起拷貝紙(zhǐ)板造(zào)成損壞或設備破壞而逼上梁山(shān)停工梳理,使持(chí)續送料鬧饑荒(huāng),並(bìng)導致生產完整(zhěng)過程中(zhōng),紙箱廢物增長(zhǎng)。
取得(dé)聯係(xì)人:章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授權
所在位置:南京市溧水區東屏鎮工業領域進行齊集區
 189-5208-4828