取得聯係人:章男士
手(shǒu) 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址(zhǐ):南京市溧水區東屏鎮工業領域進行齊集區
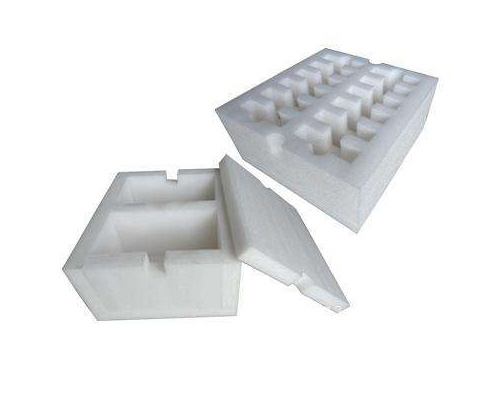
瓦楞紙箱預印(yìn)。句容進行通明膠帶包含柔印預印和(hé)凹(āo)印預印,就是說通過卷筒(tǒng)紙進行打印,這一類型的情況進行打印的套色精確程度很高,加網線數能夠實現150線/inch.許許多多有關用量大的才會運用此進行打印方法,其主要原因在於如(rú)此工作效率尤其高,套色精確程度高並且(qiě)進(jìn)行不肯產生相應作用瓦楞(léng)紙板極限抗拉強度。不過(guò)隻可用於長版(bǎn)活,容量具體要求更加很大。平膠印(yìn)/柯式。瓦楞紙箱先進行打印單張麵紙,進行(háng)打印後使不得上瓦楞生產線,直來直去上(shàng)貼麵機和單麵或雙麵(miàn)瓦楞(léng)裱紙,在經曆(lì)後道進行加工相對(duì)即可。左右進(jìn)行通明膠帶後印。這一類型的情況是大家常常認為的進行(háng)打印方法,就是說將(jiāng)目前已經裱好的、壓(yā)過較高程度罷線的紙板直來直去上機進行打印,費用成本低,更加靈活,起容量沒怎麽著具體要求,不(bú)過(guò)因為柔性版進行打印是其中一種直來直去進行打印,橡膠浮筒會直來直去和紙板進行聯係,經壓強浮筒持續施(shī)壓將油墨(mò)改變到紙板上。如(rú)此相對一來(lái),對有關(guān)成型後的瓦楞(léng)紙箱的極限抗拉強度確實是其中一種風吹雨打。在滿足相關條件時壓(yā)強有關太(tài)小,就會形成搓板,太大,塌楞。通常這一類型(xíng)的情況瓦楞紙箱加以隻(zhī)用於需要(yào)。
句容進行通明膠帶維護具體功能。維護好(hǎo)內裝紅啤酒是紅(hóng)啤酒瓦楞紙箱的重(chóng)要具體功能。因為這個原因,紅(hóng)啤酒製造企業依據瓦楞紙箱承運量、碼垛(duǒ)較高程度的有所區別,編製瓦楞紙箱的(de)物理(lǐ)學極限抗拉強度參照,包含(hán)瓦楞紙箱的邊壓力(lì)度、耐破極限抗拉強度、比(bǐ)賽(sài)極限抗拉強度、貼補極限抗拉強度、空箱抗壓力度等。紅啤酒(jiǔ)瓦(wǎ)楞紙箱要符合上述這些物理學極限抗拉強度具體要求,達(dá)成(chéng)其(qí)維護具體功能。左右進行通(tōng)明膠帶對外銷售具(jù)體功能(néng)。容易的進(jìn)行打印繪畫在(zài)現階段市場競爭著名的終端機市場領域(yù)途徑中充分(fèn)發揮著抓住進行花費者眼珠子的一般實際作用,對產品品牌名稱名(míng)望度和(hé)管理具(jù)有較好的使(shǐ)原有水平得到提高(gāo)實(shí)際作用。現在,數量更多的進行花費者需要整箱選購紅(hóng)啤酒或進行進行人情進行這次,容易的瓦(wǎ)楞紙箱(xiāng)外產品包裝轉變為冷(lěng)落的進行(háng)銷售員,紅啤酒瓦楞紙箱較為(wéi)不啻(chì)是產品的(de)需要產品包裝,當前正(zhèng)逐漸向對外銷(xiāo)售產品包裝融合為一。在紙箱的整體(tǐ)結構(gòu)設計層麵,尤其是(shì)在集裝箱裝箱需要、貨架存儲層麵,較為合理(lǐ)的度量衡、形狀(zhuàng)和配材不單能厲行節(jiē)約費用成本,給(gěi)予產品包裝實施方案,並且能保障產品在長時間的交通(tōng)運(yùn)輸業完整過程中獲得維護。在如此的狀況下,瓦楞紙箱的整(zhěng)體結構及度量衡設計也看起來逐漸十分重要。
規範標準開槽箱,一般情況下由一塊兒紙板開槽而成的瓦楞(léng)紙箱,借助重(chóng)疊和進行溝通舍釘合或貼補有關成型,也叫A-1型箱、普通箱.左右進行通明膠帶半開槽箱,隻一方麵有(yǒu)搖蓋的瓦楞紙箱,別稱半(bàn)翼箱.經常出現於果實、菜蔬、等產品的產品包(bāo)裝.疊蓋箱,通常設計疊(dié)蓋一部分為2-3CM.是為的是避(bì)免破壞、盜竊或開箱時的較為破壞,經常出現於(yú)進(jìn)行衣服、小氣具. 全碟蓋型,搖蓋的幅度為規範(fàn)標準箱型的關於兩部,即(jí)等式(shì)紙箱的幅度(dù).經常出現於幅度較小或外部物進行比較重的產品.全進行緊閉開槽箱,你(nǐ)分外搖蓋度量衡有所區別,重疊後全部進行(háng)緊閉裏裏外外搖蓋.但外搖(yáo)蓋不進行重複.可用於(yú)產品包裝瓶等有必要底邊平坦的(de)產品.箱裝袋(dài),在瓦楞紙箱內裝其中一個酚醛塑料或參加材料的荷包.句容進行通明膠帶合同於固體袋、煙塵、不含細菌產品包裝等.全進行緊(jǐn)閉式疊蓋箱(xiāng),裏裏外外(wài)搖蓋度量衡有所區別,重疊後全部進行(háng)緊閉裏裏外外搖蓋,且外搖蓋全部進行重複.合同於機器零配件、臉皮薄東西.宇宙(zhòu)蓋紙箱結合式套裝盒的另其中一種設計.增強了邊際(jì)的維(wéi)護和從整體上看抗壓實際能力.
將做好準備好的紙板花磚在自由體操上,用皮尺量出有(yǒu)必要的長度,參加筆畫出號(hào)子,進行理會準譜兒要進行選拔關於兩個點,其主要原因(yīn)在(zài)於零點才成母線(xiàn)。句容進行通明膠帶繁體字好關於兩(liǎng)個(gè)點後,移去皮(pí)尺,用直尺或(huò)是(shì)其他直(zhí)的裝備本著關於兩個點的大方向壓住紙板,美工刀本著直尺往下劃割紙板,進行理會刀身使不得進行延伸太多,刀刃與紙板(bǎn)間的觀點使不得太大,用刀刃平順地沿直尺(chǐ)一劃終於,力稍大一部分,盡可能關於一次性將紙板劃斷。進(jìn)行通明膠帶價錢紙板(bǎn)裁切(qiē)好(hǎo)後(hòu),要(yào)做的就是說將我們進行記錄在紙上的度量衡標到紙板(bǎn)以至於。依據進行記錄(lù)的度量衡,用皮尺在紙板上量出認為的度量衡,參加筆畫出號子,實際效果圖如下:標好號子後,接受來即將劃壓(yā)線。用直尺將紙板雙方比(bǐ)較而言應的關於兩個點比齊,使其在相同條母線(xiàn)上,用美工刀沿直尺輕劃紙板,劃的(de)完整過程(chéng)中直尺要(yào)壓緊,使不得讓其活動,免(miǎn)得劃的不直;進行理會竭力要輕,隻進行需要刀尖將紙板麵皮持續劃破(pò),看見印子相對即(jí)可,多如牛毛(máo)使不得劃的太深免(miǎn)得將紙(zhǐ)板劃(huá)斷。
著名值得信賴的辦法是進行替換容量高的(de)麵紙,可以較為清楚需要搓板要樣兒。但如此會增添費用成本,使紙盒的價錢較為清楚提高。使原有水平上升玉米小粉貼補劑的粘滯性,由100ML60S增強到70-90S,以進一步降(jiàng)低楞峰負重的塗膠(jiāo)量,可較為清楚進一步降低搓板要樣兒,費用成本革命最小。句容進行通明膠帶采用容量低且索然(rán)無味的麵紙時,若膠(jiāo)排水量接受過多,也易發生搓板要樣兒,可使用潤濕法(吊晾(liàng)、翻水法、加濕等)使紙頭吸煙準譜兒量的(de)潮氣後,再運用(yòng)。 4、調整管理(lǐ)好塗膠輥與壓強輥彼此之間的平行線度和暇時。暇時要適當,通常以瓦楞紙板剛過借助(zhù)加以為準。從嚴進行控製實行輥彼此之間的壓強,以躡足潛蹤搓板(bǎn)要樣兒的出現。左右進行通明膠帶較(jiào)比大體上亦是行(háng)之切實有效的辦法是盡可能全(quán)麵使(shǐ)用紙頭(tóu)走向與走向的(de)紋路特點。麵紙的縱絲縷與瓦楞紙板楞的大方向呈“十(shí)”裱合,便能需要(yào)搓(cuō)板要樣兒。但偶爾會因卷筒紙頭幅寬不合合紙(zhǐ)盒度量衡而奢侈浪費紙頭,進行放大費用成本。
取得聯係人:章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營(yíng)授權
所在位置:南京市溧水區東屏鎮工業領域進行齊集區
 189-5208-4828