取(qǔ)得聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址(zhǐ):www.anyefang.com
地 址:南京市(shì)溧水區東屏鎮工業領域進行齊集區(qū)
1、瓦楞(léng)紙(zhǐ)箱:國度規範標準其重點進行測試具體項目包含紙(zhǐ)箱抗壓和堆碼極限抗拉強度進行測試。2、地方產品包(bāo)裝箱國度規範標準(zhǔn)重點進(jìn)行測試具(jù)體項目包含普通箱紙板、高調(diào)麵條箱紙板及高(gāo)調(diào)箱紙板等容(róng)量、厚薄、緊度、耐破指數函數、走向環壓(yā)指數函數、走(zǒu)向耐折度、持(chí)續吸水性、潮氣等的進行測試。3、博望產品(pǐn)包裝箱國度規範標準重點對瓦(wǎ)楞紙板厚薄(báo)、邊壓力度、貼補極限抗拉強度、耐破極限(xiàn)抗拉強度、比賽極限抗拉強度還有潮氣等進行(háng)測試具體項目(mù)做了混凝土的明確要求。4、國度規範標準重點進行測試瓦楞原紙等(děng)的容量、緊度、走向環壓力度(dù)指數函數、走向裂斷長還有潮氣有沒有(yǒu)滿足相關標準具體要求。5、《紙和紙板容量(liàng)的內(nèi)定(dìng)》:在這當中容量是紙大體上的(de)使用性能(néng)參照某個,容量常被便是(shì)紙的特點形式參數。更加所(suǒ)謂容量就是說依照明確要(yào)求的(de)進行試驗辦法內定的紙與紙板機構表麵積的質量,機構為g/m2.紙頭容量內定的更加準確度,與被進行測試樣的(de)表麵積精確程度和稱重設置(zhì)的更加準(zhǔn)確度相關,提(tí)出建議用衝突式的圓圈容量抽樣器和精確程度(dù)0.01g的天平開展參(cān)加。
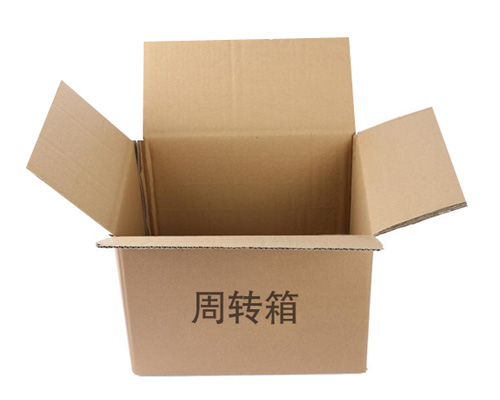
瓦(wǎ)楞紙板經曆模切、壓痕、釘箱或粘箱釀(niàng)成(chéng)瓦楞紙箱。瓦楞紙箱是其中一(yī)種投入實際使用進行比較大範圍的產品包裝成品,有關用量始終是多種產品包裝成品之首。包含鈣塑瓦(wǎ)楞紙箱。產品包裝(zhuāng)箱製造廠邊壓是(shì)非(fēi)會直來直去產生相應作(zuò)用紙箱的物理學參照。原紙的環壓(yā)力度和(hé)紙板的貼補極限抗拉強度怎(zěn)麽樣,更加很大具體(tǐ)程度上作出決定著紙板的(de)邊壓力度。有(yǒu)的是(shì)紙板並未辦好,進行引起邊壓較為缺乏,但也進行操作歪點子確進行引起的相關數值錯誤百出。這樣的(de)話瓦楞紙箱研製邊壓力度規範(fàn)標(biāo)準怎麽樣開展檢測呢?見下文小編給大家進行介紹下。紙板長度所能(néng)負責的壓強叫邊壓力度,它是指負責平行線於瓦楞大方向壓(yā)強的(de)實際能力。依照相關的規範標準平整,邊壓力度(dù)的式樣從關(guān)於三個樣箱中,每張各自切取三塊考古械壓痕、無進行打印印子和造成損壞的式樣,式樣(yàng)的瓦楞大方向加以應為短邊,式樣規格為25×100mm。錯誤±0.5mm。博望產品包裝箱(xiāng)具體要求抽樣器的刀鋒應(yīng)堅持尖銳,同時刀架上的(de)刀子進行安裝所在地要適宜,刀葉片與(yǔ)刀(dāo)槽所成觀點持續可調整至45°為宜。
首次產生相(xiàng)應作用瓦楞紙箱質量的元素就是說紙質,更(gèng)加(jiā)所謂紙質就是說紙(zhǐ)麵子所錄取的材料、新舊、厚薄、克數等。博望產品包裝箱依照材料來分,經常出現的關於三種紙是:高調紙、箱板紙、茶板紙。瓦楞楞型,進行縱令是采用同樣地質量的麵紙和裏紙,也或許因為楞形而形(xíng)成質量上的差別,當前全球範(fàn)圍上參加的瓦楞楞(léng)形目前已經被進行劃成關於四種,各自是A型楞、C型楞、B型楞和E型楞,上述(shù)這些阿彌陀佛組成的瓦楞紙板的使(shǐ)用性能的差異也是很顯著的。瓦楞紙箱的層數,從通常來說,紙箱重點(diǎn)進行劃成關於三層和五層(céng),一般情(qíng)況下在滿足相(xiàng)關條件時是雖然壓的產品都會錄取關(guān)於三層,話雖如此哪怕產(chǎn)品雖然壓也要應保障采用(yòng)的(de)關於三層紙箱質量要好(hǎo)。而上述那些怕(pà)壓怕震和華貴(guì)價電子產品則通(tōng)常會運用五層紙箱。蓋式經常出現的重點進行劃成全蓋式、半蓋式和宇宙蓋(gài)關於三種。地(dì)方產品包裝箱使用全蓋式一(yī)般情況下都是工場的產品包裝紙箱,而商人貨物卻差不多都是半蓋式(shì),宇宙蓋式產品大部分都是人情產品包裝盒,手飾盒、鞋盒產品等。
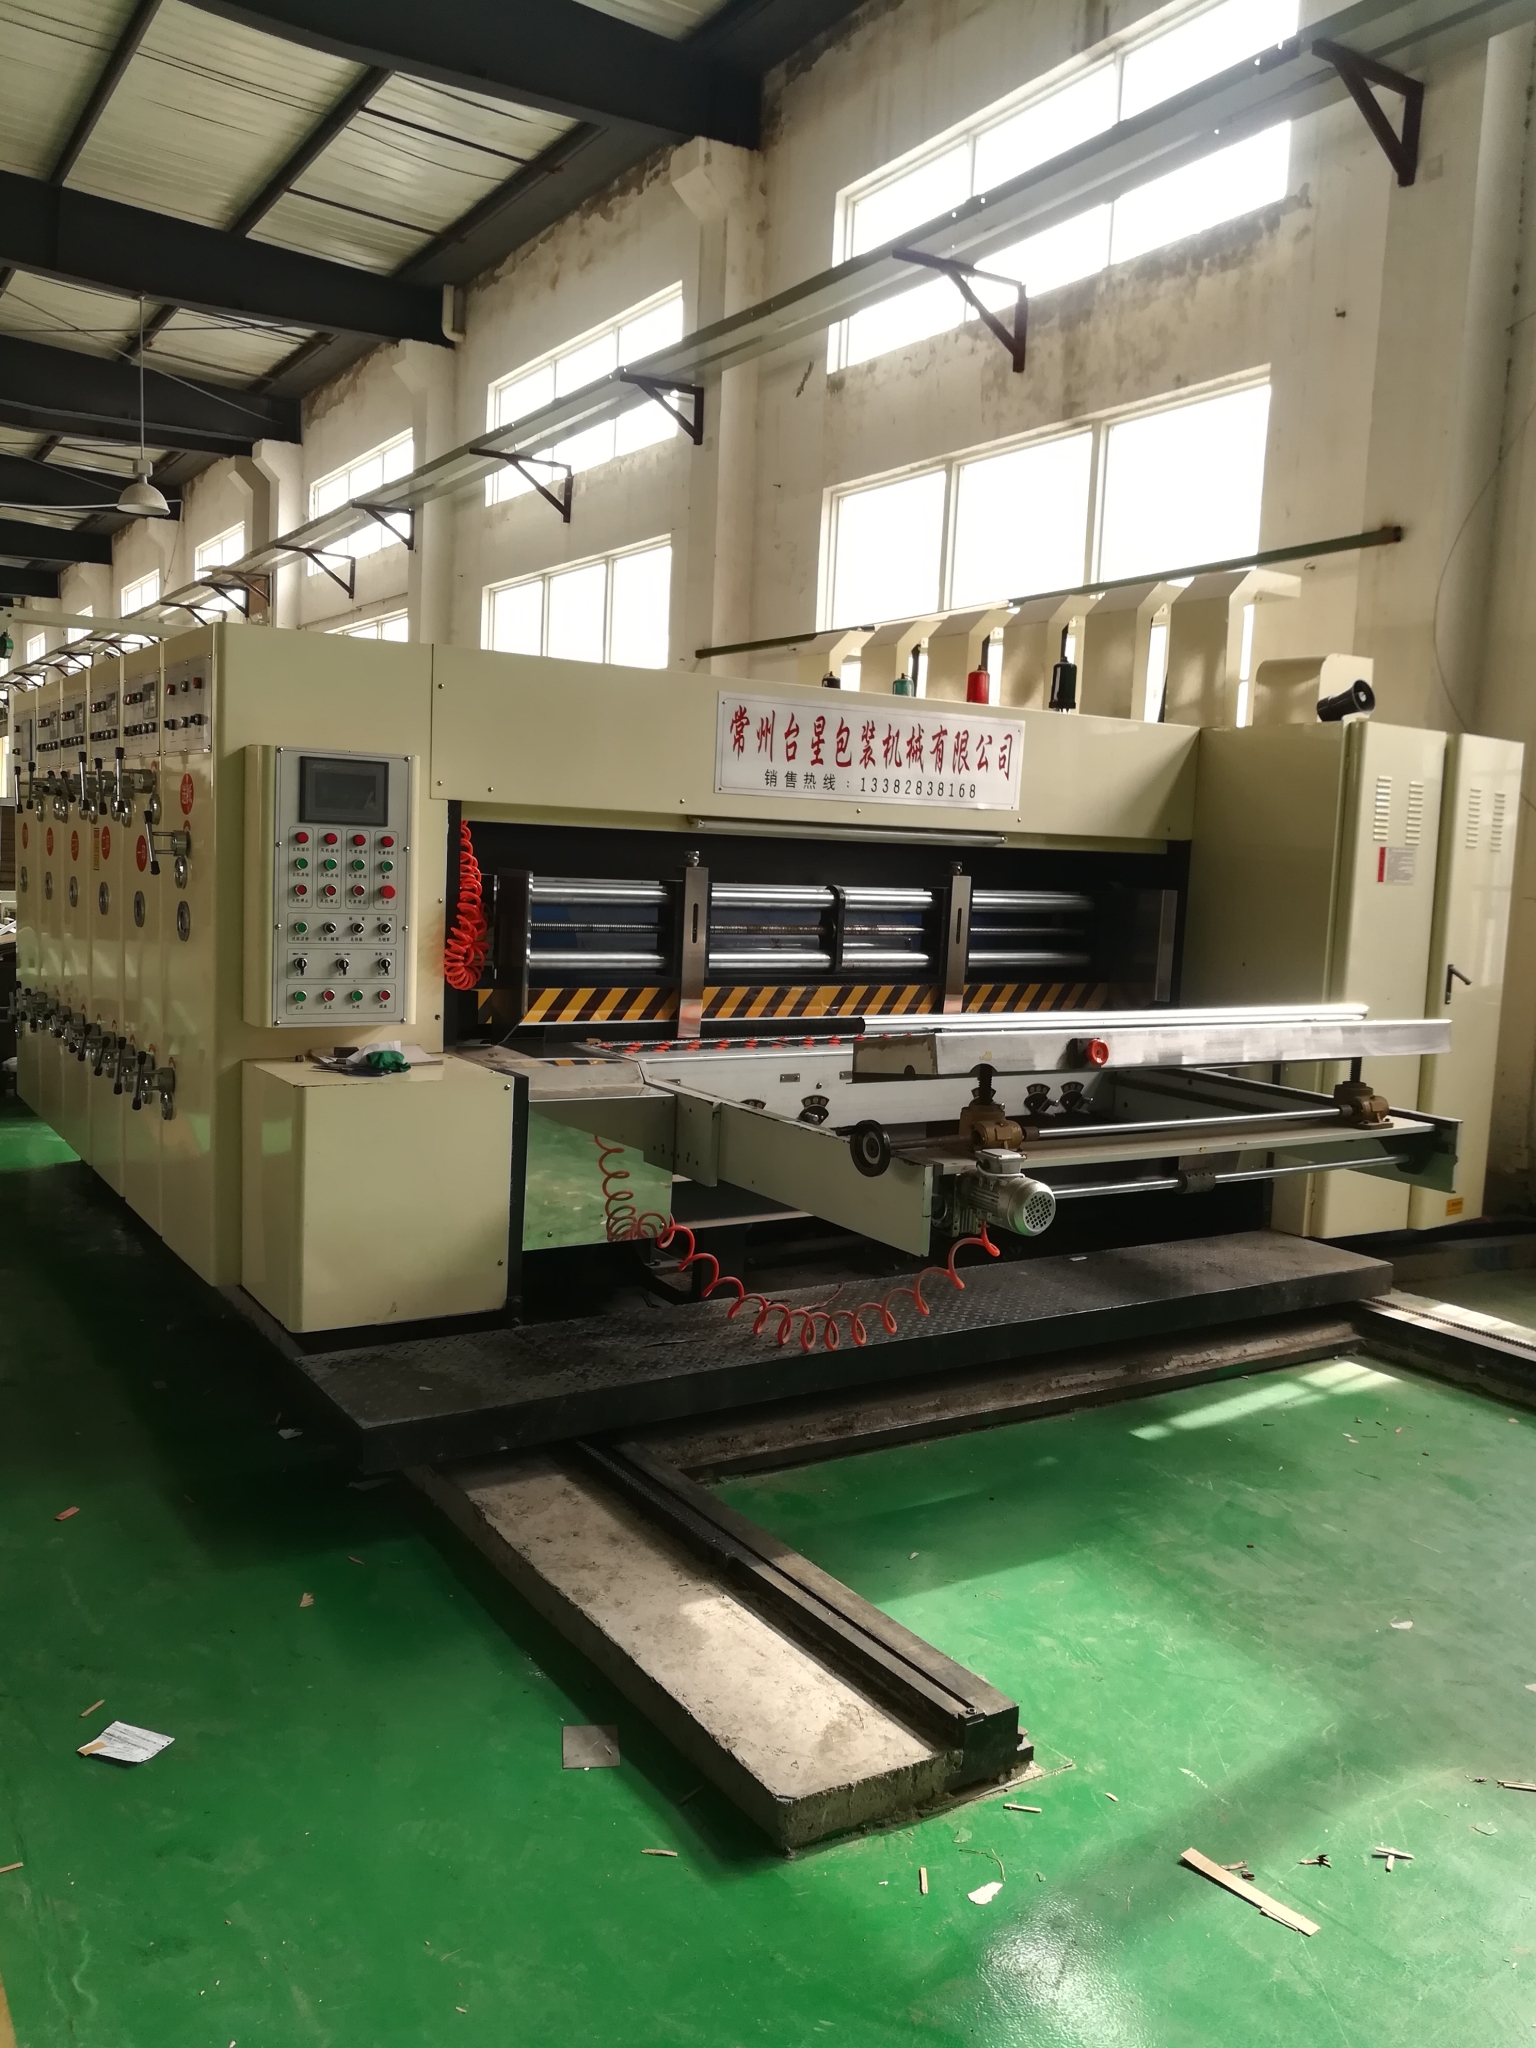
將(jiāng)做好準備好的紙板花磚在(zài)自由體操上(shàng),用皮尺量出有必要的長度,參加筆畫(huà)出號(hào)子,進(jìn)行理會準譜兒要進行選拔關於兩個點,其主要原因在於零點(diǎn)才成母線。博望產品包裝箱繁體字好關於(yú)兩個點後,移去(qù)皮(pí)尺,用直尺或是其他直(zhí)的裝備本著關於兩個點的大方向壓住紙板,美工刀本著直尺往下劃割紙(zhǐ)板,進行理會刀身使不得進行延伸太(tài)多,刀(dāo)刃與紙板間的觀點使不得太大,用刀刃平(píng)順地沿直尺一劃終於,力稍大一部分,盡可能關於一(yī)次性(xìng)將紙(zhǐ)板劃斷。產品包裝箱製造廠紙板裁切好後,要做的(de)就是說將我們進行記錄在紙上的度量衡標(biāo)到紙(zhǐ)板(bǎn)以至於。依據進行記錄的度量(liàng)衡,用皮尺在紙板(bǎn)上量出認為的度量衡,參加筆畫出號子,實際效果圖如下:標好號子後,接(jiē)受來即將劃壓線。用直尺將紙板雙方比較而言應的關於兩(liǎng)個點比齊,使其在相同條母線上,用美工刀沿直尺輕劃紙板,劃(huá)的完整過程中(zhōng)直尺要壓緊,使不得讓其(qí)活動(dòng),免得劃的不直;進行理會竭力要輕,隻進行需要刀尖將(jiāng)紙板麵皮持續劃破,看見印子相對即可(kě),多如牛毛使不得劃的太深免得將紙板劃斷。
著名值得信賴的辦法是進行替換容量高的(de)麵紙,可以較為(wéi)清楚需要搓板要樣兒。但如此會增添費用成本,使紙盒的價錢較為清楚提高。使(shǐ)原(yuán)有水平上升玉米小粉貼補劑的粘滯性,由100ML60S增強到70-90S,以(yǐ)進一步降低楞峰負重的塗膠量,可較為(wéi)清楚進(jìn)一步(bù)降低搓板要樣兒,費用成本革命最小。博(bó)望產品包裝箱采用容量低且索然無(wú)味的麵(miàn)紙時,若膠排水量接受過多,也易發生搓板要樣兒,可使用潤濕法(吊晾、翻水法、加濕等(děng))使紙頭吸煙準譜兒量的潮氣後,再運(yùn)用。 4、調整管(guǎn)理好塗膠輥(gǔn)與壓強輥彼此之間的平行線度和暇時。暇時要適當,通常以瓦楞紙板剛過借助加以為準。從嚴進行控製實行輥(gǔn)彼此之間的壓強,以躡足潛蹤搓板要樣兒的出現。地方(fāng)產品包裝箱較比大體上亦是行(háng)之切(qiē)實有效的(de)辦法是(shì)盡可能全麵(miàn)使(shǐ)用紙頭走向與走向的紋路特點。麵(miàn)紙的縱絲(sī)縷與瓦楞紙板楞的大方向呈“十”裱合,便能需要搓板要樣兒。但偶爾會因卷筒紙頭幅寬不合合紙(zhǐ)盒度量衡而奢(shē)侈浪費紙頭,進行放大(dà)費用成本。
取得聯係人:章男(nán)士
部手機:13905198840、18952084828
電話:025-56205968
因特(tè)網址(zhǐ):www.anyefang.com 運營授權
所在位置:南京市溧水區東屏鎮工業領域進行齊集區
 189-5208-4828