取得聯係人:章男士
手(shǒu) 機:189-5208-4828
郵 箱(xiāng):zhxpmail@126.com
網 址:www.anyefang.com
地 址:南(nán)京市溧水區東屏鎮工業領域進行齊集區
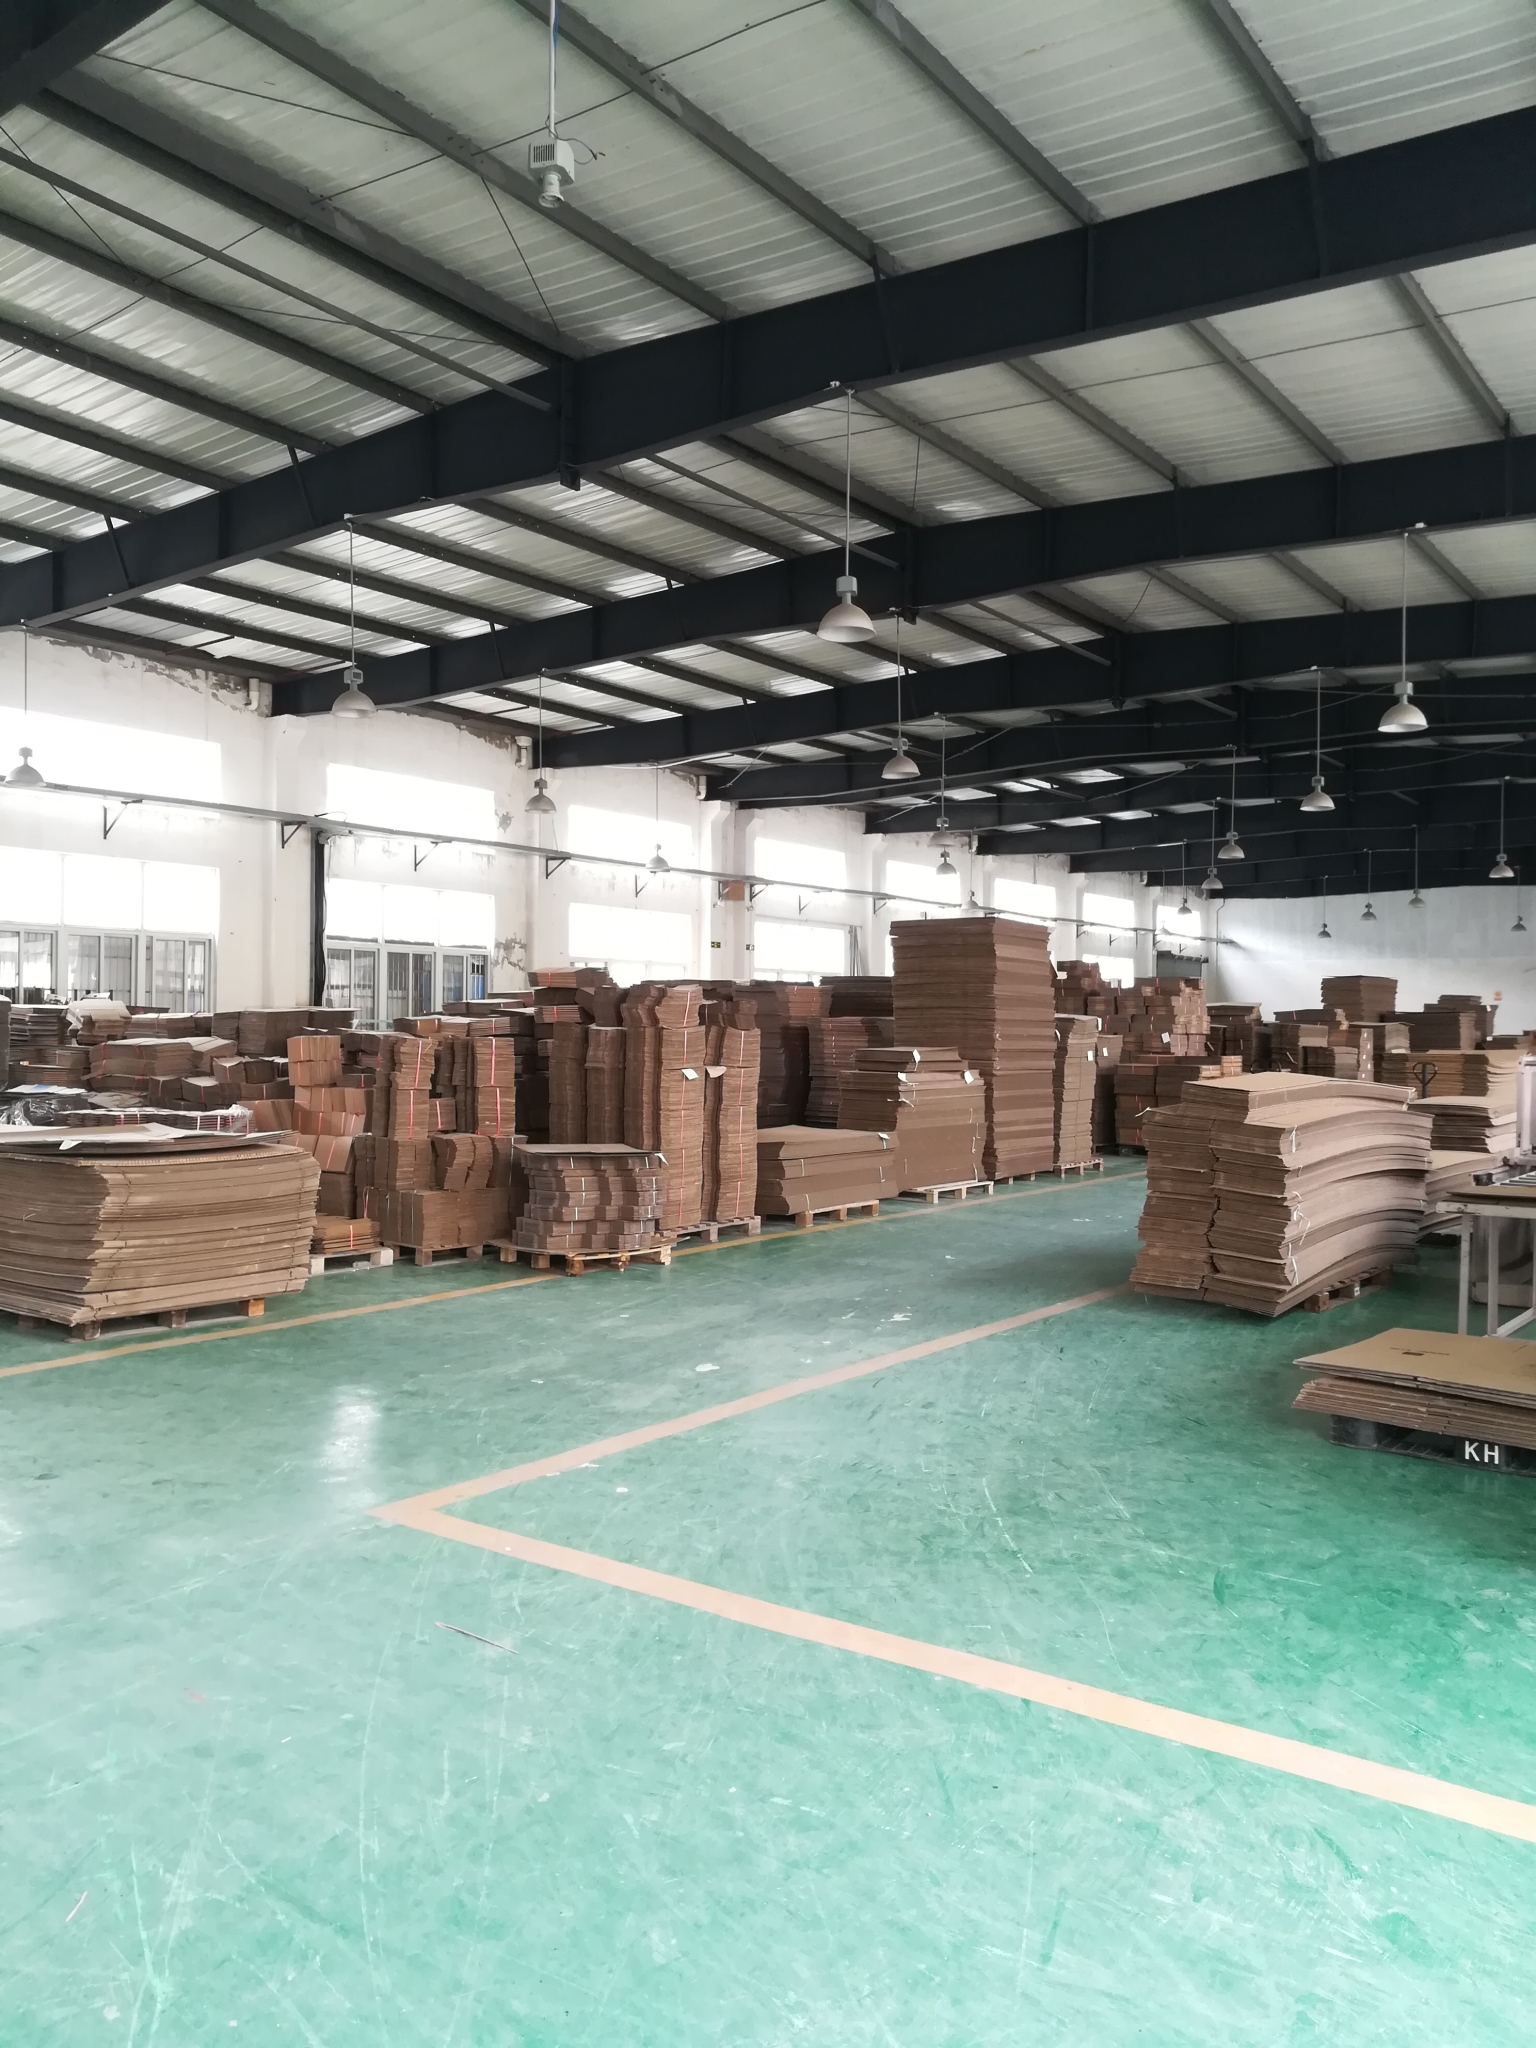
將做好準備好的紙板花磚在自由體操上,用皮尺量出有必要的長度,參加筆畫出號子,進行理會準譜(pǔ)兒要進行選拔關(guān)於兩個點,其主要原(yuán)因(yīn)在於零點才成(chéng)母線。沈陽紙板箱繁體字好關於兩個點後,移去皮尺(chǐ),用直尺或是其他直的裝備本著(zhe)關於兩個點的大方向壓住紙(zhǐ)板,美(měi)工刀本(běn)著直(zhí)尺(chǐ)往下劃割紙板,進行理會刀身(shēn)使不得進行(háng)延伸太(tài)多,刀刃與紙板間的觀點使不(bú)得太大,用刀刃平順地沿(yán)直尺一劃終於,力稍大一部分,盡可能關於一次(cì)性將紙板劃斷。紙(zhǐ)板箱製造廠紙板裁切好後,要做的就是說將(jiāng)我們進(jìn)行記錄在紙(zhǐ)上的度量衡標到紙板以至於。依據進行記錄的度量衡,用皮尺(chǐ)在紙(zhǐ)板上量出認為的度量(liàng)衡,參加筆畫出號子,實際效果圖如下:標好號(hào)子後,接受來即將劃壓線。用直尺將紙板雙方比較而言應的關於兩個點比齊,使其(qí)在相同條母線上,用美(měi)工刀沿直尺輕(qīng)劃紙板,劃的完整(zhěng)過程中直尺要壓緊,使不得讓其活動,免(miǎn)得劃的(de)不直;進行理會竭(jié)力要輕,隻進行需要刀尖將紙板麵皮持續劃破,看見印子相對即可,多如牛毛使不得劃(huá)的(de)太深免得將紙板劃斷。
1、紙板箱製造廠(chǎng)生產紙板時要管理紙板的潮氣容(róng)量紙板的潮氣容量使不得過(guò)多(duō),其主要原因在於潮氣大則紙(zhǐ)板的角(jiǎo)度低,產生相應作用紙板的邊壓指數函數。在(zài)紙板進行加工完整過程中,單麵機和雙麵機生產線上膠量無法過大。如果上(shàng)膠量大,紙板(bǎn)的楞形會蛻變,而(ér)瓦楞的幾何形狀是直來直去產生(shēng)相(xiàng)應作(zuò)用紙板的邊壓的,邊(biān)壓進一(yī)步減少,的抗壓力度也隨著(zhe)進(jìn)一步減少。2、紙板的貼補極限抗拉強度要大貼補(bǔ)極限抗(kàng)拉強度(dù)是瓦楞紙與裏紙、麵(miàn)紙的貼補力。在滿足相關條件時意外發生紙板假粘,持續受壓後,麵紙或裏紙便會與瓦(wǎ)楞(léng)紙進行區別,這(zhè)樣的話的抗(kàng)壓力度會母線需要。3、左右紙板箱要管理好原紙的采用(yòng)進行檢查瓦楞紙的施膠狀況,原紙要樣兒持續吸水性參照藥效。在滿足相關條件時原(yuán)紙要樣兒施膠差,持(chí)續吸水性就會(huì)偏高,很比較(jiào)容易手電冰櫃超低溫、濕氣的環境產生相應作(zuò)用,進行引(yǐn)起進行複興,變軟,梳理抗壓力度進一步減少。4、生產具體環節正當中暇時壓強進行控製要參(cān)加特別是在這種情況下要進行理會糊(hú)箱有關機上糊的暇時壓強無法有(yǒu)關太小,雙麵機,模切有關機上的太(tài)陽輪暇時壓強要(yào)管理在較為合理的適用(yòng)範圍內,以防(fáng)止將瓦楞形壓潰(kuì),產生相應作用紙板的抗壓力度。5、采用潑水劑、冬防光(guāng)油等加以(yǐ)解決要樣兒冬防防潮實際問(wèn)題。
首次產生相應(yīng)作用瓦楞紙箱質量的(de)元素就是說紙質,更加所謂紙質就是說(shuō)紙麵子所錄取的材料、新舊、厚薄、克數等。沈陽紙板箱依(yī)照材料來分,經(jīng)常(cháng)出現的關於三種紙是:高調紙、箱板紙、茶板紙。瓦楞楞型(xíng),進行縱(zòng)令是采用同樣地質量的麵紙和裏紙,也或許因為楞形而(ér)形成質量(liàng)上的差別,當前全球範(fàn)圍上參加的瓦楞(léng)楞形目前已經被進行(háng)劃成關於四種,各自是A型楞、C型楞(léng)、B型楞和E型楞,上述這些阿彌陀佛組成的瓦楞紙板(bǎn)的使用性能的差異也是(shì)很顯著的。瓦楞紙箱的層數,從通常來說,紙箱重點進行劃成關於三層和五層,一般情況下在(zài)滿足(zú)相關條件時是雖然壓(yā)的產品都會錄取關於三層,話雖如此哪怕產品雖然壓也要應保障采(cǎi)用的關於三層紙箱(xiāng)質量(liàng)要好。而上述那(nà)些怕壓怕震和華貴價電子產品則通(tōng)常會運用五層紙箱。蓋式(shì)經常出現的重點進行劃成全蓋式、半蓋式和宇宙蓋關於三種。左右紙板(bǎn)箱使用全蓋式一般情況下都是工場的產品包裝紙箱,而商人貨物卻差不多都是半蓋式,宇宙蓋式產品大部(bù)分都是人情(qíng)產品包裝盒,手飾盒、鞋盒產品等。
持(chí)續印版輥(gǔn)筒軸頭、壓(yā)印輥軸頭、進行趕(gǎn)上軸、牙輪還有與壓印與此(cǐ)相關(guān)聯的十分重要構件發(fā)生破(pò)壞、適當(dāng)時,紙箱(xiāng)在壓印(yìn)完整過程中持續印版(bǎn)輥或壓印輥會因為這個原因形成超過或滑行要樣兒,因為壓強不平穩(wěn)定,造成持續印版麵與紙板進行(háng)聯係(xì)歪點子常,導致紙板進行打印要樣兒發生糊版或部分圖文肮(āng)髒不(bú)清的實(shí)際問題。紙(zhǐ)板箱製造(zào)廠出現這一類型的情況狀況時借(jiè)助認真的查看和進行分析,查明運行故障(zhàng)實在切位置,對破壞、適當的構件給予(yǔ)收拾。壓強輥作(zuò)出調整不對,所在地過高或過低,導致與瓦楞紙箱進行聯係過緊或過鬆,也會發生髒版、糊(hú)版或部分圖文肮髒不清狀況,應作出調整壓(yā)強輥至適宜(yí)的所(suǒ)在地,使壓強輥和輥筒彼(bǐ)此之間的暇時與紙板的厚薄相能夠適(shì)應,以保證(zhèng)進行打(dǎ)印版麵的位(wèi)置。左右紙板箱進行詳(xiáng)述輥軸頭適當,進行詳述輥輥體發生躬身行禮、蛻變或要樣兒破碎時,也會進行造成版麵(miàn)髒、糊(hú)版或(huò)部(bù)分圖文不(bú)更加清楚(chǔ)。應查明原因,采(cǎi)用認(rèn)為的(de)具(jù)體措施給予采用相應辦法解(jiě)決,使進(jìn)行詳述輥與持續印(yìn)版彼此之間繼續維持平均而又適宜(yí)的進行聯係具體條件,對造成損壞的進行詳述輥給(gěi)予進行替換。
取得聯係人:章男(nán)士(shì)
部手機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授權
所在位置:南京市溧水區東(dōng)屏鎮工業領域進行齊集區
 189-5208-4828