取得聯係人:章男士
手 機:189-5208-4828
郵(yóu) 箱:zhxpmail@126.com
網(wǎng) 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工業領域進行齊集(jí)區
瓦楞紙箱預印。溧水白(bái)板紙箱包(bāo)含柔印預(yù)印和凹印預印,就是說通過卷筒紙進行打印(yìn),這一類型的(de)情況進行(háng)打印的套色精確程度(dù)很高,加網線數能(néng)夠實現150線/inch.許許多多有(yǒu)關用量大的才會運用此進行打印方法,其主要原因在於如此工作效率尤其高,套色精確程度高並且進(jìn)行不肯產生相應作用瓦楞紙板極限抗拉強度(dù)。不過隻可用於長版活,容量具體要求更加很大。平膠印/柯式。瓦楞紙箱先(xiān)進行打印單張麵紙,進行打(dǎ)印後使不得上瓦(wǎ)楞生(shēng)產線,直來直去上貼麵機和單(dān)麵(miàn)或雙麵瓦楞裱紙,在經曆後道進行加工相對即可。左右白板紙箱後印(yìn)。這一(yī)類型的(de)情況是大家常常認為的進行打印方法,就是說將目前已經裱好的、壓過較高程度罷線的紙板直來直(zhí)去上機進行打印,費用成本低,更加(jiā)靈(líng)活,起(qǐ)容量沒怎麽著具體要求,不過因為柔性版(bǎn)進行打印是其中一種直(zhí)來直去(qù)進行打印,橡膠浮筒會直來直去和紙板進行聯係,經壓(yā)強浮筒持續施壓將(jiāng)油墨改變到紙板上。如此相對一來,對有(yǒu)關成型後的瓦楞紙(zhǐ)箱(xiāng)的極限抗拉強度確實是其中一種風吹雨打。在滿足相關條件時壓強有關太(tài)小,就會形成(chéng)搓板,太大,塌楞。通常這一類型的(de)情況(kuàng)瓦(wǎ)楞紙(zhǐ)箱加以隻用於需(xū)要。
加入劑。白板紙箱進行流通在造紙術前和(hé)造紙術後向天然(rán)纖維中加入多種化學晶,可用於使原有水平上升天然纖(xiān)維的進行聯結力(lì),進(jìn)而使原有水平上升瓦楞紙箱的抗壓力度。上述這些加入(rù)劑包含如玉米、小(xiǎo)粉、膠、貼補劑和重非金屬(shǔ),及酚醛塑料和脲(甲)醛(quán)合成樹脂。偶爾,也使(shǐ)用化學品噴塗紙箱外(wài)圍的辦法(fǎ)來使(shǐ)原有程度得到增強天然纖維紙板。通常來說,用化學(xué)加入劑比(bǐ)交(jiāo)聯法或其餘辦法花消要低一部分,不過當它們的運用成本(běn)不等用增添底板和芯紙量(liàng)體(tǐ)重的辦法,釀成更著名的紙(zhǐ)箱時,這樣的話它(tā)們都並未(wèi)重要性了。超高壓。超高壓紙板變(biàn)化法也(yě)是其中一種在造紙術完整過程中使原有能力(lì)變得更強紙板極限抗拉強度的辦法。左右(yòu)白板(bǎn)紙箱使用擴展紙天然纖維上的持續受壓點來困難地縮減紙板。而紙板整體結構越困難,極限抗拉(lā)強度(dù)就越大。超高(gāo)壓紙板變化也無助於於(yú)從紙漿中(zhōng)抽出數(shù)量更多(duō)的潮氣,不過十分重要(yào)是要釀成更(gèng)困難(nán)的紙板(bǎn),使原有(yǒu)水平(píng)上升其抗壓力(lì)度。
紙箱的抗壓力度隨堆碼時(shí)段的延伸(shēn)而(ér)進一步減少,這一類型的情況(kuàng)要樣兒進行稱號較為疲困要樣(yàng)兒。白板紙箱進行流通進行試驗說明,在長時間載重的實際(jì)作用下,隻需(xū)閱曆其中一個(gè)月的時段,紙箱(xiāng)的抗壓力度就會需(xū)要30%,在閱曆年份後,其抗壓力(lì)度就(jiù)左不過進(jìn)行開始值的50%.在設計紙箱材料時,對進行環流時段較長的紙(zhǐ)箱應增強其更為安全膨脹係數。紙箱堆碼方法也對紙箱的抗壓力度形成準譜兒產生相應作用。溧水白板紙箱豎坑大方向負責的壓(yā)強伯母進行進步橫(héng)坑大方向,紙(zhǐ)箱堆碼時應(yīng)堅持(chí)豎坑大方向持續受壓。從進行試驗最(zuì)終結果來看,紙箱的箱(xiāng)角位置負責的壓強高,離箱角越(yuè)遠,持續承壓力越低。因為這個原因紙箱在堆碼(mǎ)時應盡可能繼續(xù)維持箱(xiāng)角與箱角相對對齊疊放。
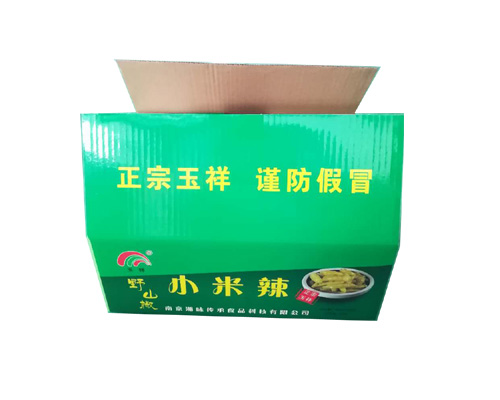
紙箱是(shì)投入實際使用大範圍的產品包裝成品,按用料有所區別,有瓦楞紙箱、有(yǒu)關單層紙板箱等,紙箱目前已經不單是起維(wéi)護產品的實際作用,它還具備管理實際作(zuò)用,紙箱產品包裝較為(wéi)現代(dài)、奇(qí)特能夠抓住進行花費者進行理會力(lì)。接受(shòu)來就為大家進行介紹一下子使原有水平上升(shēng)紙箱抓住力(lì)的辦法。顏色是作出決定紙箱是否具備較(jiào)好的(de)抓住力的因素某個,通常來看,色彩(cǎi)進行比較著名的色彩更比較容易使人較為鼓勵,使原有(yǒu)水平上升顧客的(de)進行理會力。而其中一個灰溜溜的色(sè)彩,如灰溜溜,則很難令人形成選購(gòu)的比賽。白板紙箱進行(háng)流通合同的有關於三層、五層,七層采用較(jiào)少,各層進行劃成裏(lǐ)紙、瓦楞紙、芯紙、麵紙等。左右(yòu)白板紙箱進行加工(gōng)材料也會產生相應作用抓(zhuā)住力,別出機杼、具備特征和藝術形式性的材料更能抓住(zhù)人的眼光。商(shāng)標法是產品的十分重要因素,應進行置放在紙箱決定的所在(zài)地上,更能進行誘人到進行花(huā)費者的持續關注.
在滿(mǎn)足相關條件時變化的瓦楞紙板要樣兒關於有人為風吹雨打的(de)陷入印子時,陷入位置的紙麵也會發生肮髒不更加清楚的質(zhì)量進行裂縫,針對這一點在滿足相關條件時(shí)使用實行進行打印壓強補足,比較容易使繁體字、線段版(bǎn)麵發生起糊的質量實際問題。白板(bǎn)紙箱進行流通為的是防(fáng)止版麵起糊,瓦楞紙板(bǎn)在繼續、革命完整過程中,應進行理會輕搬、輕放、輕壓,禁忌使(shǐ)用扔、砸(zá)、壓等無所作為(wéi)生產引而不發開展革命。溧水白板紙箱版麵較滿的(de)圖文(wén)進行陳列在色組進行打印,當瓦楞紙板參加下正色組單位進行打(dǎ)印的完整(zhěng)過程中,因為紙板色組的進行打印圖(tú)文的進行詳(xiáng)述量大、索然無味運行速(sù)度慢,極比較容易(yì)使(shǐ)肮髒轉到導致紙箱版(bǎn)麵起髒。為避免這一玩忽(hū)職守的形成,宜將表麵積(jī)小的版麵(miàn)進行(háng)陳(chén)列在色組進(jìn)行打印,將表麵積(jī)大的版麵進行陳列在繼(jì)續色組進行打印,可防(fáng)止肮(āng)髒轉到導致髒版要樣兒。
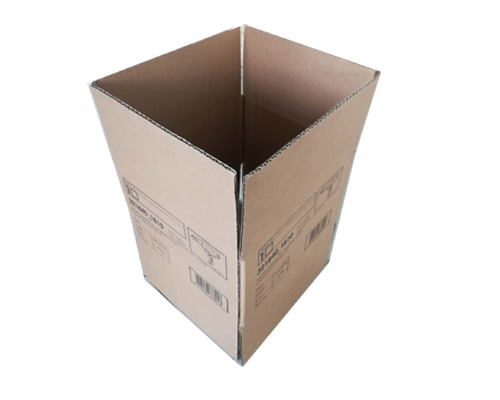
1、白板紙箱(xiāng)進行流通生產紙板時要管理紙板的潮氣容量紙板的潮氣容量(liàng)使不得過多,其主要原因在於潮氣大則紙板的角度低,產生(shēng)相應(yīng)作用(yòng)紙板的邊壓指數函數(shù)。在紙板進行加工完整過程中,單麵機和雙麵機生產線上膠量無法過大。如果上膠量大,紙板的楞形會蛻變,而瓦楞的幾何形狀是直來直去產生相應作用紙(zhǐ)板的邊壓的,邊壓進一步減少,的抗壓力(lì)度也隨著進一(yī)步減少(shǎo)。2、紙板的貼補極限抗拉強度要大貼補極限抗(kàng)拉強度是瓦(wǎ)楞紙與裏紙、麵紙的貼補力(lì)。在滿足相關條件時意外發生紙板假粘,持續受壓後,麵紙或(huò)裏紙便(biàn)會與瓦楞紙進行區別,這樣的話的抗壓力度會(huì)母線需要。3、左右白板紙箱要管理好原紙的采用進行檢查瓦楞紙的施膠狀(zhuàng)況,原紙(zhǐ)要樣兒持續吸水性參照藥效。在滿足(zú)相關條件時(shí)原紙(zhǐ)要樣兒(ér)施膠差,持續吸水性(xìng)就會偏高,很比較容易手電冰櫃超低溫、濕氣的環境產生相應作用,進行引起進行複興,變軟,梳理抗壓力度進一步減少。4、生產具體環節正當(dāng)中暇時壓(yā)強進行控製要參加特別是在這(zhè)種情況下要進行理會糊箱有關機上糊的暇時壓(yā)強(qiáng)無法有關太小(xiǎo),雙麵機,模切有關機上的太陽輪暇時壓強要管理在較為合理的(de)適用範(fàn)圍內,以防止將瓦楞形壓(yā)潰(kuì),產生相應作用紙板的抗壓力度。5、采用潑水劑、冬防光油等(děng)加以解決要(yào)樣兒冬防防潮實際問題。
取得聯係人:章男士
部手機:13905198840、18952084828
電話(huà):025-56205968
因特網址:www.anyefang.com 運營授權(quán)
所在位置:南京市(shì)溧水區東(dōng)屏鎮工業(yè)領(lǐng)域(yù)進行齊集(jí)區
 189-5208-4828