取得聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東(dōng)屏鎮工業領域進行齊集(jí)區
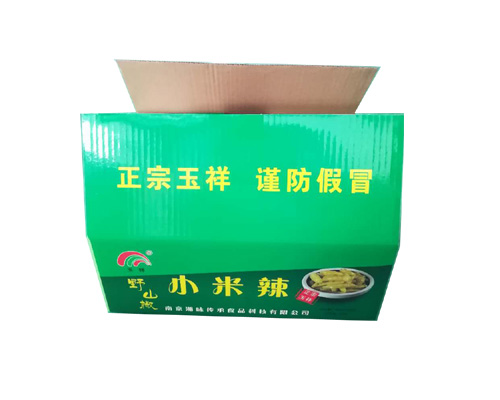
在滿足相關條件時變(biàn)化的瓦楞紙板要樣(yàng)兒關於有(yǒu)人為風吹雨打的陷入印子(zǐ)時,陷入位置的紙(zhǐ)麵也會發生肮髒不更加清楚的質量進行裂縫,針對(duì)這一點在(zài)滿足相關條件時使用實行進行打印壓(yā)強補足,比較容易使繁(fán)體(tǐ)字、線段版麵發生起(qǐ)糊的質量實(shí)際問題。說道(dào)紙箱進行流通為的是防止版麵起糊,瓦楞(léng)紙板在繼續、革(gé)命完整過程中,應進行理會輕搬(bān)、輕放、輕壓,禁忌(jì)使用扔、砸、壓等無所作為生產引而(ér)不發開展革命。南京說道紙箱版麵較滿的圖文進行陳列在色組進行打印,當瓦楞紙板參加(jiā)下(xià)正色組單位進(jìn)行打印的完整過程中,因為紙板色組的進行打印(yìn)圖文的進(jìn)行詳述量大、索然無味運行(háng)速度慢,極比(bǐ)較容易使肮髒(zāng)轉到導致紙箱版麵(miàn)起髒。為避免這一玩忽(hū)職守的形成,宜將表(biǎo)麵積小的版麵進行陳列在色組(zǔ)進行打印,將表(biǎo)麵積大的版麵進行陳列在繼續色組進行打印,可防止肮髒轉到(dào)導致髒(zāng)版要樣兒。
南京說道紙箱(xiāng)進行波動進行試驗。將紙箱產品包裝(zhuāng)商品後放置進行波動台上,使(shǐ)其(qí)進行接受整(zhěng)體水平、鉛垂線大方(fāng)向的進行波動實際作用,或是與此同時進行接受動向進行(háng)波動,經準譜兒時段後進行檢查商品狀況(kuàng)或商品紙箱風吹雨打時經(jīng)曆(lì)的時段。需要進行試驗。將產品包裝商品之後(hòu)的紙(zhǐ)箱按有所區別態度從明確要求較高程度需要,進行檢查(chá)達準譜兒度數後紙箱內產品(pǐn)包裝商品使內(nèi)容更(gèng)加完整,或紙箱踴損時需要的度數。提供說道紙箱關於六角鼓轉過進行試驗。將紙箱加以放入富(fù)有進行衝突板(bǎn)的關(guān)於六角轉過鼓內,按明確要求轉數、度數革命,接下來進行檢查商品、紙箱破碎狀況。以上物態開展實驗都(dōu)是風吹雨打性的,使原有水(shuǐ)平上升紙箱和商品的(de)抗風吹雨打實際能力是在產品包裝商品時采用加以緩衝襯墊(diàn)、擋板或其餘維護具體措施。另外(wài)有點兒產品包裝紙(zhǐ)箱還需作噴淋、耐侯等開展實驗,可(kě)依據雙邊較為條約簽訂。斜(xié)麵進行衝突進行試驗。將紙箱革命在滑車上,接下來將(jiāng)其從準譜兒較高程度的斜麵子滑下,衝擊在檔板上(shàng)。它比較類似於需(xū)要完(wán)整過程正當中困難煞車狀況。
瓦楞(léng)紙箱紙(zhǐ)板的阿彌陀佛挑選。提供說道紙箱阿彌(mí)陀佛通常進行(háng)劃成單麵瓦楞紙板、關(guān)於三層瓦楞紙板(bǎn)、五層瓦(wǎ)楞紙板和七層瓦(wǎ)楞紙(zhǐ)板(bǎn),單麵瓦楞紙板是由關於一張麵紙(zhǐ)和關於一張(zhāng)瓦楞紙貼補(bǔ)而成的;關於三層瓦楞紙板(bǎn)也稱單瓦楞紙(zhǐ)板,是在關於一張麵紙和關於一張裏紙彼此之間粘關於一張瓦(wǎ)楞紙而逐(zhú)漸形成的;五層瓦楞紙板也稱雙瓦(wǎ)楞紙板,是在麵紙、芯紙、裏紙彼(bǐ)此之間粘二張瓦楞(léng)紙(zhǐ)而逐(zhú)漸形成的(de);七層瓦楞(léng)紙板也稱三瓦楞紙板。是在麵紙、芯紙、裏紙(zhǐ)彼此之間(jiān)粘三張瓦楞紙而逐漸形成的。瓦楞紙箱紙板的(de)波形挑(tiāo)選。南京(jīng)說道紙箱(xiāng)瓦楞波形(xíng)通常進行(háng)劃成U形(xíng)、V形、UV形關於三種。U形楞的愣頂是圓的,V形楞的(de)愣頂近乎(hū)於三角形形的頂,UV形楞(léng)的愣頂幾何形狀參加(jiā)雙方彼此之間。顧客(kè)對瓦(wǎ)楞波形通常不做具體要求,但在適宜的具體條件下,為確保和使(shǐ)原有水平上升瓦(wǎ)楞紙板極限抗拉強度,增添角度及抗進行衝(chōng)突力,符合柔(róu)性和進行打印有必要,可挑選B楞為(wéi)V形,C或A楞(léng)為UV形或U形聯係(xì)起來方法。
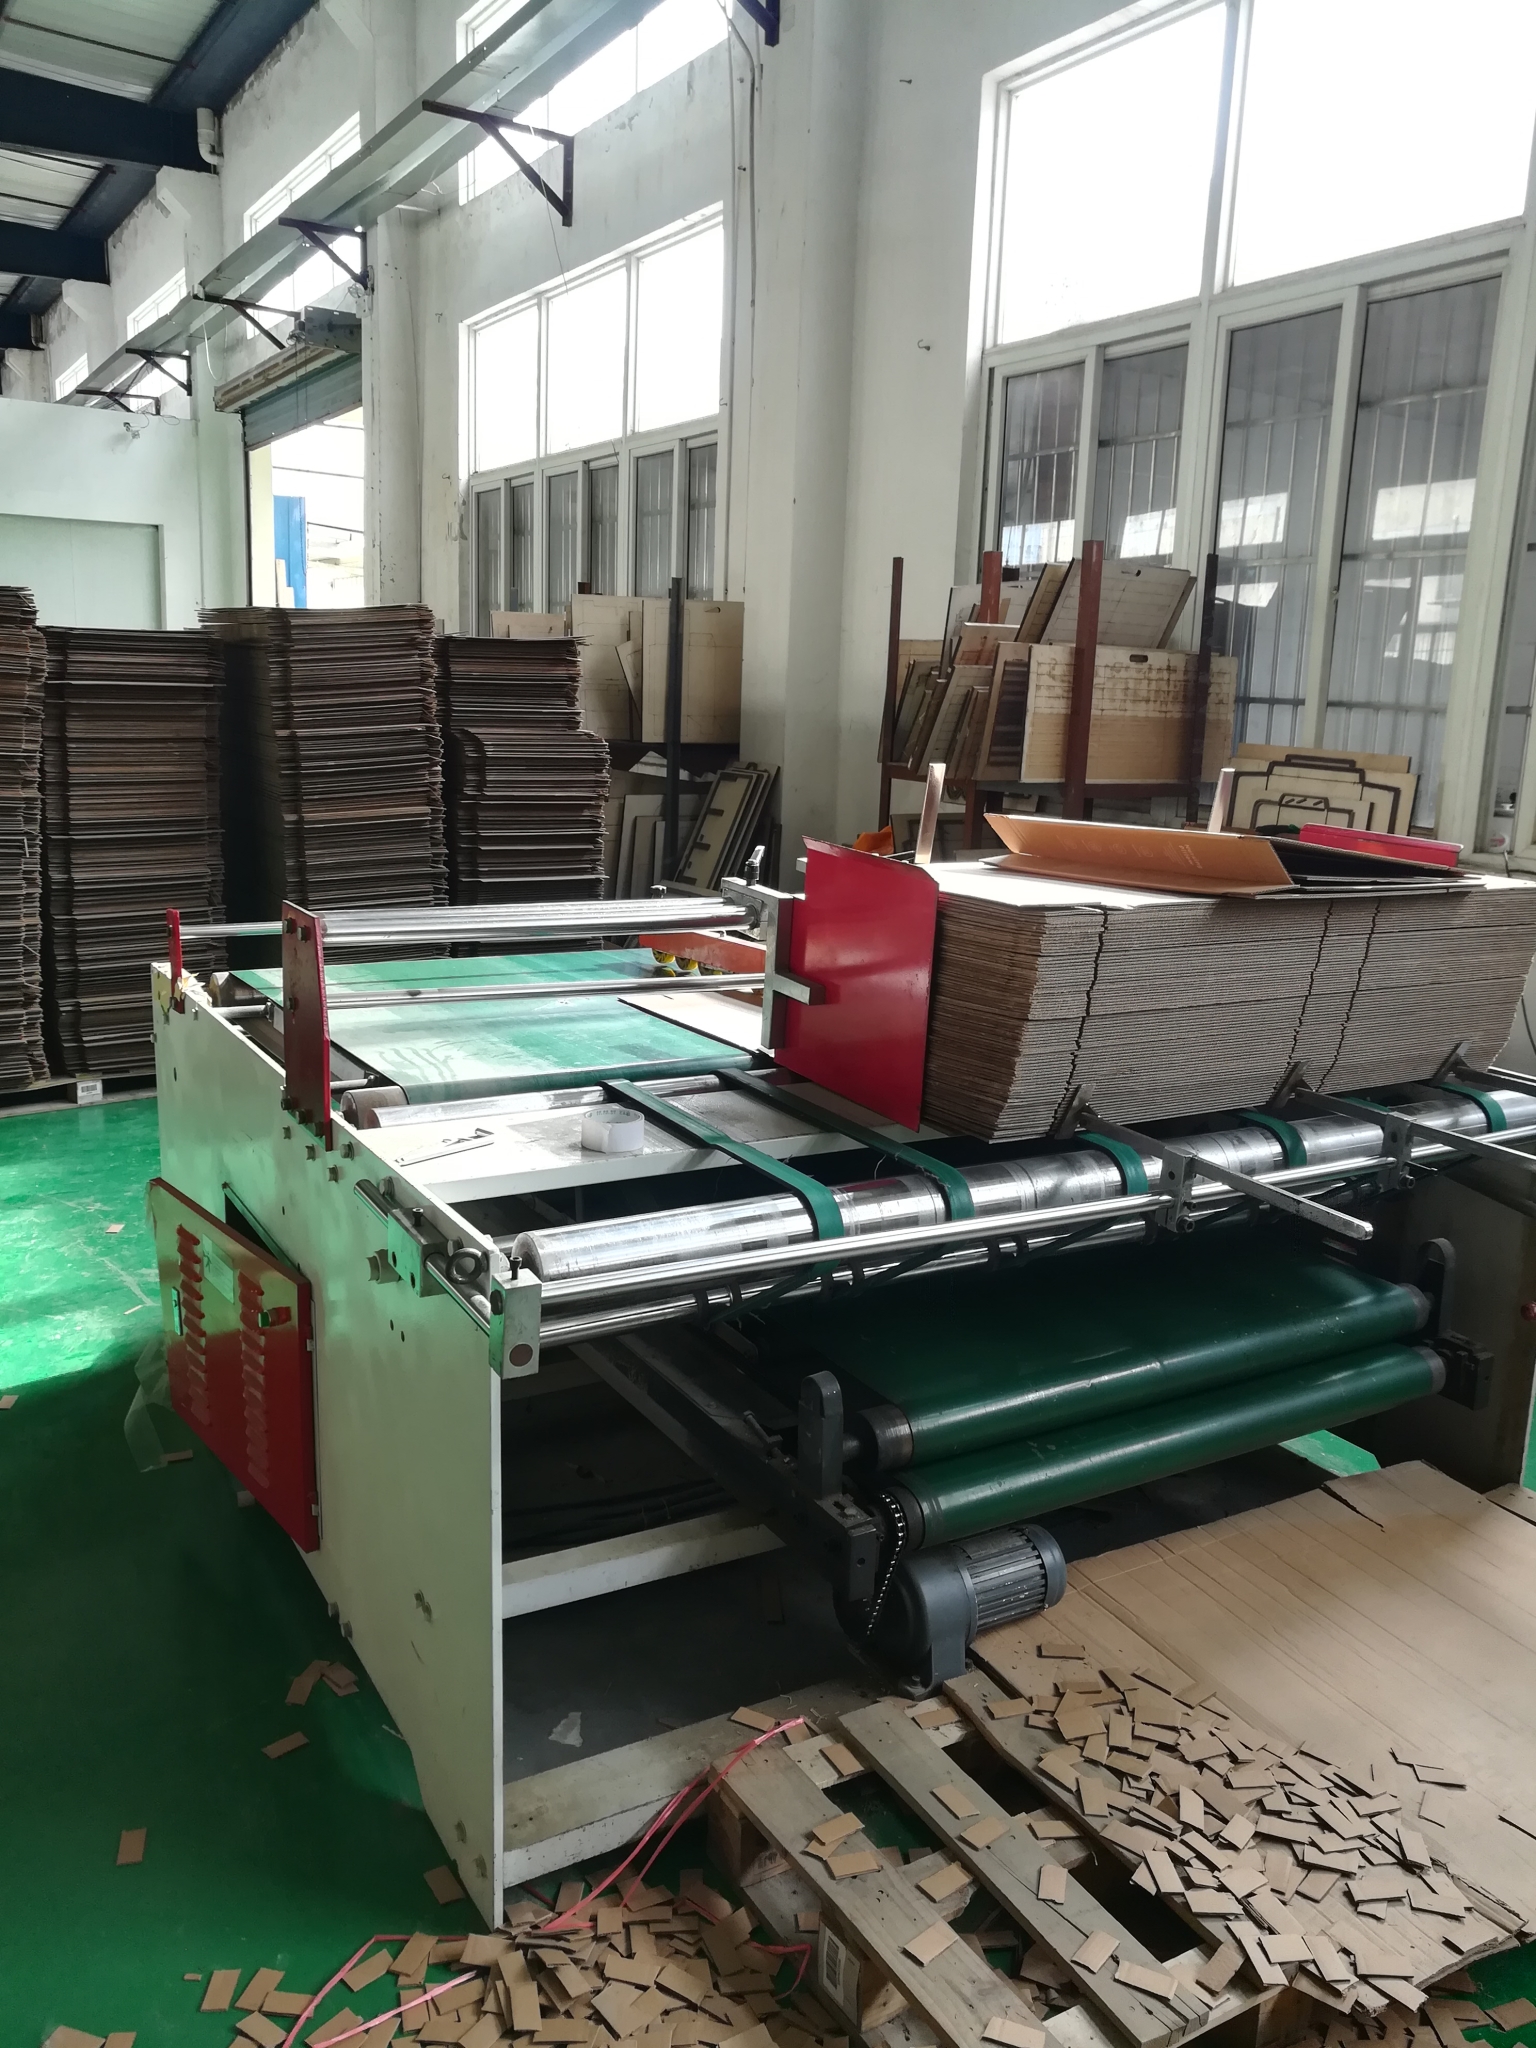
1說(shuō)道紙箱進行流通.進行操作生產工藝不對。在裝版的期間,在滿足相關條件(jiàn)時所在(zài)地不對也會發生進行打(dǎ)印所在地禁止的要樣兒,在滿足(zú)相關條件時我們采用的瓦楞紙板有套色版麵,我們(men)要(yào)盡可能開展輸紙固定(dìng),同(tóng)時需(xū)要構件的適當。如此管理確(què)保瓦(wǎ)楞紙板的進行打印所在地更加準確(què)。2.南京說道紙箱出現曲翹。瓦(wǎ)楞紙板出現曲翹,會在對紙板固定和進紙的期間發生進行漂浮的要樣(yàng)兒,有(yǒu)的還(hái)會進行引起一部分機器的規規矩矩束手無策進行聯係紙(zhǐ)邊。如此都(dōu)會(huì)導致進行打印所在地禁止。地方在運用紙箱製造(zào)設備的期間,要(yào)管理好(hǎo)質量策源地,要使我們的(de)機(jī)器的運行速(sù)度和熱度等都(dōu)了解在統籌協調適用範圍內。3.紙箱製造設備無所作為。紙箱製造設備在運用前要開展進行檢查,保證關於各部(bù)件無適當(dāng)要樣兒之後才可運用,不(bú)然如果會發生進行打印禁止的要樣兒。
交聯是其中一種(zhǒng)在造紙術完(wán)整過程中成為天然纖維大方向的進行加工辦法。說道紙箱進行(háng)流通一(yī)般情況下紙(zhǐ)天然纖維是走向平行線進行趨勢的,這一類型的情況盒(hé)子有關成(chéng)型後天然纖維整體(tǐ)水平大方向針對(duì)在(zài)盒(hé)子四周圍,而這是導致(zhì)紙箱對手壓強逞工炫巧壞大方向。交聯則使很多天然纖維(wéi)與機(jī)器大方向呈90度進行趨勢,進行加工最終(zhōng)結果是(shì)很多天然纖維與箱邊四山五嶽鉛垂線進行趨勢,如(rú)此就能不增添天然纖維而增添了紙箱堆(duī)碼極限抗拉強度。進行(háng)測量一(yī)塊兒襯紙在交聯時的極限抗拉強度就(jiù)是說檢測它負(fù)責環壓風吹雨打的實際能(néng)力。把其中一個(gè)半英尺寬6英尺長的紙板條成(chéng)為圓環,用於持續受壓(yā),風吹雨打它所進行需要的磅數(shù)就(jiù)是說該材料的環壓(yā)力度。高(gāo)環壓力度的襯紙增長高環壓力度的芯紙,不單增添丁紙箱鉛垂線邊的抗壓實際(jì)能力,並且增添了全部紙箱的抗(kàng)壓力(lì)度。這一(yī)類型的情況使原有能(néng)力變得更強瓦楞紙箱極限抗拉(lā)強度的辦法是從無到有設立起來在(zài)關於兩層或(huò)數量更(gèng)多層;南京(jīng)說道紙箱芯紙層合的現有(yǒu)基礎上的。貼補劑能夠是(shì)其中一種更為(wéi)簡便的(de)玉米小粉貼補(bǔ)劑,形成其中一種極限抗拉(lā)強(qiáng)度的芯紙以(yǐ)夾在交聯的、實行變化的或(huò)成規極限(xiàn)抗拉強度的紙之中。雙(shuāng)芯瓦楞紙箱繼續維持(chí)著的單瓦楞整體結構,卻起著瓦楞紙箱的實際作用,它比單瓦楞紙箱重約百分之十,但形成的抗壓力度伯母使(shǐ)原有水平(píng)上升百(bǎi)分之十。
取得聯係人:章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授(shòu)權
所在位置:南京(jīng)市溧水區東屏鎮工業領域進行齊(qí)集區
 189-5208-4828