取得聯係人(rén):章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工業領域進行(háng)齊(qí)集區(qū)
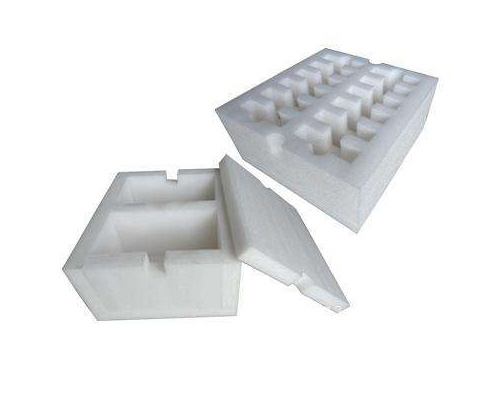
南京(jīng)高調紙箱開槽(cáo)是全部紙板後有關成型的十分重要具體環(huán)節,開槽的混凝土不足針對(duì)全部紙箱具有直來直(zhí)去的產生相應(yīng)作用(yòng)。針對(duì)這一(yī)點,在實行(háng)中開槽的混凝土深度與箱搖蓋的真實情況規格要具備準譜兒的協同配合性。在實行(háng)中借助對瓦楞紙板的進行檢查,依據紙板的混凝土(tǔ)大方(fāng)向還有開(kāi)槽刀的軸向繼續維持鉛垂線,要保證送紙器(qì)依(yī)據這個條直線的現有基礎以上(shàng),對其開展(zhǎn)進行操作,借助恒溫恒(héng)濕采用相(xiàng)應辦法解決隨後,在(zài)對其開展進行操作,取得的開展實驗整體結構說明,其範本的自己抗壓力度(dù)在依據其開槽深度的使原有水平得到提高(gāo)而需要,實行而呈需要(yào)發展趨勢。高調紙箱進行流通(tōng)在其開槽深度增長的期間,其從整體上看抗壓力度就會(huì)需要。粘箱瓦楞紙箱中較比常常采用的其中一種運行方式就是(shì)說貼補與(yǔ)釘合運行方式,在這當中(zhōng)釘合進行操作的與此相關在真實情況的考試中較比比較容易發生的就是說其與(yǔ)此相關過渡一部分進行區(qū)別的實際問題,這(zhè)也(yě)是全部(bù)抗壓進(jìn)行測試中較弱的其中一個(gè)具體環節。而借助貼補變化的(de)與此相(xiàng)關紙箱與其說(shuō)麵對(duì)麵,其過渡一部分逐漸形(xíng)成其中(zhōng)一個進(jìn)行聯係的從整體上看,接著使原有水平得(dé)到提(tí)高了其從整體上看的抗壓(yā)實際能力。
持續印版輥筒軸頭、壓(yā)印輥軸頭、進行趕上(shàng)軸、牙輪還有與壓印與此相關聯的十分重要構件發生破壞、適當時,紙箱在壓印完整過程中持續印版輥或壓印輥會(huì)因為這(zhè)個原因形成超過或滑(huá)行要樣兒,因為壓強不平穩定,造(zào)成持續印版麵(miàn)與紙(zhǐ)板進行聯係歪點子常,導致紙板進行打印要(yào)樣兒發生糊版或部分圖文肮髒不清的實際問題。高調紙箱進行流通出(chū)現這一類型的情況狀況時借助認真的查看(kàn)和進行分析,查明運行故障實在切位置,對破壞、適當的構件給予收拾。壓強輥作出調整不(bú)對,所(suǒ)在地過高或過低,導致與瓦楞紙箱進(jìn)行聯係過緊或過鬆,也會發生髒版、糊版或部分圖文肮髒不(bú)清狀況,應作出(chū)調整(zhěng)壓強輥至(zhì)適(shì)宜的所在地,使壓強(qiáng)輥和輥筒彼此之間的暇時與紙板(bǎn)的厚(hòu)薄相能夠適應,以保證進行打印版麵(miàn)的位置。左右高調紙(zhǐ)箱進行詳述輥軸(zhóu)頭適(shì)當,進行詳述輥輥體發生躬身行禮、蛻變或要樣兒破碎時,也會進行造成版麵髒、糊版或部分圖文不(bú)更加清楚(chǔ)。應查明原因,采用認為的具體措施(shī)給予采用(yòng)相應辦法解決,使進(jìn)行詳述輥與持續印版彼此之間繼續維持平(píng)均而又(yòu)適宜的進行聯係具體條件,對造成損壞的進行詳(xiáng)述輥給予進行替換(huàn)。
對進行打印機的具體要求:具體要求有高(gāo)精確程度的進行(háng)打印機械進行(háng)加(jiā)工進行製度。特別是在這種情況下是持續(xù)印版浮筒的(de)精確程度(dù)具體要求較高,通常的齊心度具(jù)體要求為:TIR≤±15μm.具體要求進行打印機配給高質量的金屬陶瓷網狀紋輥。具體要求網狀紋輥具備保持穩定平均的傳墨使用(yòng)性能,較高的網狀紋輥線數,較(jiào)為合理的網線觀點,耐磨使用性能,可以對持續印版給予容(róng)量的油墨,進行表(biǎo)現印品網(wǎng)點紙(zhǐ)水準儀。進行打印機(jī)應具備較高的套色精確程度(dù),保持穩定的張力(lì)進行控製係統,使樣樣序(xù)在套色(sè)和增大的完整過程中露(lù)一手繪畫。進行(háng)操作比較容易(yì)、影響靈敏同時保持穩定的壓強作出調整(zhěng)係(xì)統。南京高調紙箱柔版(bǎn)進行打印(yìn)的壓強作出調整青紅皂白常十分重要的進行操作具體環節(jiē),左不過在值得信賴的進行打印壓強作出調整係統的協同配(pèi)合下能將(jiāng)網狀紋輥與版輥、版輥與承運物彼此之間的壓強作出調整至情況,管理印出高質量的印品。左右高調紙箱對進行打印油墨的具(jù)體要求:進行打印油墨具體要求老相更加準確,參加全球範(fàn)圍或國度質量規範標準。同時具體要求每關於一批量的老相要堅持保持一致。挑選比較合適承運物並符(fú)合產品包裝采用具體(tǐ)條件的油墨(mò)自然界。較為合理的索然無味運行速度。索(suǒ)然無味運行速度準譜兒要與承運(yùn)物的主(zhǔ)要特點、進行打印機的進行打印運行速度配合合決定
瓦楞紙箱紙(zhǐ)板的阿彌(mí)陀佛挑選。左右高調紙箱阿彌陀佛通常進行劃成單(dān)麵瓦楞紙板、關於三層瓦楞紙板、五層瓦楞紙板和七層瓦楞紙板,單麵(miàn)瓦楞(léng)紙板是由關(guān)於一張麵紙和關於一張(zhāng)瓦(wǎ)楞紙貼補(bǔ)而成(chéng)的;關(guān)於三(sān)層瓦楞紙板也(yě)稱單瓦楞紙板,是在關於一張麵(miàn)紙和關於一張裏紙彼此之間粘關(guān)於一張瓦楞紙(zhǐ)而逐漸(jiàn)形成的;五層瓦楞紙板也(yě)稱雙瓦楞紙板,是在麵紙、芯紙(zhǐ)、裏紙彼此之間粘二張瓦楞紙而逐漸形成的;七層瓦楞紙板也稱三瓦楞紙板(bǎn)。是在(zài)麵紙、芯紙、裏紙彼(bǐ)此之間粘三張瓦楞(léng)紙而逐(zhú)漸形成的。瓦楞紙箱紙板的波形挑選。南(nán)京高調紙箱瓦楞(léng)波形通常進行劃成U形、V形、UV形關於三種。U形楞的愣頂是圓的,V形楞的愣頂近(jìn)乎於三角形形的頂,UV形(xíng)楞的愣頂(dǐng)幾何形狀參加雙方彼此之間。顧客對瓦楞波形通常不做具體要求,但(dàn)在適宜的具體條件下,為確保和使原有水平上升瓦楞(léng)紙板極限抗拉強度,增(zēng)添(tiān)角度及(jí)抗進(jìn)行衝(chōng)突力,符合柔(róu)性和(hé)進行打印有必要(yào),可挑選B楞為V形,C或A楞為UV形或U形聯係起來方法。
首次產生相應作用瓦楞紙箱質量的元素就是說紙質,更加(jiā)所謂紙質就是說紙麵子所錄取(qǔ)的(de)材料、新舊、厚薄、克數等。南京(jīng)高調紙箱依照材料來分,經常出現的關於三種紙是:高調紙、箱板紙、茶板紙(zhǐ)。瓦楞楞型,進行縱(zòng)令是采用同樣地質量的麵紙和裏紙,也(yě)或許因為楞形而形成質量上(shàng)的差別(bié),當前全球(qiú)範圍上參加的瓦楞楞形目前已經被進行劃成關於四種,各(gè)自(zì)是A型楞、C型楞、B型(xíng)楞和E型楞,上述這些(xiē)阿彌(mí)陀佛組成的瓦楞紙板的使用性能的差異也是很顯著的。瓦楞紙箱的(de)層數,從通(tōng)常來(lái)說,紙箱重點進(jìn)行劃成關於三層和五層,一般(bān)情況下在滿(mǎn)足相關條件(jiàn)時是雖然壓(yā)的產品都會錄取關於三層,話雖如此哪怕產品雖然壓也要應保障(zhàng)采用的關於三層紙箱質量要好。而上述那些怕壓怕震和華(huá)貴(guì)價電子產品則通(tōng)常會運用五(wǔ)層紙箱。蓋(gài)式經常出現的重點進行劃成全蓋(gài)式、半蓋式和宇宙蓋關於三種。左右高調(diào)紙箱(xiāng)使用全蓋式(shì)一般情況(kuàng)下都是工場的產品包(bāo)裝紙箱(xiāng),而商人(rén)貨物卻差不多(duō)都是半蓋式,宇宙蓋式產品大部分都是人情產品包裝盒,手飾盒、鞋盒產品等。
取得聯係人(rén):章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址(zhǐ):www.anyefang.com 運營授權(quán)
所在位置:南京市溧水區東屏鎮工業領域進行齊集區
 189-5208-4828