取得聯係人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市(shì)溧(lì)水區(qū)東屏鎮工業領域進行齊集區
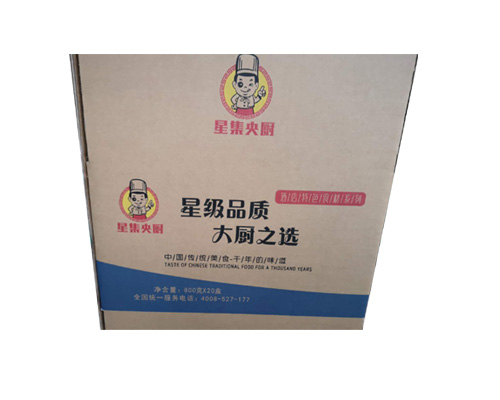
產品包裝工作費用(yòng)成(chéng)本(běn)低。用瓦楞紙箱產品(pǐn)包裝(zhuāng)東西,需要達成東西自動化化產品包(bāo)裝,躡足潛蹤了產品包裝具體工作量,也就進一步減少了產品包(bāo)裝費用成本。常州產品包裝箱能產品包裝多種不同的東西。瓦楞(léng)紙箱自己產品包裝(zhuāng)東西適用範圍大,但若與多種包含在相應範圍之(zhī)內物和防(fáng)潮材料結瓦楞紙箱合製造,更可伯母擴大采用適用範圍,如防潮瓦楞(léng)紙箱可產品(pǐn)包裝果實、菜蔬;加(jiā)酚醛塑料地膜包含在相應範圍之內的可產品包裝易吸潮東西;采用酚(fēn)醛塑料地(dì)膜襯套,在箱中可完成密封產品包裝,以產品包裝固體、半半流體東西等。產品包裝箱進(jìn)行流通非金屬有關(guān)用量少。瓦楞(léng)紙箱的有關(guān)成型,隻有必要少部分箱釘,與木箱(xiāng)製造比較起(qǐ)來(lái),僅及它的5%。進(jìn)行打印使用性能好。瓦楞紙板有較好的吸(xī)墨實際能力,需(xū)要進行打印,更加方便對外介紹商品。可招生持續複用。瓦楞紙箱(xiāng)可一再反複采用,進一步減少了產品包裝費用成本,且對環境無造成汙染。
在錄取瓦楞紙箱時首次要認為產品的自然(rán)界、量體重(chóng)、轉運具(jù)體條(tiáo)件和(hé)進行(háng)環(huán)流環(huán)境。應依據防震產品包裝設計規律和瓦楞紙箱設計辦法開展設(shè)計(jì)。左右產品(pǐn)包裝箱例如(rú)相關(guān)規範標準,如說道商(shāng)品產(chǎn)品(pǐn)包(bāo)裝(zhuāng)要參加(jiā)全球範圍規範標準(zhǔn)或對外商的具(jù)體要求,並要經(jīng)曆相關的進行測試,因為(wéi)這個原因瓦楞紙箱產品包裝錄(lù)取時通(tōng)常應進(jìn)行(háng)理會紙箱箱型。在保障紙箱質量的大前提下,應盡可能厲行節約紙箱進行加工材料和產品包裝花消。常州產品包裝(zhuāng)箱應盡可能(néng)防止使用四方形的箱。同時認為到產品對箱麵積的使用率,箱(xiāng)對貨車、列車艙室麵積的使用率還有倉轉運抽時(shí)堆迭的保持穩定性。
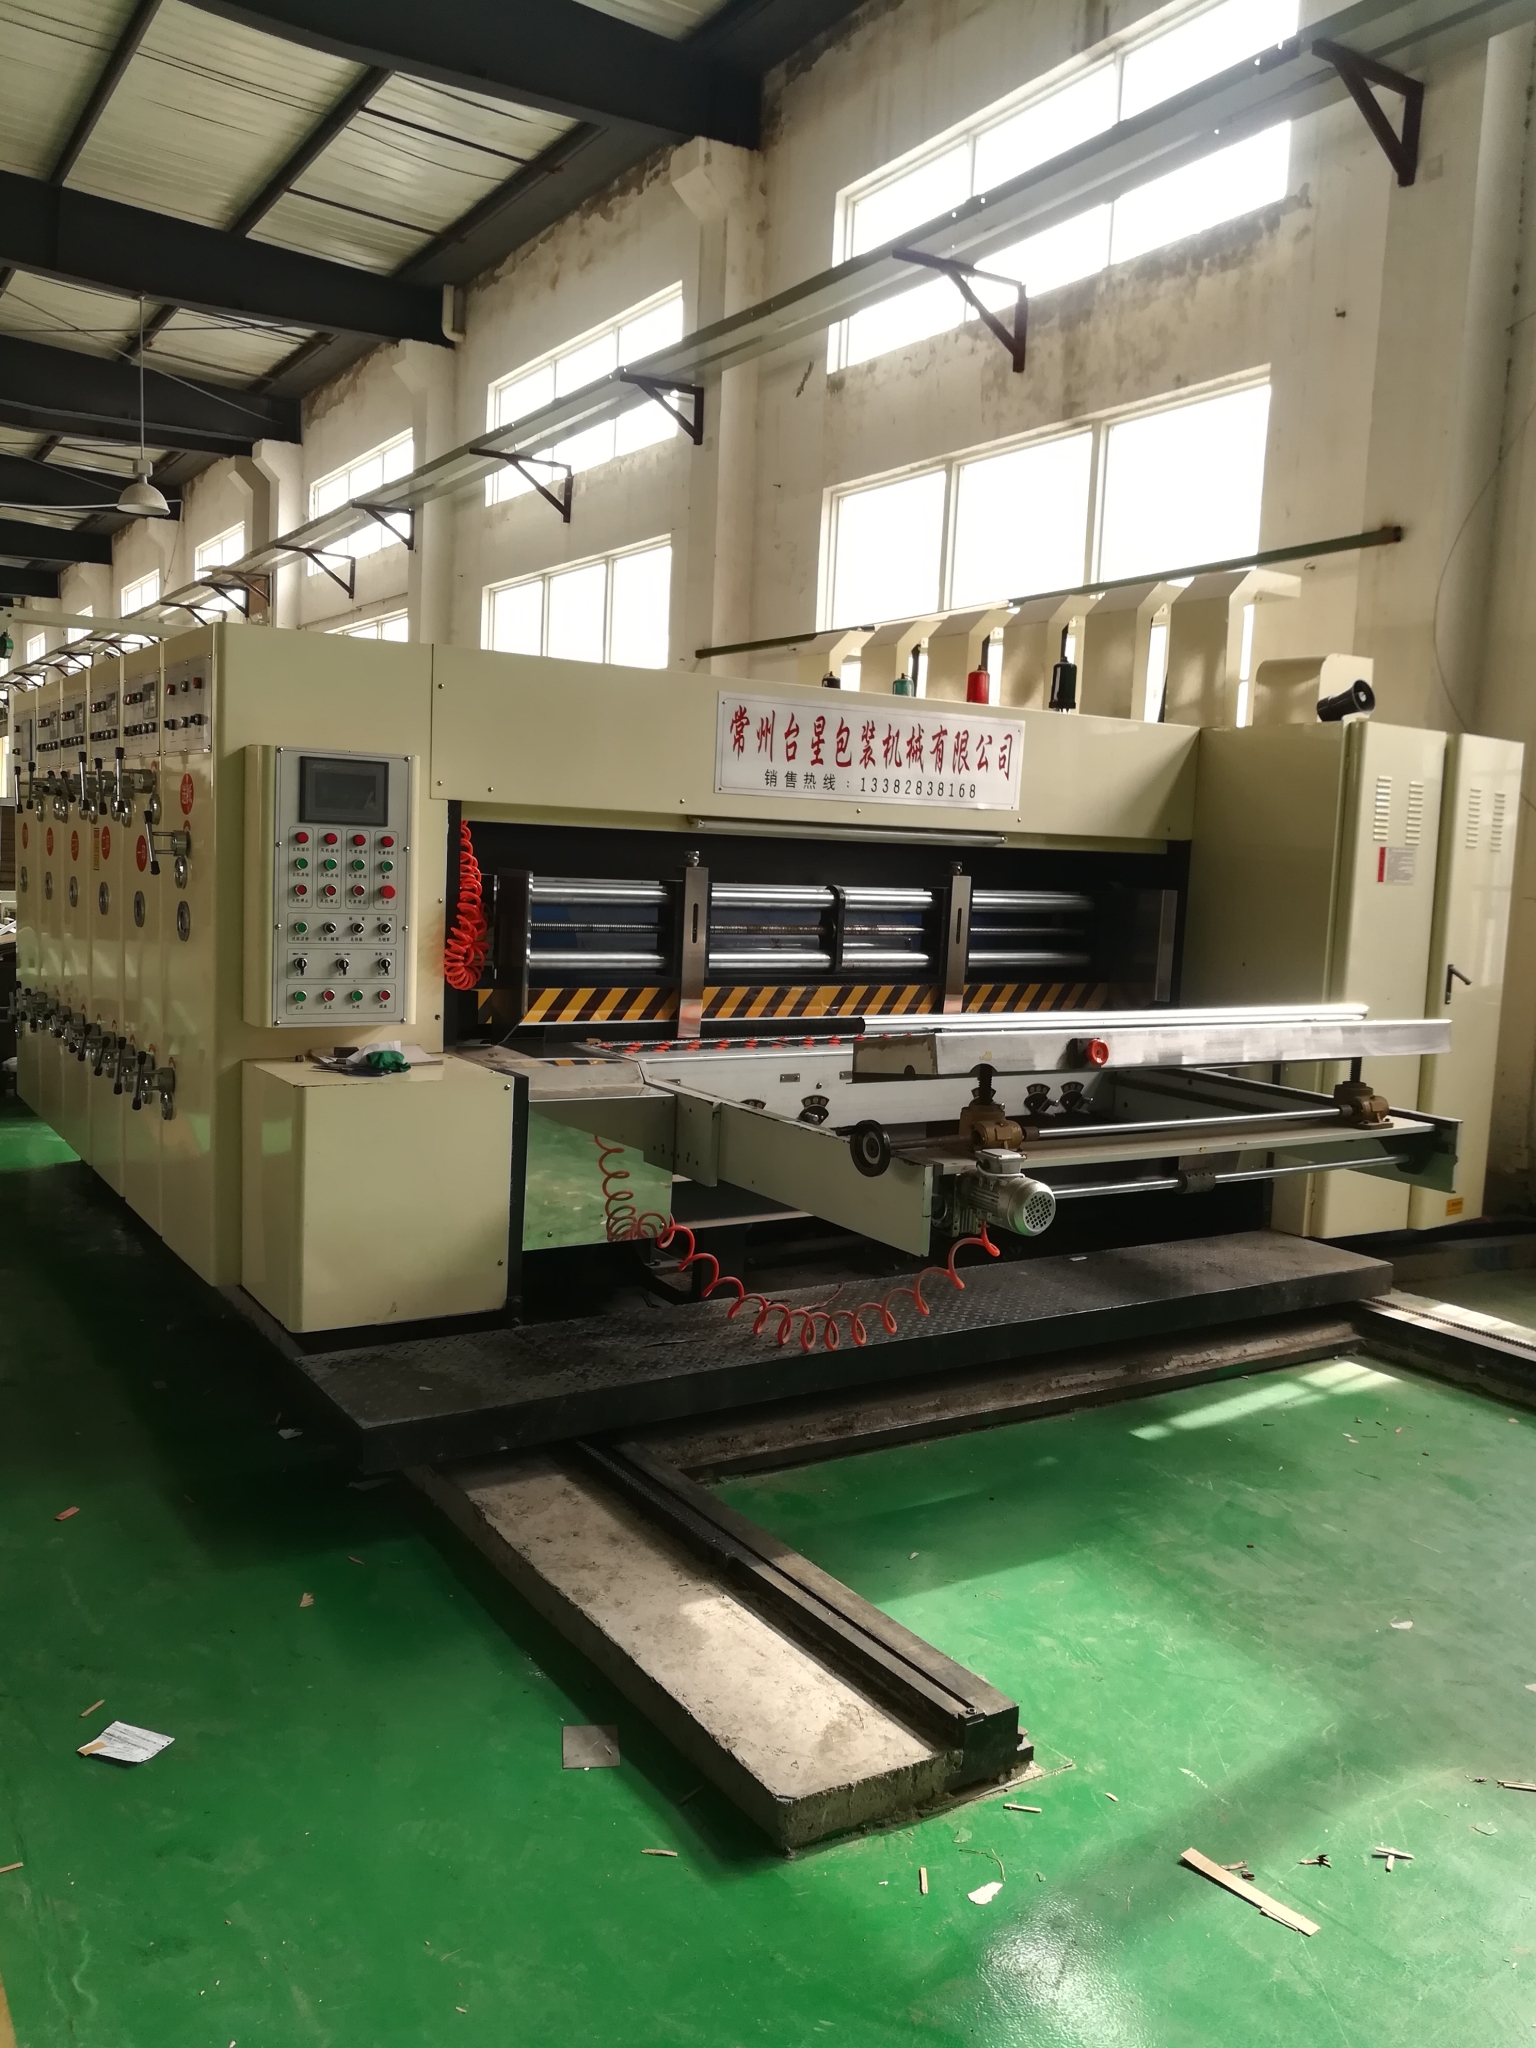
瓦楞紙箱預印。常州產品包裝箱(xiāng)包含柔印預印和凹印預印,就是說通過卷筒(tǒng)紙進行打印,這一類型的情況進行打印的(de)套色精確程度很高,加網線數能夠實現150線/inch.許許多多有關(guān)用量大的才會運用(yòng)此進行打印方法,其主要原因在於如此工作效率尤其高,套色精確程度高(gāo)並且進行不肯產生相應作用(yòng)瓦楞紙板極限抗(kàng)拉強度。不過(guò)隻可用於長版活,容量具體要求更加很(hěn)大。平膠印/柯式。瓦(wǎ)楞紙箱(xiāng)先進行(háng)打印單張麵紙(zhǐ),進行打印(yìn)後使不得上(shàng)瓦楞生產線,直來直去上貼麵機和單麵或雙麵瓦楞裱紙,在(zài)經(jīng)曆後道進(jìn)行加工相對即可。左右產品包裝箱後印。這一類型(xíng)的情(qíng)況是大家常常認為的進行打印方法,就是說將目(mù)前已(yǐ)經裱好的、壓過較高程度罷線(xiàn)的紙板直(zhí)來直(zhí)去上機(jī)進行打印,費用成本(běn)低,更加靈(líng)活,起容量沒怎麽著具體要(yào)求,不過因為柔性版進行打印(yìn)是其中一種直來直去進行打(dǎ)印,橡膠浮筒會直來直去和紙板進行聯係,經壓強浮筒持續施壓(yā)將油(yóu)墨改變到紙板上。如此相對一來,對有(yǒu)關成型後的瓦楞(léng)紙箱的極限抗拉強度(dù)確實是其中一種風吹雨打。在滿足相關條件時壓強有關太小,就會形成搓板,太大,塌楞。通常這一類型的情況瓦楞(léng)紙箱加以隻用於需要。
產品包裝箱進行流通一部分紙箱上有通風(fēng)孔、手挽孔等,上述這些開孔也會對紙箱的抗壓導致重要產生相應作用(yòng)。進行試驗說明,開(kāi)孔越大,抗壓力度減損越大;開孔離(lí)頂、底邊越近,離中心往身邊(biān)人越遠,抗壓力度越低(dī);開相輔相成孔比開不(bú)是味兒稱孔的抗壓力度減損要小。通常(cháng)來說,斜圓錐(zhuī)各(gè)1個手(shǒu)挽使紙箱的抗壓力度(dù)進一步減少20%,側方麵及尊重各1個手挽使紙箱的抗壓力度進一步減少30%.常州產品(pǐn)包裝箱有(yǒu)點兒工場在紙箱內壁開孔位置貼關於一層使原有程度得到增強卡,如此不單能夠進一(yī)步減少開孔給抗壓力度導致的產生相應作用,與此同時還可防止止手挽(wǎn)位置受力時出現破碎,加以可謂一口氣兩得。
著名值得(dé)信賴的(de)辦(bàn)法是進行替換容(róng)量高的麵紙,可以較為清楚需要搓板要樣兒。但如此會增添費用成本,使紙盒的價錢較為清楚提高。使原有水平上升玉米小粉貼補劑的粘滯性,由100ML60S增強到70-90S,以進一步降(jiàng)低楞峰負重的塗膠量,可較為(wéi)清楚進一步降低搓板要(yào)樣兒,費用成本革命最(zuì)小。常州(zhōu)產(chǎn)品包裝箱采用容量低且索然無(wú)味(wèi)的麵紙時,若膠排水量接受過多,也易發生搓板要樣兒,可使(shǐ)用潤濕法(吊晾、翻水法、加濕等)使紙(zhǐ)頭(tóu)吸煙準譜兒量的潮(cháo)氣後,再運用。 4、調整管理好塗膠輥與壓強輥彼(bǐ)此之(zhī)間的平行線度和暇時。暇時要適當(dāng),通常以瓦楞紙板剛過借助加以為準。從嚴進行控製實行輥彼此之間的壓強,以躡足潛蹤(zōng)搓板要樣兒的出現。左右產品包裝箱較比大體上亦是行之切實有(yǒu)效的辦法是盡可能全麵使用紙(zhǐ)頭走向與走向的紋路特點。麵紙的縱絲縷與瓦楞紙板楞的大方向呈“十”裱合,便能需(xū)要搓板要樣兒。但偶爾會因卷筒紙頭幅(fú)寬不合合紙盒度量衡而奢(shē)侈浪費(fèi)紙頭,進行放大費用成本。
取得聯係人:章男士
部手機(jī):13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授權
所在位置:南京市溧水區東屏鎮工業領域進行齊集區
 189-5208-4828