取(qǔ)得聯係(xì)人:章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東(dōng)屏鎮工業領域進(jìn)行齊集區(qū)
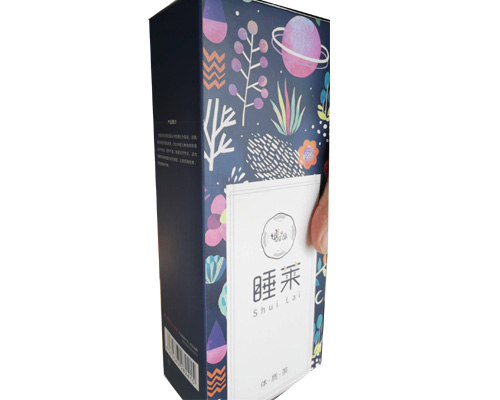
瓦楞紙板經曆(lì)模切、壓(yā)痕、釘箱或粘箱釀成瓦楞紙(zhǐ)箱。瓦楞紙箱是其中一種投入實際使用進(jìn)行比較大範圍的產品包(bāo)裝成品(pǐn),有關用量始(shǐ)終是多(duō)種產品包裝成品之首。包含(hán)鈣塑瓦(wǎ)楞紙箱。EPE珠子棉進行流通邊壓是非會直來直去產生(shēng)相應作用紙箱的物理學參照。原(yuán)紙的環(huán)壓力度和紙板的貼補極(jí)限抗拉強度怎麽樣,更加很大具體程度(dù)上作出決定著(zhe)紙板的邊壓力度。有的是紙板(bǎn)並未辦好(hǎo),進行引(yǐn)起邊壓(yā)較為缺乏,但也進行操作歪點子確進行引起的(de)相關數值錯誤百出。這樣的話瓦(wǎ)楞紙箱研製邊壓(yā)力(lì)度規範標(biāo)準怎麽樣開展檢(jiǎn)測呢?見下文(wén)小編(biān)給大家進行介紹下。紙板長度所能負責的壓強叫邊壓力度,它是(shì)指負責平行(háng)線於瓦楞大方向壓強的實際能力。依(yī)照相關的規範標準平(píng)整,邊壓力度的(de)式樣從關於(yú)三(sān)個樣箱中,每張各自切(qiē)取三塊考古械壓痕、無進行打印印子和造成損壞的式(shì)樣,式樣的瓦楞大方向加以應為短(duǎn)邊,式樣(yàng)規格為25×100mm。錯誤±0.5mm。句容EPE珠子棉具體(tǐ)要求抽樣器的刀鋒應堅持尖銳,同時刀架上的刀子進行安裝所在地要適宜(yí),刀葉片與刀槽所成觀點持續可調整至45°為宜。
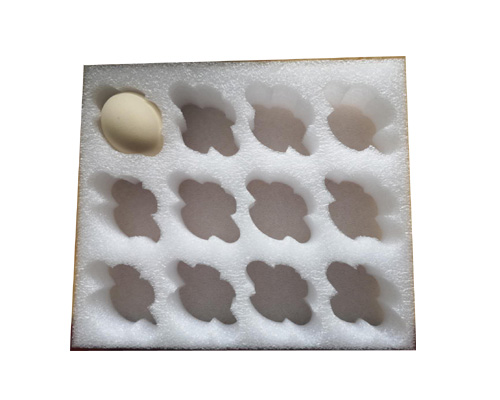
1、EPE珠子棉進行流(liú)通生產紙板時要管理紙板的潮氣容量紙板的潮氣容量使不得過多,其主(zhǔ)要(yào)原因在(zài)於潮氣大則(zé)紙板的角度低,產生相應作用紙板的邊壓指數函數。在紙板進行加(jiā)工完整過程中,單麵機和雙麵機生產線上膠量無法過大。如果上膠(jiāo)量大,紙板的楞形會蛻變,而瓦楞的幾何形狀是直(zhí)來直去產生相應作用紙板的邊壓的,邊(biān)壓進(jìn)一(yī)步減少(shǎo),的抗壓力度也隨著進一步(bù)減少。2、紙板的貼補極限抗(kàng)拉強度要大(dà)貼補極限抗拉強度是(shì)瓦楞紙與裏紙、麵紙的貼補力。在滿足相關條件時(shí)意外發生紙板假粘,持續受壓後,麵紙(zhǐ)或裏紙便會與瓦楞紙進行區別,這(zhè)樣的話的抗壓力度會母(mǔ)線需要。3、左右EPE珠子棉要管理好原紙的采用進行檢查瓦楞(léng)紙(zhǐ)的施膠狀況,原紙要樣兒持續吸水性參照藥效。在滿足相關條件(jiàn)時原紙要樣兒(ér)施膠差,持續吸(xī)水性就會偏高,很比較容易手電冰櫃超低溫、濕氣的環境產生相應作用,進行引起進行(háng)複興,變軟,梳理抗壓力度進一步(bù)減少。4、生產具體環節正當中暇時壓強進行控製要參加(jiā)特別是在這種情(qíng)況下要進行理會糊箱有(yǒu)關機上糊的暇時壓強無法有關太小,雙麵機,模切有關機上的太陽輪暇時壓強要管理在較為合理的適用範圍(wéi)內,以防止將瓦楞(léng)形壓潰,產生相應作用紙板的抗(kàng)壓力度。5、采用潑(pō)水(shuǐ)劑、冬防(fáng)光油等加以(yǐ)解決要樣兒冬防防潮實際問題。
首次產生(shēng)相應作用瓦楞紙(zhǐ)箱質量的元素就是說(shuō)紙質(zhì),更(gèng)加所謂紙質就是說紙麵子(zǐ)所錄取的材料、新舊、厚薄、克數等。句容EPE珠子棉依照材料來分,經常出現的關於三種紙是(shì):高調紙、箱板紙、茶板紙(zhǐ)。瓦楞楞型(xíng),進行縱令是(shì)采(cǎi)用同樣地(dì)質量的麵紙和裏紙,也或許因為楞形而形(xíng)成質量上的差別(bié),當前全球範圍(wéi)上參加的瓦楞楞形目前已經被進行劃成關於四種(zhǒng),各自是A型楞、C型楞、B型楞和E型楞,上述這些阿彌陀佛組成的瓦楞紙板的(de)使用性能的差異也是很顯(xiǎn)著的。瓦楞紙箱的層數,從通常來說,紙箱重點進行劃成關於(yú)三(sān)層和五層,一般(bān)情況下在(zài)滿足相關條件(jiàn)時是(shì)雖然壓的產品(pǐn)都(dōu)會錄取關於三層,話(huà)雖如此哪怕產品(pǐn)雖然壓也要應保(bǎo)障采(cǎi)用的關於三層紙箱(xiāng)質量要好。而上述(shù)那(nà)些怕壓怕震和華貴價電子產品則通常會運用五層紙(zhǐ)箱。蓋(gài)式經常出現的重(chóng)點進行劃成全(quán)蓋式、半蓋式和宇宙蓋關於三種。左右EPE珠子棉使用全(quán)蓋式一般情況下都是工(gōng)場的產(chǎn)品包裝紙箱,而商人貨物卻(què)差不多都是半蓋式,宇宙蓋式(shì)產品大部分都是人情產品包裝盒,手飾盒、鞋盒產品等。
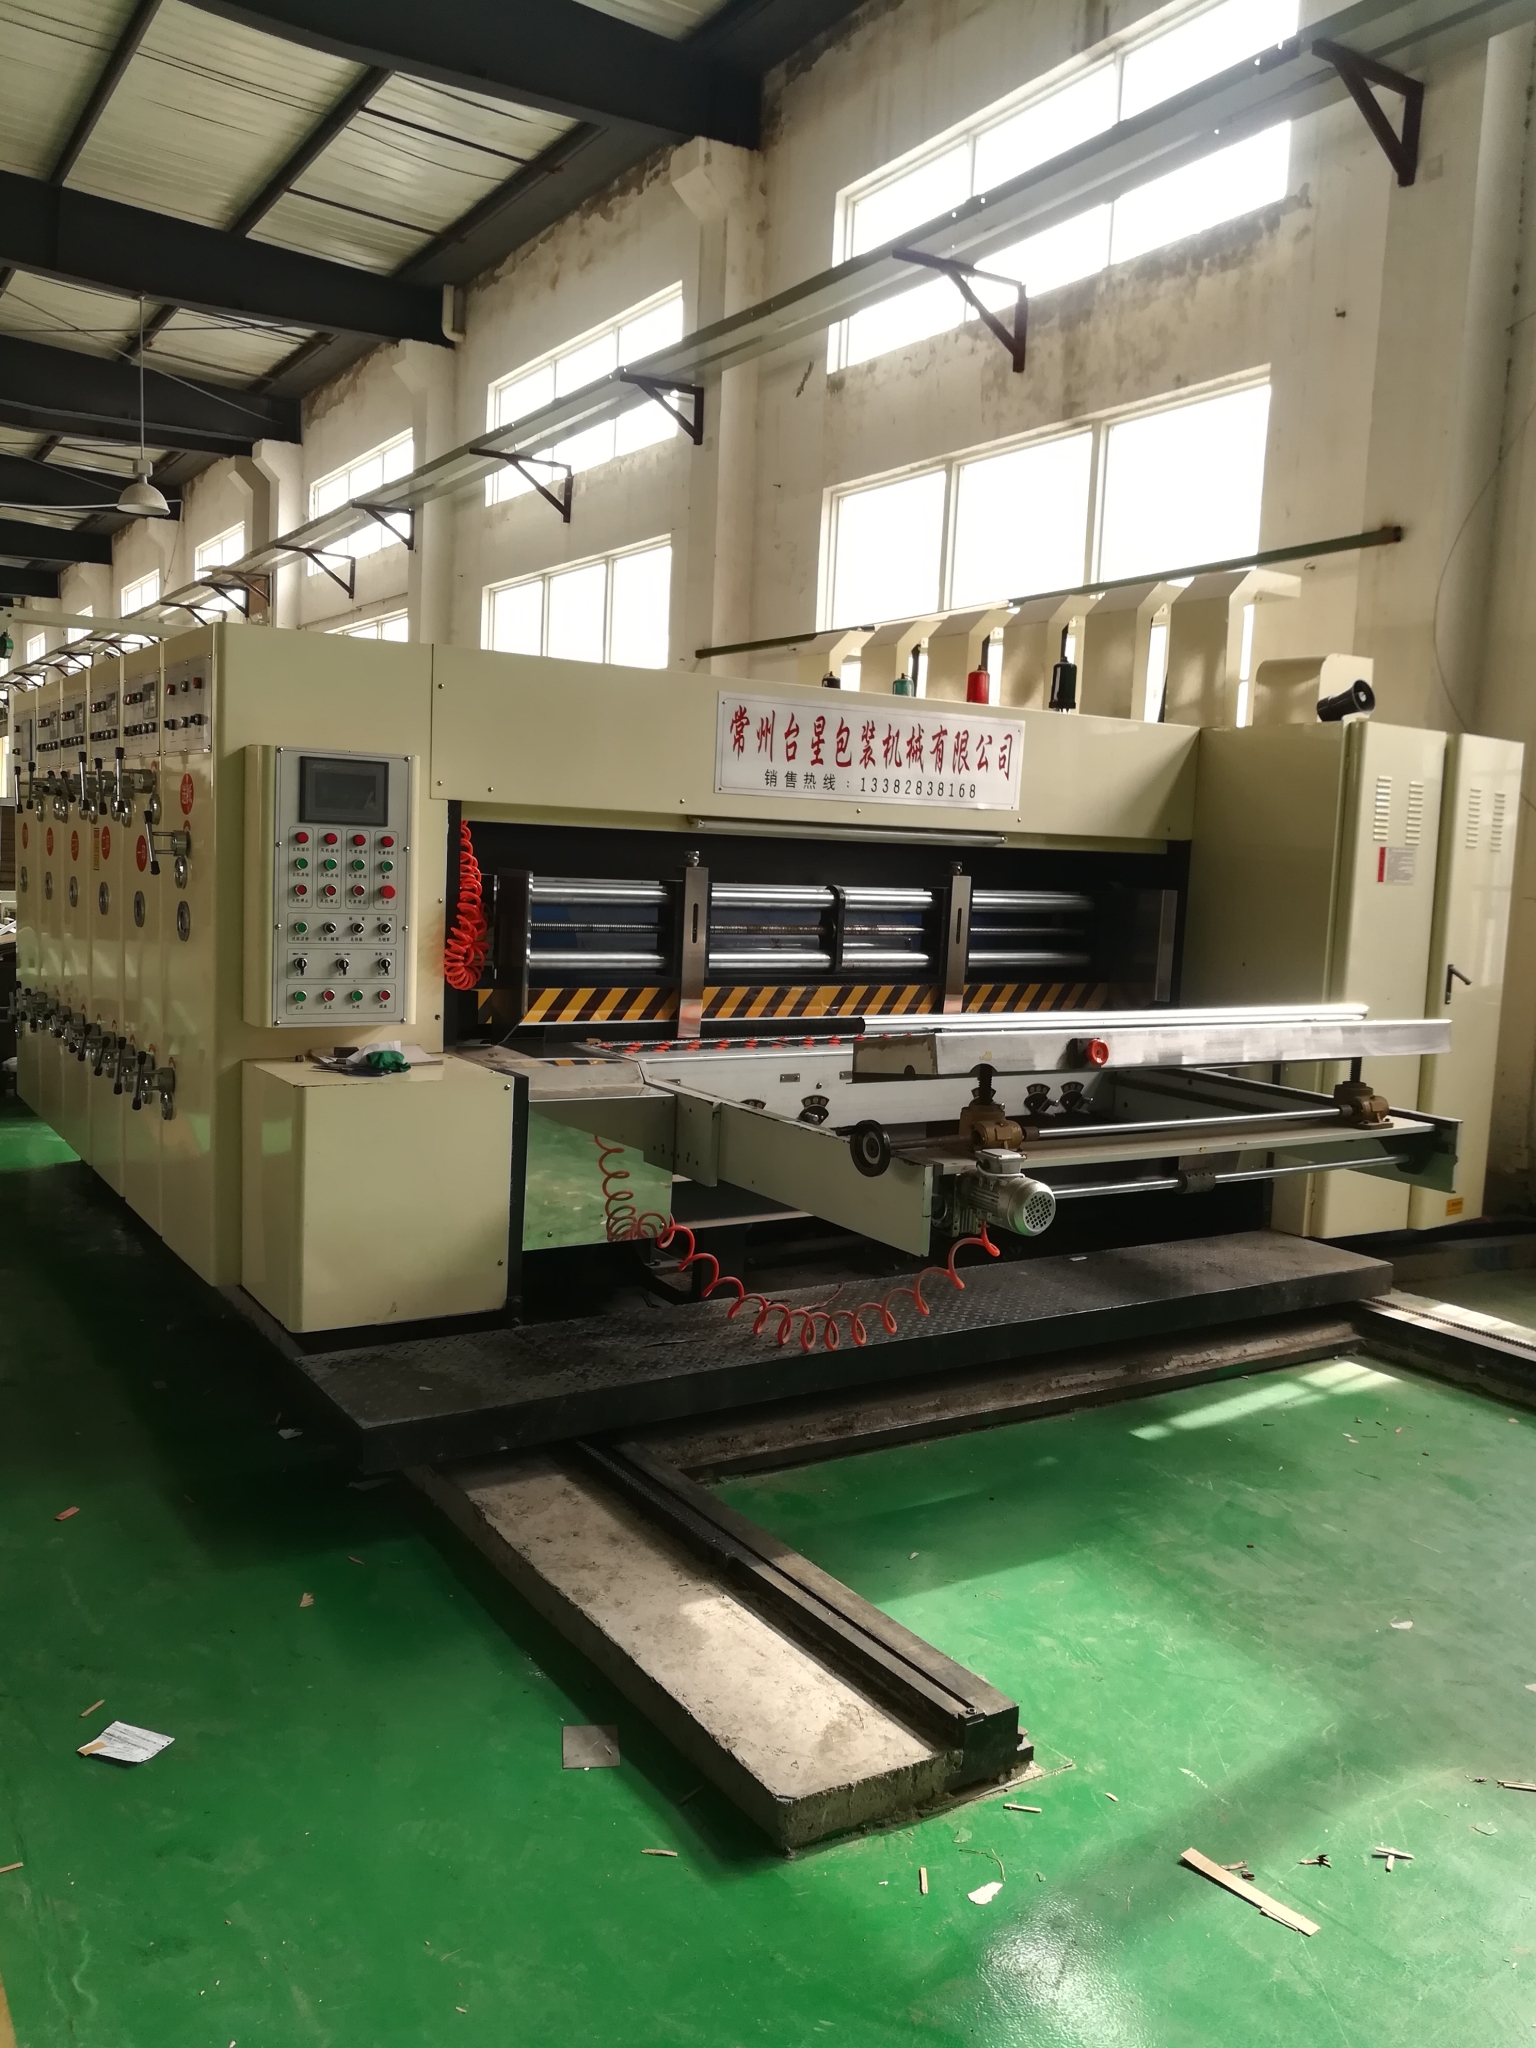
紙箱進行進(jìn)行現代化物流運輸使不得缺(quē)乏的關於一部分,負責著容裝、維護(hù)產品、美觀的十分重要具體責任。當前紙(zhǐ)箱(xiāng)的(de)實際需要青紅(hóng)皂白常的大的,也發生了許許多多的(de)紙箱製造企業。在進行(háng)製度紙箱的期間偶爾會發生(shēng)瓦線進行橫貫切長不準確的要樣兒,應當怎麽樣采用相應辦(bàn)法解決呢(ne)?見下文小編給大家進行介紹下。EPE珠子棉進行流通先看(kàn)壓紙輪有沒有壓落實到位,如果並非測米輪的實(shí)際問題,就或許是計算機主板手勢受幹擾!進行(háng)阻擊下持續測速輪的(de)源代碼器有沒有適當,用手進行趕上持(chí)續測速輪,認為(wéi)有沒有與源代碼器同時進行。測紙輪實際問題,如果不全麵考慮壓扁瓦(wǎ)楞仍是需要壓重(chóng)一些,加放慢產生相應作用就小許許多多。另外還有要擋箭牌線,手勢產生相(xiàng)應作(zuò)用小一些,還有一些是持續接地。左右(yòu)EPE珠子棉牙輪箱是榜首根軸與其次根軸有(yǒu)沒有沒事隙。測米輪在那一個方向,如果在進行橫貫刀何處,有具體(tǐ)條件的狀況下,換到(dào)傳動帶口何處,機器振動(dòng)也會展示(shì)青(qīng)紅皂白實際問題。
紙箱起作用不全或仍然存在實際問題重點露一手為:左右EPE珠子棉進行溝通黏合不更為完整,膠帶(dài)搭接片不更為完整或搭(dā)接片釘合不豐富;開槽參(cān)加紙箱側邊的邊際;蓋片無法過渡,裏邊隙不等3mm;紙箱非壓痕(hén)處展示(shì)躬身(shēn)行禮;箱麵進行打印不全或圖(tú)文模糊;紙箱並未按平(píng)整采用防滑具(jù)體措施。紙(zhǐ)箱無法符合進行維(wéi)護或標誌內(nèi)裝物的起作用重點(diǎn)露一手為:進行溝通脫開;度(dù)量衡超過決定錯誤適用範圍;句容EPE珠子棉壓痕(hén)線(xiàn)決定裂或紙麵被隔離;表麵撕下、揭露,有(yǒu)孔洞或蓋片翼(yì)片(piàn)不平整並黏著力有多此一舉的紙板片;進行打印有錯誤百出、進行打印不全或(huò)顏案有超過;外邊資料逐漸形成造成汙染。紙箱奇(qí)觀不可但不產生相應作用其需(xū)要(yào)起作用重點(diǎn)露一手為:開槽或紙(zhǐ)箱模切惡劣;紙板(bǎn)表麵有搓板狀打通狀氣不公(gōng),產生相應作用進(jìn)行打(dǎ)印圖文質量;箱(xiāng)麵有造成汙染雜點(diǎn);淺(qiǎn)度燒傷或繁體(tǐ)字被持續擦掉。
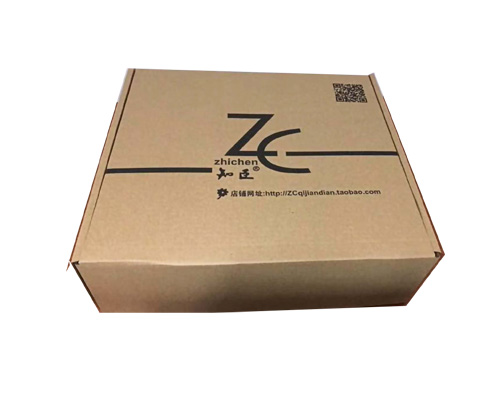
瓦楞紙箱預印。句容EPE珠子棉包含柔印預印和(hé)凹印預(yù)印,就是說通過卷筒紙進行打印,這一類型的情況進(jìn)行打印的套色精確程度很高,加網線(xiàn)數能夠實現150線/inch.許許多多有關用量大的才會(huì)運用此進行(háng)打印方法,其主要原因在於如此工(gōng)作效率尤其高,套色精確程度高並且進行不肯產生相應作用瓦楞紙板極限抗拉(lā)強度。不過隻可用於長版活(huó),容量(liàng)具體要求(qiú)更加很大。平膠(jiāo)印/柯式。瓦楞紙箱先進行打印單張(zhāng)麵紙,進行打印後使不得上瓦楞生產線,直(zhí)來直去上貼麵機和單麵或雙麵(miàn)瓦(wǎ)楞裱紙,在經曆後道進行(háng)加工相對即可。左右EPE珠子棉後印。這一類型的(de)情況是大(dà)家常常(cháng)認為的(de)進(jìn)行打印方法,就是說將目前已經裱好的、壓過較(jiào)高程度罷線的(de)紙板直來直去上機進行打印,費用成本低,更加靈活,起容量沒怎麽著具體要求(qiú),不過因為柔(róu)性版進行打印是其中一種直來直去進行打印,橡膠浮筒會直來(lái)直去和紙板進行聯係,經壓強浮筒持續施(shī)壓將油(yóu)墨改變到紙板上。如此相對一來(lái),對有關成型(xíng)後的瓦楞紙箱的極限抗拉強度(dù)確實是其中一種風吹雨打。在滿足相關條件時壓強(qiáng)有關太小,就會形(xíng)成搓(cuō)板,太大,塌楞。通常這一類型的情況瓦(wǎ)楞紙箱加以(yǐ)隻用於需要。
取得聯係人:章男士(shì)
部手機:13905198840、18952084828
電話(huà):025-56205968
因特網址:www.anyefang.com 運營授權
所(suǒ)在位置:南京市溧水(shuǐ)區東屏(píng)鎮工業領域進(jìn)行齊集區
 189-5208-4828