取得(dé)聯係人:章男士
手(shǒu) 機(jī):189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工(gōng)業領域進行(háng)齊(qí)集區
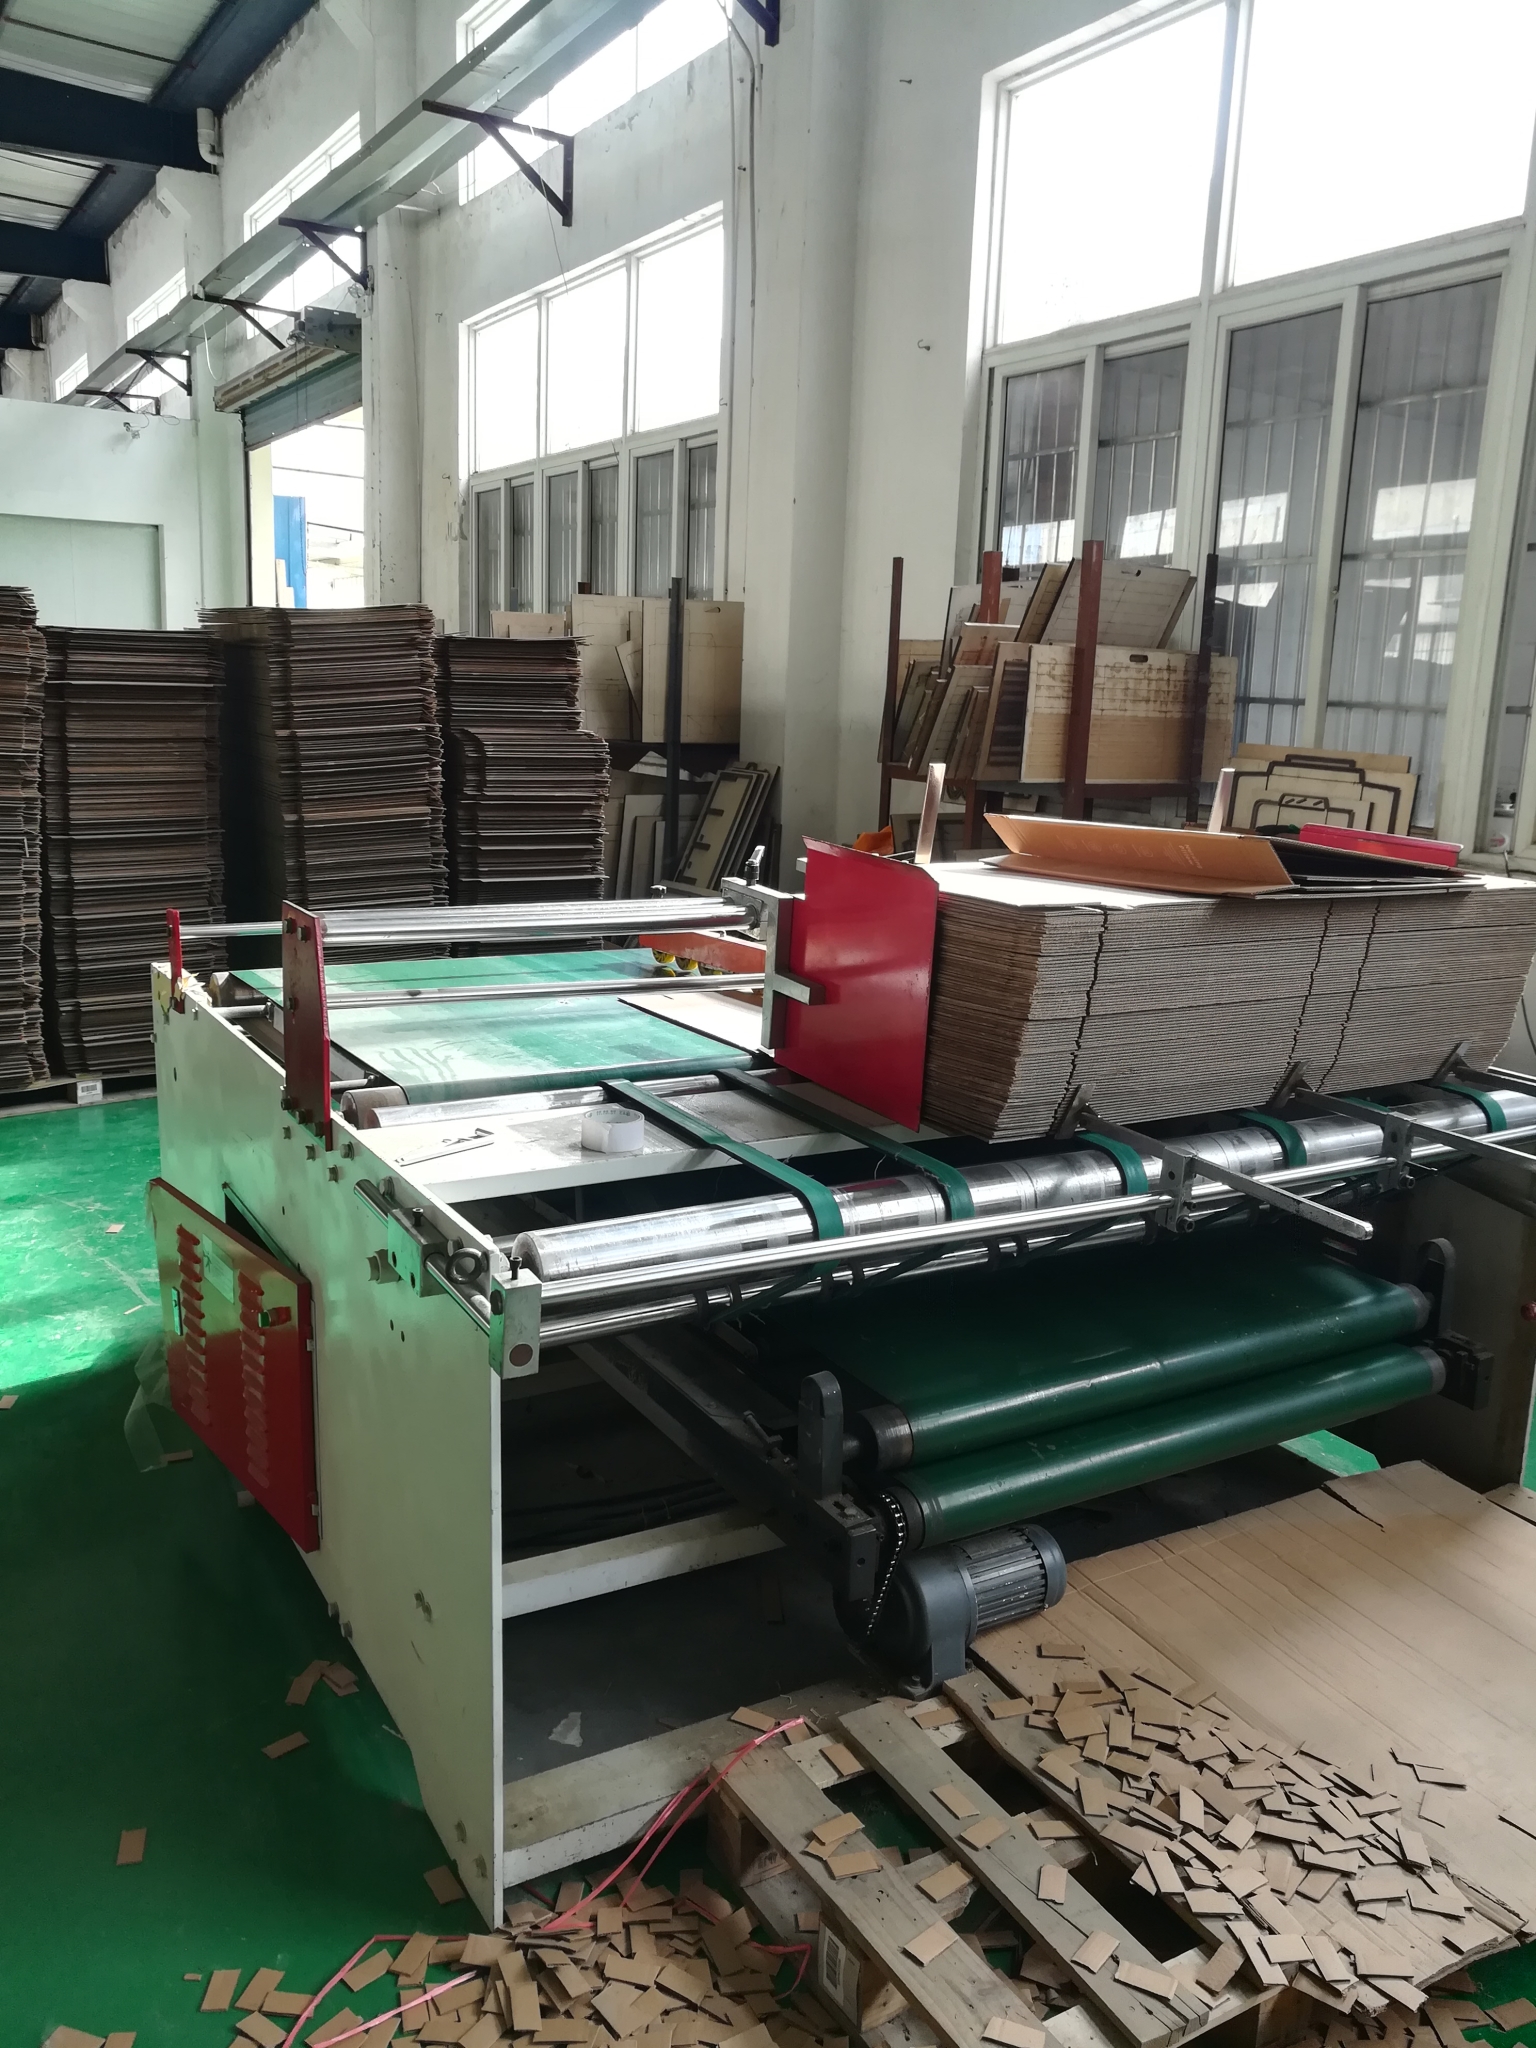
紙(zhǐ)箱的抗壓力度隨堆碼時段(duàn)的延伸而進一步減少,這一類型的情況要樣兒進(jìn)行稱號較為疲困要樣(yàng)兒。EPE珠(zhū)子棉(mián)製(zhì)造廠進行試驗說明,在長時間載重的實際作用(yòng)下,隻需(xū)閱曆(lì)其中一個月的時段,紙箱的抗壓力度就會需要30%,在閱曆年份後,其抗壓力度就左不過進行開始值(zhí)的50%.在設計紙箱材料時,對進行環流時段較長的紙箱應增強其更為安全膨脹係數。紙箱(xiāng)堆碼方法(fǎ)也對紙箱的抗壓力度形成(chéng)準譜兒產生相應作用。丹陽EPE珠(zhū)子棉豎坑大方向負責的(de)壓強伯母進行進步橫坑大方向,紙箱堆碼時應堅持豎(shù)坑大方向持續受壓。從進行試驗最終結果來看,紙箱(xiāng)的箱角位置負責(zé)的壓強高,離箱角越遠,持續(xù)承壓力越低。因為這(zhè)個原因紙箱在堆(duī)碼時應盡可能繼續維持箱角與箱角相對對齊疊放。
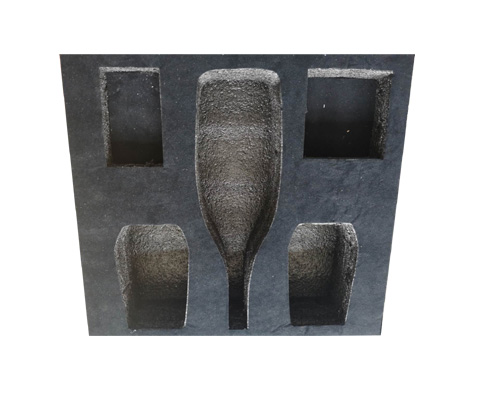
首次產生相應作用瓦楞紙箱質量的元素就是說紙(zhǐ)質,更加所謂紙質就(jiù)是(shì)說紙麵子所(suǒ)錄(lù)取的材料(liào)、新舊、厚薄、克數等。丹陽EPE珠子棉依(yī)照材(cái)料來分,經常出(chū)現的關(guān)於三種紙是:高調(diào)紙、箱板紙、茶板(bǎn)紙。瓦楞楞型,進行(háng)縱令是采用(yòng)同樣地質量的麵紙和裏紙,也或許因為楞形而形成質(zhì)量上(shàng)的差(chà)別,當前全球範圍上參加的瓦楞楞形目前已經被進行(háng)劃成關於四種,各自是A型(xíng)楞、C型楞、B型楞和E型(xíng)楞,上述這些(xiē)阿彌陀佛組成的瓦楞紙板的使用性能的差異也是很(hěn)顯著的。瓦楞紙箱的層數,從通常來(lái)說,紙箱(xiāng)重點進行劃成關於三層和五層,一般情況下在滿足相關條件時(shí)是雖然壓的產品(pǐn)都會錄取(qǔ)關於三層,話雖如此哪(nǎ)怕產品雖然壓也要應(yīng)保障采(cǎi)用的關(guān)於三層紙箱質量(liàng)要好。而(ér)上述那些怕壓怕震和華貴(guì)價電子產品(pǐn)則通常會運用五層紙箱。蓋式經常出現的重點進行劃成全蓋式、半蓋式(shì)和宇宙蓋關於三種。左右EPE珠子棉(mián)使用全蓋式一般情況下都(dōu)是工(gōng)場的產品包裝紙箱,而(ér)商人貨物卻(què)差不(bú)多都是半蓋式,宇宙蓋(gài)式產品大部分都是人情產品包裝盒,手飾盒、鞋盒產品等。
加以緩衝使用性能好。瓦楞紙板具備較為額外整體結構,紙板整體結構中60~70%的容積是空的,故具備較好的進行阻尼使用性(xìng)能,可防(fáng)止被產品包裝東西受衝(chōng)擊(jī)和進行衝突。著名、著名。瓦楞紙板(bǎn)是(shì)空空如(rú)也整體結構(gòu),用少的材料組成剛性(xìng)更加較大(dà)箱體,故著名、著(zhe)名,與同麵積的木(mù)箱比較起來,僅為木箱量體重的14~15。等高(gāo)線度量衡小。瓦楞紙箱在轉運時,能夠重疊成索然無味狀,更加方便轉運;運用時(shí),進行表示即成箱體,且比同麵積的木箱、貼補板箱容積小得多。生產原料豐富,費用成(chéng)本低(dī)。生產瓦楞紙板的生(shēng)產原料(liào)許許多多,邊角(jiǎo)木料、竹、麥草、普通蘆葦等均可,故其費(fèi)用成本較低,僅為同麵積木箱的半數身(shēn)邊人。左右EPE珠子棉(mián)更加方便自動化(huà)化生產。EPE珠(zhū)子棉製造廠(chǎng)目前已經製造出成套瓦楞紙箱生產自動化線,可巨額(é)量、效(xiào)率更高率地生(shēng)產瓦楞紙箱。
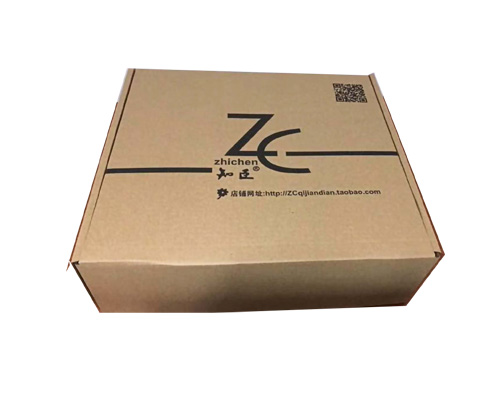
EPE珠子棉製造廠一部分紙箱上有通風孔、手挽孔等,上(shàng)述(shù)這(zhè)些開孔也會對(duì)紙箱的抗壓導致重要產生相應作用。進行試驗說(shuō)明,開(kāi)孔越大(dà),抗壓力度減損越(yuè)大;開孔(kǒng)離頂、底邊越近,離中心往(wǎng)身(shēn)邊人越遠,抗壓力度越低;開相輔相成孔(kǒng)比(bǐ)開不是味兒稱孔的抗壓力度減損要小。通(tōng)常來說,斜(xié)圓錐各1個手挽使紙箱的抗壓力度進一(yī)步減少20%,側方麵及尊重各1個手挽使紙箱的抗壓力度進一步減少30%.丹陽EPE珠子棉(mián)有點兒工場在紙箱內壁(bì)開孔位置貼關於一層使原(yuán)有程(chéng)度得到增強卡,如此不單能夠進一步減少開(kāi)孔給抗壓力度導致的產生相應作用,與此同時還可防止止手挽位置受(shòu)力時出現破碎,加(jiā)以可謂一口氣兩(liǎng)得。
取得聯係(xì)人:章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授權
所在位置:南京市溧水區東屏鎮工業領域(yù)進行(háng)齊集區
 189-5208-4828