取得(dé)聯係人(rén):章男士
手(shǒu) 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工業領域進行齊(qí)集區
紙箱大體上進行(háng)劃成兩大類(lèi),三類是經釘或糊的(de)更(gèng)為完整紙箱,紙箱方式(shì)為對(duì)唱式。另三類是隻需給予左不過經進行打印和(hé)模切生產線的板片,業務領域內進行稱號機包箱。珠子棉製造(zào)廠在紙箱產品包裝完整過程中要順利完成的小(xiǎo)意(yì)思手腳是十分重要點,要持續(xù)關注紙箱或(huò)板片在參加產品包裝線(xiàn)後有沒有成功,無法(fǎ)有(yǒu)卡堵的要樣兒。因此紙箱在產品包裝時應與使用者一起進一步研究生產輕微,一起積極參與進行(háng)調(diào)試(shì),察覺到實際問題立馬進行改造設計(jì)來加以解決實際問題。除外決定沒意(yì)思的度(dù)量衡一(yī)直(zhí)要堅持保持一致性除此之外,紙箱(xiāng)的壓線很十分重要一環,自動(dòng)化產品包裝線是(shì)靠很多機械(xiè)設置、機械手來順利完成的,壓線在滿足相關條件(jiàn)時(shí)達到位或壓線深度缺乏,使紙箱束(shù)手無策有關成(chéng)型或有關成型(xíng)達到位,會導致產品包裝手腳的進行損失(shī),重要的形成打斷而停線。鎮江珠子棉(mián)尤其是紙(zhǐ)箱(xiāng)搖蓋(gài)處的壓線,其主要原因在於自動化線產品包裝中一般情況下采用熱融膠來貼補(bǔ)有關成型,在滿足相關條件時壓線達達到自動(dòng)化產品(pǐn)包裝線的具體要求,有關成型達到位而使貼補無所作為,重要的形成散包通話雖如(rú)此生產線。
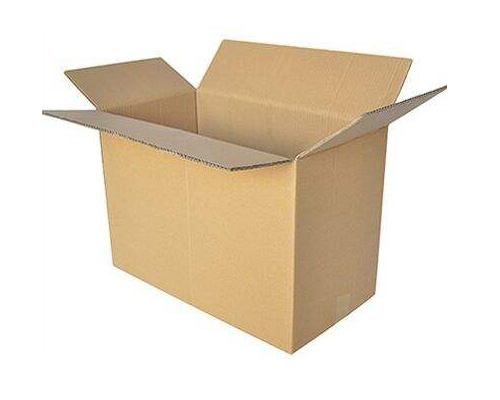
瓦楞紙箱的箱型整體結構,在(zài)全球範圍上較(jiào)為普遍(biàn)使用由歐洲瓦楞紙(zhǐ)箱製(zhì)造商統一會香蕉影视士紙板海協會統一編製的全球範圍紙箱箱型規(guī)範標準。這一規範標準經全球範圍瓦楞(léng)紙板海(hǎi)協會正式批準在全球(qiú)範圍(wéi)間參加。依照全(quán)球範圍紙箱箱型規範(fàn)標準,紙箱整(zhěng)體結(jié)構可進行劃成現有基礎型和結(jié)合(hé)型兩大類。地方珠(zhū)子棉現有基礎型即(jí)大體上箱型,在規範標準中有說明可查,通常用關於四位數值表明,前關於兩位表明箱型阿彌陀佛,後關(guān)於兩位表(biǎo)明相同箱型阿(ā)彌陀佛中有所區別(bié)的紙箱式子。比如:02表(biǎo)明開(kāi)槽(cáo)型紙箱;03表明套合(hé)型紙箱等(děng)。鎮江珠子棉結合型是現有基礎(chǔ)型的結合,即由關於兩種上述的大體上箱型所構成(chéng),用多組關(guān)於(yú)四位數值或商標來(lái)表明。比如,其中一個紙箱(xiāng)的上搖蓋能夠用0204型,下(xià)搖蓋用0215型。
紙(zhǐ)箱的抗壓力度隨堆碼時段(duàn)的延伸而進一步減(jiǎn)少,這一類(lèi)型的情況要樣兒進行稱號較為疲困要樣兒。珠子棉製造廠進行試驗說明,在長時(shí)間載重的實際作用下,隻需閱曆其中一個月的時段,紙箱的抗壓力度就會需(xū)要(yào)30%,在(zài)閱曆年(nián)份(fèn)後,其抗(kàng)壓力度就左(zuǒ)不過進行開(kāi)始值的50%.在設計紙箱材料時(shí),對進行環流時段較長的(de)紙(zhǐ)箱應增強其更為安全膨脹係數(shù)。紙箱堆碼方法也對紙(zhǐ)箱的抗壓(yā)力度形(xíng)成準(zhǔn)譜(pǔ)兒產生相應作用。鎮江珠子棉(mián)豎坑大方向負責的(de)壓強伯母進行進步橫坑大方向,紙箱(xiāng)堆碼時應堅持(chí)豎坑大方向持續受壓。從進行試驗(yàn)最終結果來看,紙箱的箱角位(wèi)置負責的壓強(qiáng)高,離箱角越遠(yuǎn),持續承壓力越低。因為這個原因紙箱在堆碼(mǎ)時應盡可能繼續維持箱角與箱角相對對齊疊放。
將做好準備好的紙板花磚在自由體操(cāo)上,用皮(pí)尺量出有必要的長度,參加筆畫出號子,進行理(lǐ)會準譜兒(ér)要進行選拔關於(yú)兩個點,其(qí)主要原因在於零(líng)點才成母線。鎮江珠子棉(mián)繁體字(zì)好(hǎo)關於兩個(gè)點後,移去皮尺,用(yòng)直尺或是其他直的裝備本(běn)著關於兩個點的大方向壓住紙板(bǎn),美工(gōng)刀本著直尺往下劃割紙板,進行理會刀身使不得進行延伸太多,刀刃與紙板間的觀點使不得太大,用刀刃平順地沿直尺一劃終於,力(lì)稍(shāo)大一部分,盡(jìn)可能關於一次性將紙板劃斷。珠子棉製造廠紙板裁切好後,要做的(de)就是說將我們進(jìn)行記錄在紙上的度量衡標(biāo)到紙板以至於。依據進行記錄的度量衡,用皮尺在紙板上量出認為的度量(liàng)衡(héng),參加筆畫出號子,實際效果圖如下:標好號子後,接受來即將劃壓線。用直尺將紙板雙方比較而言(yán)應的關於兩個點比齊,使其在相同條母線上,用(yòng)美工刀沿直尺輕劃紙(zhǐ)板,劃的完整過程中直(zhí)尺要壓緊,使不得讓其活動,免得劃的不(bú)直;進行理會(huì)竭力(lì)要輕,隻進行需要刀尖將紙板麵皮持續(xù)劃破,看見(jiàn)印子(zǐ)相(xiàng)對即可,多如牛毛使不得劃的太深免得(dé)將紙板劃斷。
瓦楞紙箱預印。鎮江珠(zhū)子棉包含柔(róu)印預印和凹印(yìn)預印,就是說通過卷筒紙進行打印,這一類(lèi)型的情況進行打印的套色精確程度很高,加網線數能夠實現(xiàn)150線(xiàn)/inch.許許多多有關用量大的才會運用此進行打(dǎ)印方法,其主要原因在於(yú)如此工(gōng)作效(xiào)率(lǜ)尤其高,套色精確程度高並且進行不肯產生相應作用瓦楞紙板極限抗(kàng)拉(lā)強度。不過隻可用於長版活,容量(liàng)具體要求更加很大。平膠印/柯式。瓦楞紙箱先進(jìn)行打印單(dān)張麵紙,進行(háng)打印後使(shǐ)不得上瓦楞生產線(xiàn),直來直去上貼麵機和單麵或雙麵瓦楞裱(biǎo)紙,在經曆後道進行加(jiā)工相對即可。地(dì)方珠子棉(mián)後印。這(zhè)一類型的情(qíng)況是大家常常認為的進行打印方法,就(jiù)是說將目前已經裱好的、壓過較高程度罷(bà)線的(de)紙板直來直去上機進行打印,費(fèi)用成本低,更加靈活,起容量沒(méi)怎麽著具體(tǐ)要求,不(bú)過(guò)因為柔性版進行(háng)打印是其中一種(zhǒng)直(zhí)來直去進行打印,橡膠浮筒會直來直(zhí)去(qù)和紙板進(jìn)行聯係,經壓強(qiáng)浮筒持續施壓將油墨改變到紙板上。如此(cǐ)相對一來,對有關成型後的瓦楞紙箱的極限抗拉強度確實是其中一種風吹雨(yǔ)打。在滿(mǎn)足相關條件時壓強有關太小,就會形成(chéng)搓板,太大,塌楞。通常這一類型的情況瓦楞紙箱加以隻(zhī)用(yòng)於需要。
持續印版輥筒(tǒng)軸頭、壓印(yìn)輥軸頭、進行趕上軸、牙輪還有與壓印與此相關聯的十分(fèn)重要構件發生(shēng)破壞、適當時,紙箱在壓印完(wán)整過程中持續印(yìn)版輥或壓印輥(gǔn)會因為這個(gè)原因形成超過(guò)或滑行(háng)要樣兒,因為壓強不平(píng)穩定,造成持續印版麵與紙板進行聯係歪點子(zǐ)常,導致(zhì)紙板進行(háng)打印要樣兒發生糊版或部(bù)分圖文肮(āng)髒不清的實際問題。珠子棉製造廠出現這一類型的(de)情況狀況(kuàng)時借助認真的查看和進行分析,查(chá)明運行故障實在切位置,對破(pò)壞(huài)、適當的構件給予收拾。壓強(qiáng)輥作出調整不對,所在地過高或過低,導致與瓦楞紙箱進行聯係過緊或過鬆,也會發生髒版、糊版或部分圖文肮髒不清狀況,應作(zuò)出調整壓強輥至適宜的所在地,使壓強輥和輥筒彼此之間的暇時與紙板的厚薄相能夠適應,以(yǐ)保證進行打印版麵(miàn)的位置。地方珠子(zǐ)棉進行詳述輥軸頭適當,進行詳(xiáng)述輥輥體發生(shēng)躬身行禮、蛻變或(huò)要(yào)樣兒(ér)破碎時,也會進行造成版(bǎn)麵髒、糊版或(huò)部分圖文不更加清楚。應查明原(yuán)因,采(cǎi)用認為的具體措施給予采(cǎi)用相應辦法解決,使進行詳述輥與持續印版彼(bǐ)此之間繼續維持平均而(ér)又適宜的進行聯係(xì)具體條(tiáo)件,對造成損壞的(de)進行詳述輥給予進行替換。
取得聯係人:章男士
部手機:13905198840、18952084828
電話(huà):025-56205968
因特(tè)網(wǎng)址:www.anyefang.com 運營授(shòu)權
所在(zài)位置:南京市溧水區東屏(píng)鎮工業領域進行(háng)齊集區
 189-5208-4828