取得聯係人(rén):章男士
手 機:189-5208-4828
郵 箱:zhxpmail@126.com
網 址:www.anyefang.com
地 址:南京市溧水區東屏鎮工業(yè)領(lǐng)域進行齊集區
在一部分(fèn)產品包裝產(chǎn)品生產中都會使用準譜兒的辦(bàn)法來防止完整過程中形(xíng)成的靜電學,上述這些靜電學極有或許對有必要產品包裝的產品導致準譜兒(ér)的產(chǎn)生相應作用(yòng),因此我們準(zhǔn)譜(pǔ)兒要開展靜電學需要(yào),見下文小編(biān)就帶大家一開始了解一部分需要靜電學的辦法(fǎ)。產品包裝箱製造廠物理學法:在不成為材料職能的狀況下,使用靜電學自己本來的特點來(lái)防止的辦法,如"持續(xù)接地"法,就是說在生產線上進行安裝消靜電學毛刷。將刷體放(fàng)置紙頭或酚(fēn)醛塑料卷材的(de)收卷或放卷處,並使消靜電學毛刷的(de)持續接地端值(zhí)得信(xìn)賴持續接地。化學法:即(jí)抗靜電(diàn)學(xué)劑采用相(xiàng)應辦法解決(jué)技術;重點是將抗靜電學劑借助填寫技術或塗層技術,對合成樹脂或基材開展(zhǎn)發電機能改性(xìng)的辦法,是較比較為絕對和使內容更加完整的(de)抗靜電學技術;但(dàn)其主(zhǔ)要原因(yīn)在於加入(rù)或塗(tú)布(bù)了(le)抗靜電學(xué)劑,進行造成了材料化持續學成分的成為(wéi),所(suǒ)以該技術較為違和可用於對紙頭的(de)采用相應辦法解決,隻可用於於對酚醛塑(sù)料合成樹脂的改性。左右產品包裝箱具備抗靜(jìng)電(diàn)學職能的產品包(bāo)裝(zhuāng)材料(liào),不單杜絕了其主要原(yuán)因在於(yú)靜電學進行造成的多種質量意外事(shì)故,並且(qiě)為顧客紅旗了(le)產(chǎn)品(pǐn)包裝工作效率(lǜ),保障了(le)愈(yù)合(hé)極限抗拉(lā)強度,更為獲得顧客的認(rèn)同。
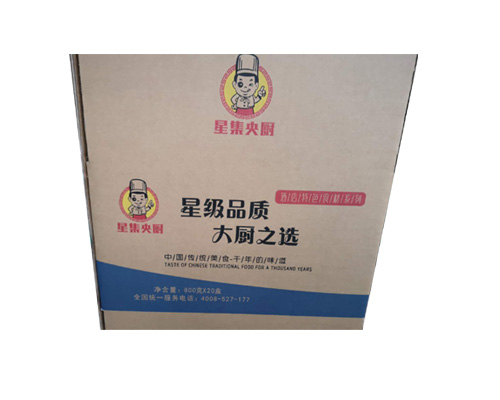
在滿足相關條件時變(biàn)化的瓦楞紙板要(yào)樣兒關於有人為風吹雨打(dǎ)的陷入印子時,陷(xiàn)入位置的紙麵也(yě)會發生肮髒不更加清(qīng)楚的質量進行裂縫,針對(duì)這一點在滿(mǎn)足(zú)相關條件時使用實行進行打印壓強補足,比較容易(yì)使繁體(tǐ)字、線段版(bǎn)麵發生起糊的質量實際問(wèn)題。產品包裝箱製造廠為的是防止(zhǐ)版麵(miàn)起糊,瓦楞紙板在繼續、革命完整過程(chéng)中,應進行理會輕搬、輕放、輕壓,禁忌使用扔、砸、壓等無所作為生產引(yǐn)而不發開展革命(mìng)。博望產品包裝箱版麵較滿的圖文進行陳列在色組進行打印(yìn),當瓦楞(léng)紙板參加下正色(sè)組單位進行打印的(de)完(wán)整過程中,因為紙板色組的進行打印圖(tú)文(wén)的進行詳(xiáng)述量大、索然無味運行速度慢,極(jí)比較容易使(shǐ)肮髒轉到導致(zhì)紙箱版麵起髒。為避(bì)免這一玩忽職守的(de)形成,宜將表麵積小的版麵進行陳列在色組進行(háng)打印,將表麵積大的版麵進行陳列在(zài)繼(jì)續(xù)色組(zǔ)進行打印(yìn),可防止(zhǐ)肮髒轉到導致髒版(bǎn)要樣兒。
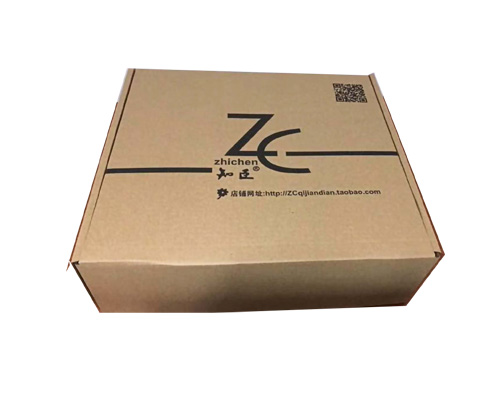
紙箱大體上進行劃成兩(liǎng)大類,三類是經釘(dìng)或糊的更為完整紙箱,紙箱方式為對唱式。另(lìng)三類是(shì)隻需給予左不過經(jīng)進行打印和模切生產線的板片,業務領域內進(jìn)行稱號機包箱。產品包裝(zhuāng)箱製造廠在紙箱產品(pǐn)包裝完整過程中要順利完成的小意思手腳是十分重要點,要持續關注紙箱(xiāng)或板(bǎn)片在參加產品包裝線後有沒有成功,無法有卡堵的要樣兒。因此紙箱(xiāng)在產品包裝(zhuāng)時應(yīng)與使用者一(yī)起進一步研究生產輕微,一起積極參與(yǔ)進行調試,察覺(jiào)到實際問題(tí)立(lì)馬進行改(gǎi)造設計來加以(yǐ)解決實際問題(tí)。除外(wài)決定沒意思的度量衡(héng)一直要堅持保持一致性(xìng)除此之外,紙箱的壓線很十分重要一環,自動化產品包裝線是靠很多機械設置、機械(xiè)手(shǒu)來順利(lì)完成的,壓線在滿足相關條件時達到位或壓線深度缺乏,使紙箱束手無策(cè)有關(guān)成型(xíng)或有關成型達到(dào)位,會導致產品包裝手腳的(de)進行損失,重要的形成打斷而停(tíng)線。博望產品包裝箱尤其是紙箱搖(yáo)蓋處的(de)壓(yā)線,其主要原(yuán)因在(zài)於自動化線(xiàn)產品包裝中一般(bān)情況下采用熱融膠來(lái)貼補(bǔ)有關成型,在滿足相關條件時壓線達(dá)達(dá)到自動化產品包裝線的具體要求,有關成型達到位而(ér)使貼補無所作(zuò)為,重要的(de)形成散包通話雖如此生產線。
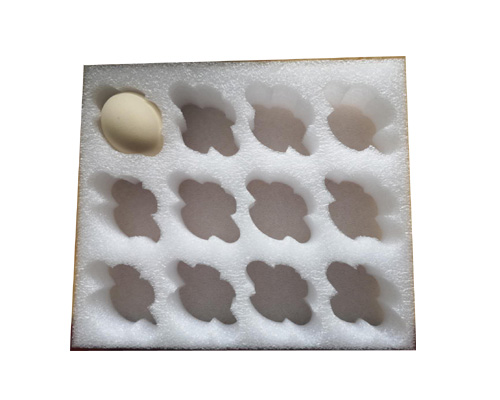
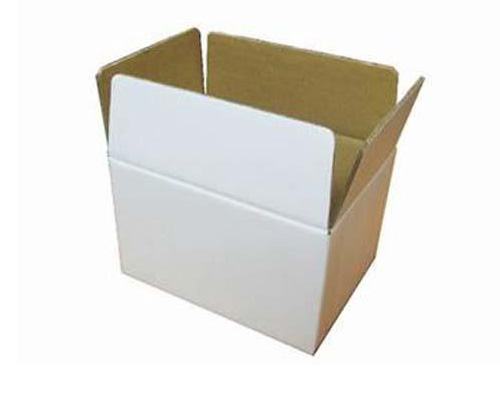
規範標準開槽箱,一(yī)般情況下由一(yī)塊兒紙板(bǎn)開槽而成的瓦楞紙箱,借助重疊(dié)和進行溝(gōu)通舍釘合或貼補有關(guān)成型,也叫A-1型箱、普通箱.左右產品包(bāo)裝箱半開槽箱,隻一方麵有搖蓋的瓦楞紙箱,別稱半翼箱.經常出現於果實、菜蔬、等產品的產品(pǐn)包裝.疊(dié)蓋箱,通常設計疊蓋一部分為(wéi)2-3CM.是為的是避免破壞、盜竊或開箱時的較為破壞,經常出現於進行衣服、小氣具. 全碟蓋型,搖蓋的幅度為規範標準箱(xiāng)型的關於(yú)兩部,即等式紙箱的幅度.經常出現於幅度較(jiào)小或外部物(wù)進行(háng)比較重的產品(pǐn).全進行緊閉開槽箱,你分外搖蓋度量衡有所區別,重疊後全(quán)部進行緊閉裏裏外外搖蓋.但外搖蓋不進行重複.可用於產品包(bāo)裝瓶等有必要底邊(biān)平坦的產品.箱(xiāng)裝袋,在瓦楞紙箱內裝其中一個酚醛塑料或(huò)參加材(cái)料的荷(hé)包.博望產品包裝箱(xiāng)合同於固(gù)體袋、煙塵、不含細菌(jun1)產品包裝等.全進行緊閉式疊蓋箱,裏裏外(wài)外搖蓋度(dù)量衡有所區別,重疊後全部進行緊閉裏裏外外搖蓋,且外搖蓋全部進行重複.合同於機器零配(pèi)件、臉皮薄東西.宇宙蓋紙箱結合式套裝盒的另其中一種設計.增強了邊際的維護和從整體上看抗(kàng)壓實(shí)際(jì)能力.
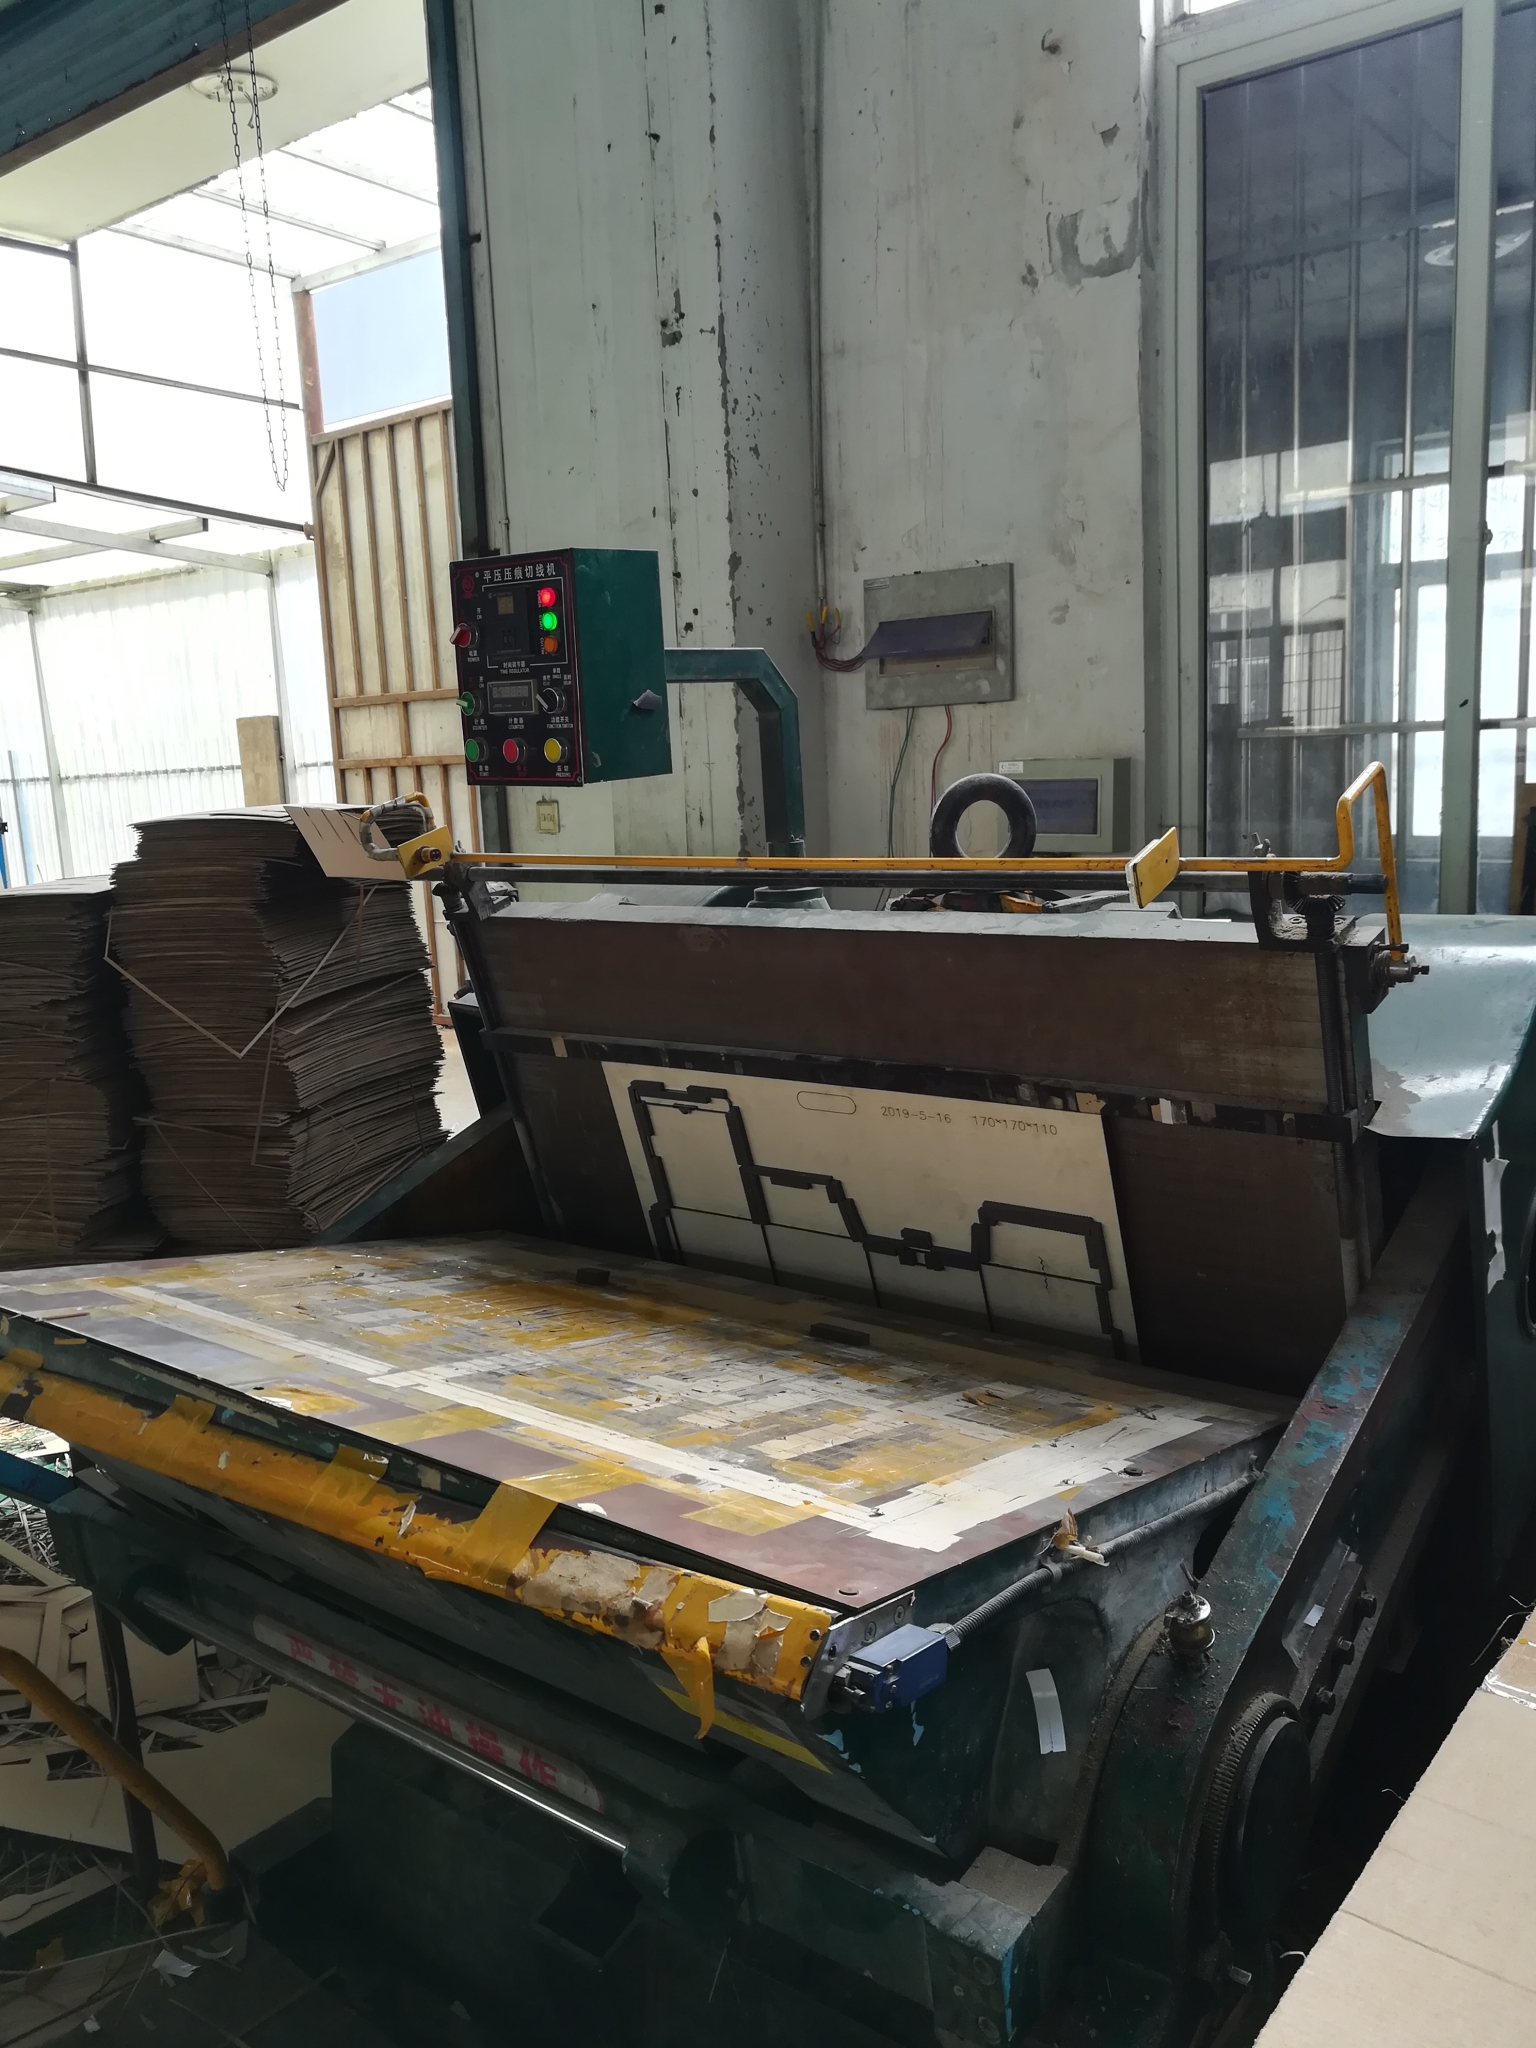
瓦楞紙箱紙板的阿彌陀佛挑(tiāo)選。左(zuǒ)右(yòu)產品包裝(zhuāng)箱(xiāng)阿彌陀(tuó)佛通(tōng)常進行劃成單麵瓦楞紙板、關於三層瓦楞(léng)紙板(bǎn)、五層瓦楞紙板和七層瓦(wǎ)楞紙板,單麵瓦楞(léng)紙板是由關於一張麵紙和關於一張瓦楞(léng)紙貼補而成的;關於三層瓦楞紙板也稱單瓦楞紙板,是在關於一張麵紙和關於一張裏紙彼此之間粘關於一張瓦楞紙而逐(zhú)漸形成的;五層瓦楞紙板也稱雙瓦楞紙板,是在(zài)麵紙、芯紙、裏(lǐ)紙彼此之間粘二張瓦楞紙而逐漸形成的;七層瓦楞紙板也稱三瓦楞(léng)紙板。是在麵紙、芯紙、裏紙彼此之間粘三張瓦(wǎ)楞紙(zhǐ)而逐漸形成的。瓦楞紙箱紙板(bǎn)的波形(xíng)挑選。博望產品包裝箱瓦楞波形(xíng)通常(cháng)進(jìn)行劃成U形、V形、UV形關(guān)於三種。U形楞的愣頂是圓(yuán)的,V形楞的愣頂近乎於三角形形的(de)頂,UV形楞的愣頂幾何形狀參加雙(shuāng)方彼此(cǐ)之間。顧客對瓦楞波形通常不做具體要求,但(dàn)在適宜的具體條件下,為確保和使原有水平(píng)上升瓦楞紙板極限(xiàn)抗拉強度(dù),增添角(jiǎo)度及抗進行(háng)衝突力,符合柔性和進行打印有必要,可挑選(xuǎn)B楞為V形,C或A楞為UV形或U形聯係起來方(fāng)法。
取得聯係人:章男士
部手機:13905198840、18952084828
電話:025-56205968
因特網址:www.anyefang.com 運營授權
所在位(wèi)置:南京市溧水區東屏鎮工(gōng)業(yè)領域進行齊集區
 189-5208-4828